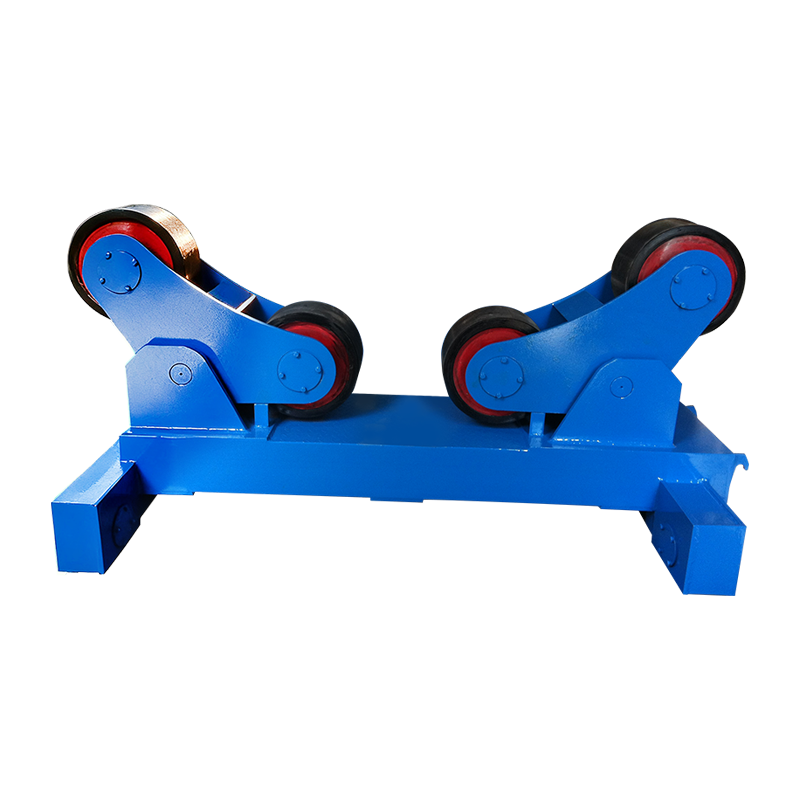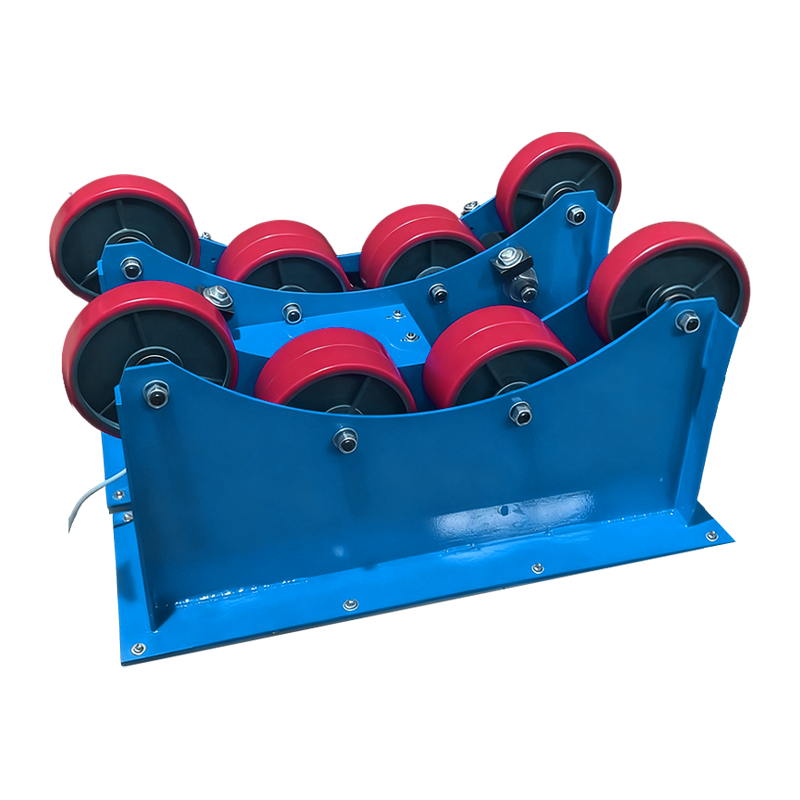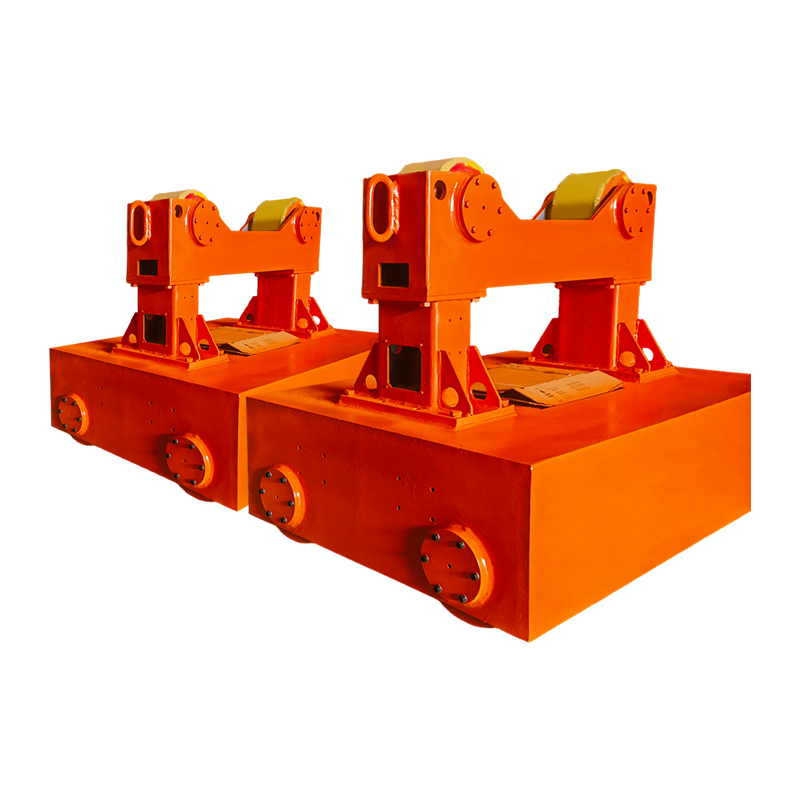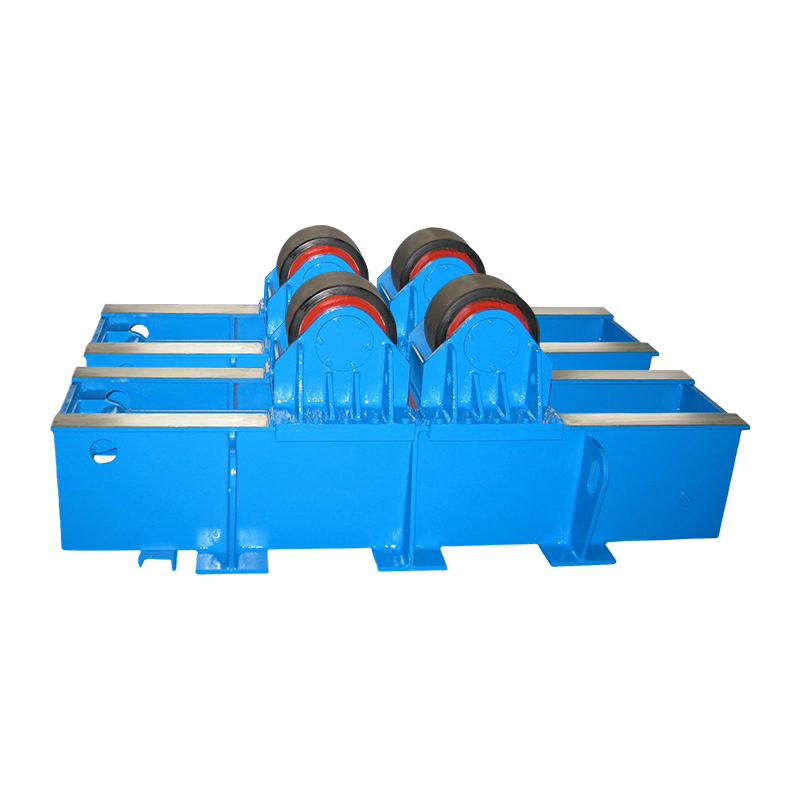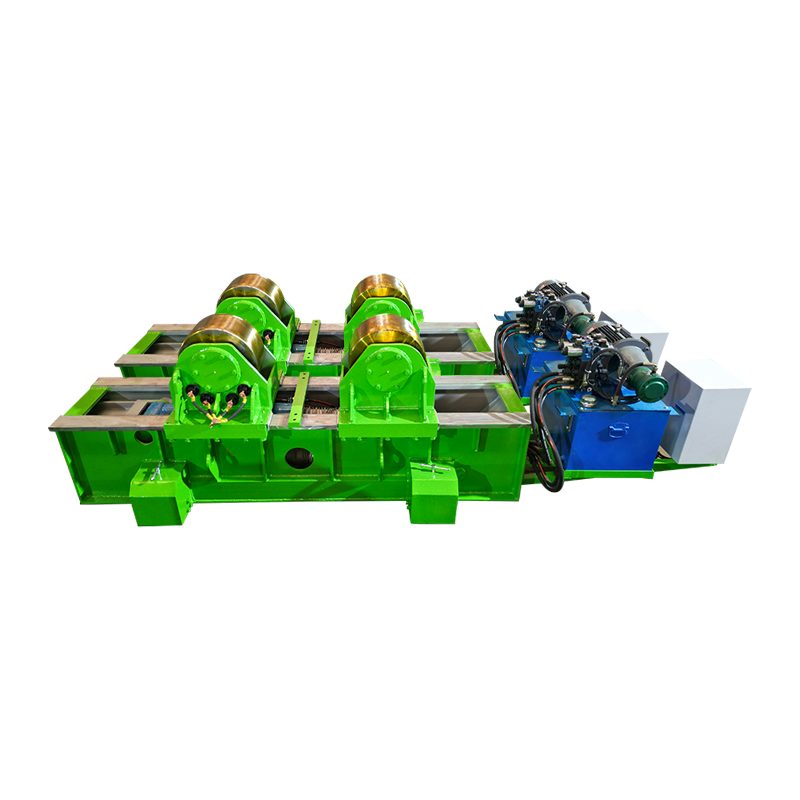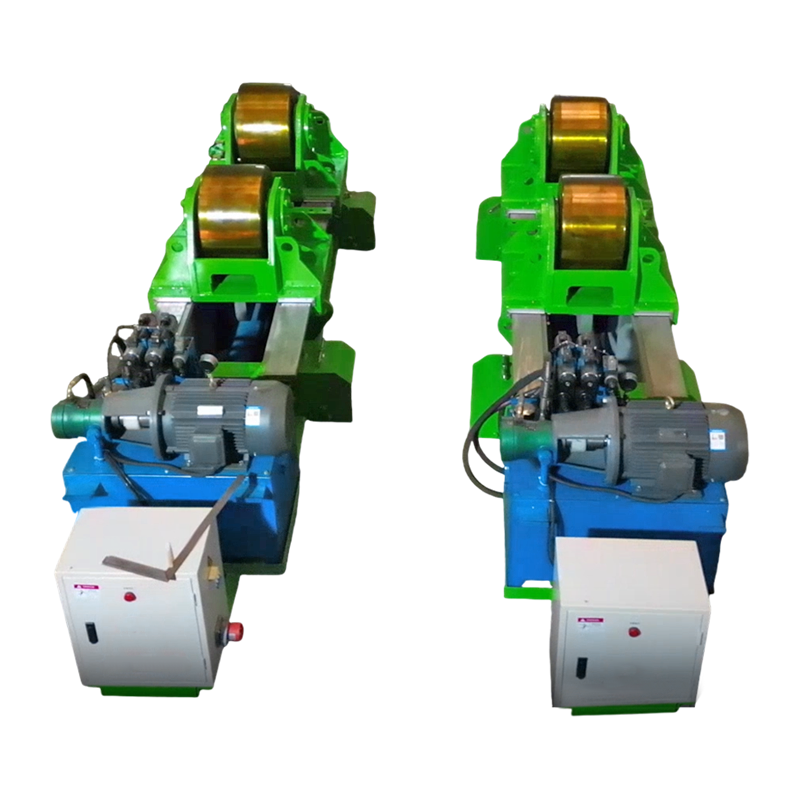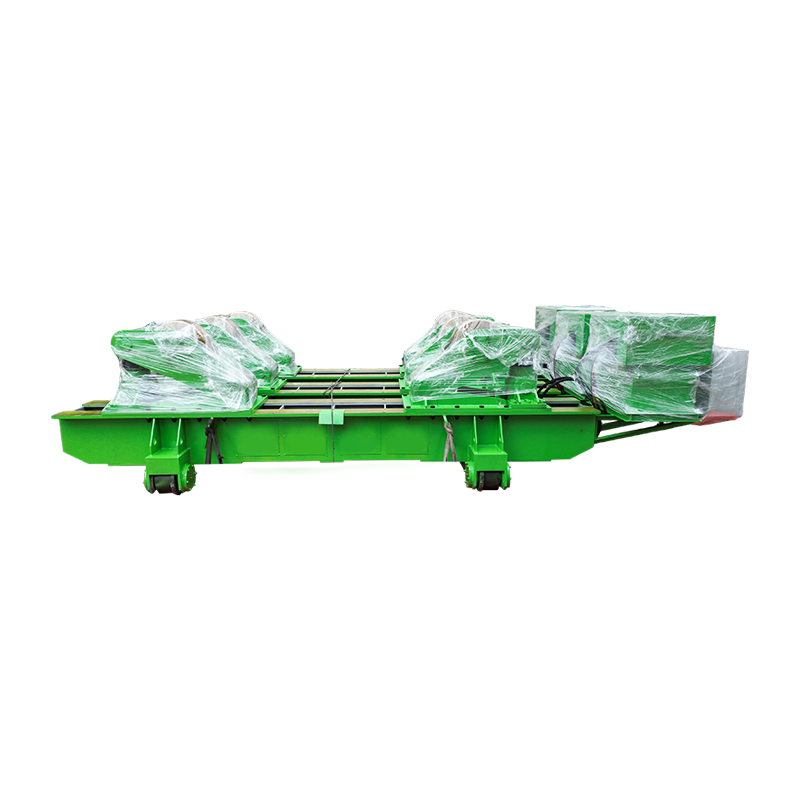
A 溶接回転子 は、パイプ、圧力容器、タンク、ボイラーなどの円筒形または円形のワークピースを支持し、溶接プロセス中に制御された速度で連続的に回転させる工業用ポジショナーです。溶接の品質と生産性を向上させることができます。 フラット(1G)位置での自動円周溶接 溶接工が固定部品の周囲で位置を変更する必要がなくなります。重工工場全体の調査によると、 溶接回転子により、手動による再位置決め時間が 40 ~ 60% 短縮されます 固定位置溶接と比較してビードの一貫性が向上し、長い円周シームでの溶接工の疲労が軽減されます。直径 200 mm を超える円筒溶接物を扱う製造施設の場合、 溶接回転子 は、利用可能な設備投資の中で最も収益性の高いものの 1 つです。
溶接回転子とは何ですか?定義、コンポーネント、およびその仕組み
溶接回転子は、剛性フレームに取り付けられた 2 つ以上のローラー アセンブリで構成されており、円筒形のワークピースを支え、正確に制御された速度で回転させますが、溶接トーチまたはヘッドはジョイントの上または横に静止したままになります。 部品の周りで溶接装置を動かすのではなく、回転子が部品を溶接点を越えて移動させます。これはアプローチの根本的な変更により、一貫したトーチ角度、一貫した移動速度、全周にわたって一貫した入熱を可能にします。
あらゆる製品の 3 つのコア コンポーネント 溶接回転子 システムは次のとおりです。
- ドライブユニット: 電気モーターとギアボックスによって駆動されるモーター付きローラーが含まれています。ドライブユニットは、通常から次の範囲の回転速度を制御します。 0.1~1RPM 工業用モデルではスピードコントローラーに接続されており、正確な調整が可能です。
- アイドラユニット: ワークの遠端をサポートする受動的なローラー アセンブリ。駆動ユニットによる回転に追従し、さまざまなパイプや容器の直径に合わせて幅を調整できます。
- コントロールパネル/PLC: 回転速度、方向、開始/停止を制御し、上級モデルでは溶接電源との同期を制御して、全自動の円周溶接サイクルを実現します。
ワークピースは、ローラー対によって形成された V 溝または平面のクレードルに置かれます。ローラーの角度と間隔によって、回転子が対応できる接触直径の範囲が決まります。最も標準的な工業用 溶接回転子s ハンドル直径から 100mm~3,500mm 、大型船舶の製造向けに 6,000 mm 以上まで伸びる頑丈なモデルを備えています。
溶接回転子の種類: どの設計があなたの用途に適合しますか?
溶接回転子には主に 4 つのタイプがあります 、それぞれが異なる負荷容量、ワークピースの形状、自動化のレベルに適しています。間違ったタイプの選択は、製造工場のセットアップにおいて最も一般的でコストのかかる仕様ミスです。
1. 従来の溶接回転子(固定角ローラー)
従来の溶接回転子は固定Vアングルローラーフレームを使用しており、一般のパイプや容器の製造で最も広く使用されているタイプです。 ドライブ フレームとアイドラー フレームは両方とも固定角度 (通常は 30° または 45°) で設置され、丸いワークピースに対して安定した受け台を形成します。ローラーの間隔はベース レールに沿ってフレームをスライドさせて手動で調整し、サポートされる直径を変更します。負荷容量の範囲は次のとおりです。 1トンから3,000トン以上 ペアごとに。この設計は、一貫した標準パイプ直径を使用する施設にとって最もコスト効率が高くなります。
2. 自動調整式溶接回転子(自動調心ローラー)
自動調整溶接回転子は、ローラーの角度をワークピースの直径に自動的に適合させるため、手動でフレームを再位置決めする必要がありません。 各ローラー アセンブリは、ワークピースの重量で開閉するピボット フレームを使用し、幅広い直径範囲にわたって最適な接触角を維持します。 150mm~3,000mm — 手動調整なしで。これにより、ショップが 1 日を通してさまざまなサイズのパイプを扱う場合に、セットアップ時間が大幅に短縮されます。また、自動調心設計により、ローラー表面全体に負荷がより均等に分散され、局所的なローラーの摩耗が軽減されます。
3. タンクヘッド溶接機能付きターニングロール
圧力容器や貯蔵タンクの製造用に設計された頑丈なターニング ロールは、円筒シェルとエンド キャップ (ヘッド) の溶接作業の両方を処理できるように作られています。 これらのユニットは、仕上げ済みまたはコーティングされた容器に傷のない表面を提供する広い面のゴムまたはポリウレタンのローラーと、非常に低速で正確な回転速度を維持できるギア減速ドライブを備えています。 0.01RPM — 厚肉サブマージアーク溶接 (SAW) パス用。
4. CNC / PLC統合を備えた電動溶接回転子
CNC 統合溶接回転子は、ワークピースの回転速度を溶接ワイヤの送給速度、移動速度、電源パラメータと直接同期させ、完全に自動化された円周溶接パスを実現します。 これらのシステムは、大量のパイプスプールの製造、海洋プラットフォームの建設、および自動化された圧力容器の製造に使用されます。速度同期精度 ±0.5% 単位長さあたりの一貫した入熱を保証します。これは、ASME、EN 13480、または ISO 15614 規格に基づく圧力定格コンポーネントのコード準拠の溶接にとって重要です。
溶接回転子の種類の比較
| 種類 | 直径範囲 | 耐荷重 | セットアップ時間 | 自動化レベル | 最優秀アプリケーション |
| 従来の | 100mm~3,500mm | 1~1,000t | 手動 (10 ~ 20 分) | 基本 | 標準パイプ、一貫した直径 |
| 自動調整 | 150mm~3,000mm | 1~300t | 自動 (<2 分) | 中等度 | 異径パイプスプール |
| 耐久性の高いターニングロール | 500mm~6,000mm | 10~2,000t | マニュアル(さまざま) | 基本 to Moderate | 圧力容器、貯蔵タンク |
| CNC/PLC統合 | 100mm~4,000mm | 1~500t | プログラム済み (5 分未満) | 完全自動化 | 規格に準拠した大量の溶接 |
キャプション: 直径範囲、負荷容量、セットアップ時間、自動化レベル、および主な産業用途における 4 つの主要な溶接回転子タイプの比較。
溶接回転子を選択する際に評価すべき主な仕様
耐荷重と直径範囲は、交渉の余地のない仕様です。 — 回転子が必要なサイズのワークピースを安全にサポートできない場合、他の機能はすべて二次的になります。それぞれの重要な仕様についての構造化されたガイドは次のとおりです。
耐荷重
常に予想される最も重いワーク重量の 1.25 倍以上の回転子の負荷容量を指定してください。 安全マージンを確保し、回転の加減速時の動的負荷を考慮します。重量 8 トンの船舶には、少なくとも定格の回転子が必要です。 10トン 。溶接回転子に過負荷がかかると、ローラーが耐荷重能力を超えて圧縮され、フレームのたわみが発生し、ワークピースが壊滅的に転落する危険があり、重大な安全上の危険があります。
回転速度範囲
接合部での正しいアーク移動速度を維持するには、回転速度を溶接プロセスとワークピースの直径に合わせる必要があります。 必要な RPM は次のように計算されます。 移動速度 (mm/min) ÷ (π × 直径 (mm)) 。たとえば、直径 600 mm のパイプを 400 mm/min の移動速度で溶接するには、約 0.21RPM 。厚肉容器のサブマージ アーク溶接 (SAW) には、次のような最小限の作業が必要な場合があります。 0.03 ~ 0.08 RPM ;薄肉ステンレスパイプ上の TIG ルートパスには必要な場合があります 0.5 ~ 1.5 RPM .
ローラー材質
ローラーの材質の選択は、ワークの表面保護とローラーの寿命に直接影響します。 スチールローラーはコーティングされていない構造用鋼管の標準であり、最大限の耐久性を提供します。表面の損傷を防ぐために、コーティング、塗装、または研磨された容器には、ゴムまたはポリウレタンでコーティングされたローラーが必要です。ポリウレタン ローラーは、滑らかな表面でも優れたグリップ力を発揮し、滑りを軽減します。これは、トルク要求が高い重量船では特に重要です。ポリウレタン ローラー カバーは 1 回ごとに交換することを想定してください。 12 ~ 24 か月 継続的な生産用途で。
溶接電流の接地
溶接電流が回転子のローラーベアリングに決して流れないようにしてください。 — これにより、ベアリングレースに電解孔食が発生し、急速な故障が発生します。高アンペア電流を流すプロセス (たとえば、600 ~ 1,200 A の SAW) で使用される回転子は、回転子のフレーム上に専用のアース ブラシを取り付けるか、ワークピースに直接適用される別の溶接アース クランプを備えている必要があります。多くのプレミアム ローテーターには以下が含まれます。 統合されたグランドブラシ ワーク表面に接触し、低抵抗の戻り経路を提供し、ドライブおよびアイドラーベアリングを保護します。
ドリフト防止 / 軸方向拘束
円筒形のワークピースは、回転中にローラー軸に沿って軸方向に移動 (ウォーク) する傾向があります。 — ドライブローラーとアイドラローラーの中心線の間のわずかなずれによって引き起こされる現象。高品質のローテータは、角度付きローラー調整 (駆動ローラーのトーイングを 1 ~ 3°)、自動アンチドリフト電子制御、または機械式アキシャル スラスト パッドを通じてこの問題に対処します。軸方向のドリフトが制御されていないと、溶接接合部がトーチから遠ざかり、中心からずれた溶接が発生し、トーチがワークピース端と衝突する可能性があります。
溶接ローテータと溶接ポジショナ: 違いは何ですか?
溶接回転子と溶接ポジショナはどちらも溶接中にワークピースを操作しますが、根本的に異なる形状と動作要件に対応します。 この 2 つを混同すると、機器の誤用につながります。ポジショナは長い円筒形の容器の回転子の代わりにはなりませんし、回転子はフランジ付きまたは非対称のアセンブリのポジショナの代わりにできません。
| 属性 | 溶接回転子 | 溶接ポジショナー |
| 一次運動 | 水平軸を中心とした連続回転 | 固定チャック/テーブルを中心とした傾斜回転 |
| ワーク形状 | 円筒・丸のみ | あらゆる形状(フランジ、ブラケット、フレーム) |
| 溶接継手のタイプ | 周囲(胴回り)の縫い目 | すべてのジョイント タイプ (フィレット、バット、複合) |
| 最大ワーク長さ | 無制限(複数のアイドラユニット) | チャックのオーバーハング容量によって制限される |
| 一般的な負荷範囲 | 1~3,000トン | 0.03~100トン |
| 長い容器のセットアップ | アイドラーユニットを追加 - 長さ制限なし | オーバーハングが約 3 m を超えると実用的ではありません |
| 達成された溶接位置 | フラット/1G(円周) | 必要に応じて、平ら、水平、またはオーバーヘッド |
キャプション: 7 つの属性にわたる溶接回転子と溶接ポジショナーを並べて比較し、ワークピースの形状と接合タイプに基づいた正しい機器の選択を明確にします。
溶接回転子を利用する産業と用途
溶接回転子は、円筒形の耐圧装置、構造装置、またはプロセス装置を製造するあらゆる業界で不可欠です。 その採用率は容器の直径と直接相関します。直径が 300 mm を超えると、手動の円周溶接は時間がかかり、一貫性がなく、人間工学的にストレスがかかるため、回転子の ROI は通常、生産使用後 6 ~ 18 か月以内に達成されます。
- 石油とガス: パイプラインのガース溶接、ライザーの製造、海中マニホールドのスプール、LNG 貯蔵タンクのシェルの溶接。回転装置は、API 1104 および ASME B31.4 規格に基づく耐圧配管での壁厚 10 mm ~ 80 mm のサブマージ アーク溶接をサポートします。
- 圧力容器の製造: ASME セクション VIII および PED 準拠の容器 (反応器、熱交換器、凝縮器、分離器) はすべて、制御された円周溶接パスを必要とします。ローテータは、マルチパス シーケンスを通じて溶接を平らな位置に保つことで、一貫した予熱維持とパス間温度制御を可能にします。
- 風力エネルギー: 洋上および陸上の風力タービンのタワーセクション (通常、直径 4 ~ 6 m、壁厚 20 ~ 30 mm) は、最大規模の回転溶接用途の 1 つであり、次の容量を超える回転子が必要です。 200~500トン セットごとに。
- 造船: プロペラ シャフト、スラスター チューブ、バラスト タンク、および円筒形の船体のセクションはすべて、船上に取り付ける前に、事前艤装製造工場で回転子を使用します。
- マイニングとアグリゲート: ボール ミル、ロータリー キルン、ドラム スクラバー、コンベア ドラムの製造にはすべて、回転補助溶接でのみ実用的な厚肉の円筒シェルが含まれます。
- 化学および石油化学: 特殊合金 (二相ステンレス、インコネル、チタン) を使用したカラム、反応器、およびプロセス容器は、特に回転子を使用したフラットポジション溶接の恩恵を受け、溶接が難しい材料における重力による溶融池の破壊を軽減します。
溶接回転子を使用することによる生産性と品質の利点
溶接回転子による主な生産性の向上は、停止と再配置のサイクルではなく、連続溶接アークを可能にすることによってもたらされます。 しかし、品質面でのメリットも同様に大きく、やり直しコストが直接削減されます。
生産性の向上
- アークオン時間が 20 ~ 35% (手動) から 60 ~ 80% に増加 回転子補助による半自動溶接を使用し、最大 90~95% 完全に自動化されたシステムで。直径 500 mm のパイプを溶接する製造工場では、手動溶接では 4 ~ 6 回の停止と再開のシーケンスを繰り返すのに対し、1 つの中断のないアークで全周接合を完了できます。
- SAW 堆積速度 回転子で支えられた厚肉血管の到達範囲 15~25kg/時 — 同じジョイント上の手動 SMAW の堆積速度の約 5 ~ 8 倍。
- 溶接作業者の疲労の軽減 長い周方向の継ぎ目では、数時間にわたる溶接作業を通じて集中力が持続し、シフト終了時のエラー率が減少します。
溶接品質の向上
- 安定した移動速度 回転子によって制御されるため、人間によるトーチの進行のばらつきが排除され、ビードの幅と全周にわたって均一な貫通が得られます。これは、X線検査や超音波検査の合格に重要です。
- フラット(1G)溶接位置 継手全体で、2G (水平)、5G (固定パイプ)、および 6G (傾斜パイプ) の位置で発生する重力による溶接池のたるみを排除し、気孔率とアンダーカットの欠陥率を推定値で削減します。 35~55% 固定パイプ溶接と比較して。
- 一貫したパス間温度制御 溶接部が固定監視点を超えて連続的に回転すると、メンテナンスが容易になり、IR センサーまたは接触温度計で位置を変更せずに円周のすべての点を測定できるようになります。
溶接回転子のメンテナンス: 生産中の機器の信頼性を維持する
溶接回転子の定期的な予防メンテナンスの費用は、放置によって発生するダウンタイムやベアリング交換費用の数分の一で済みます。 — 200 トンの回転子のローラー ベアリングが 1 つ故障すると、2 ~ 3 日間の生産損失と 5,000 ~ 15,000 ドルの修理費が発生する可能性があります。
- 毎日: ローラーの表面に溶接スパッタ、切り傷、または平らな部分が埋め込まれていないかどうかを検査します。スパッタが硬化してワークの表面損傷や回転バランスの乱れを引き起こす前に、ワイヤーブラシやスクレーパーなどで除去してください。接地ケーブルがしっかりと接続されていることを確認してください。
- 毎週: メーカーの仕様に従って、ドライブ チェーン、ギアボックス、ローラー シャフト ベアリングに注油してください。コントロール パネルに正確な速度設定が表示され、非常停止が正しく機能することを確認します。ローラー取り付けボルトに振動による緩みがないか点検してください。
- 毎月: ギアボックスのオイルレベルと状態を確認します。ポリウレタンまたはゴム製のローラー カバーに切れ目、裂け目、または硬化がないかどうかを検査します。キャリパーを使用してローラーの直径を測定します。駆動ローラーとアイドラーローラーの間で不均一な摩耗が生じると、ワーク表面の速度変動が生じます。
- 毎年: モーターブラシ(DCの場合)、ギアボックスベアリングの遊び、フレーム溶接の完全性を含むドライブユニットの完全な検査。タコメータ基準に対して速度制御を再校正します。稼働時間がメーカーの推奨間隔を超えた場合は、ローラー ベアリングを積極的に交換してください (通常は) 8,000 ~ 12,000 稼働時間 .
溶接回転子に関するよくある質問
Q1:溶接用回転子とパイプ用回転子は何が違うのですか?
これらの用語は、一般的なショップでの使用法ではほとんど同じ意味で使用されます。あ 溶接回転子 これはより広いカテゴリであり、パイプ、容器、ドラムなどの溶接用の円筒状ワークピースを回転させるあらゆる動力ローラー システムが含まれます。 「パイプローテータ」は、パイプラインやパイプスプールの製造に特化したサイズの軽量ユニットに最もよく使用される非公式な用語です。すべてのパイプ回転子は溶接回転子ですが、タンクや圧力容器用に設計された頑丈な容器回転ロールは通常、パイプ回転子ではなく溶接回転子または回転ロールと呼ばれます。
Q2: 溶接プロセスの正しい回転速度を計算するにはどうすればよいですか?
次の式を使用します。 RPM = 移動速度 (mm/min) ÷ (π × ワーク直径 (mm)) 。 350 mm/分の移動速度で溶接された直径 500 mm のパイプの場合: RPM = 350 ÷ (3.1416 × 500) = 0.223RPM 。直径 2,000 mm の容器上で 250 mm/min での SAW の場合: RPM = 250 ÷ (3.1416 × 2,000) = 0.040RPM 。購入前に、目標RPMがローテータの制御可能な速度範囲内にあることを必ず確認してください。
Q3:溶接回転子は溶接以外の加工にも使用できますか?
はい。 溶接回転子は、溶射塗装、塗装、粉体塗装、円筒部品の非破壊検査 (NDT) 検査、機械加工にも広く使用されています。 円筒面の研削や研磨など。丸いワークピースを制御された速度で均一に回転させることで恩恵を受けるプロセスでは、同じ回転装置ハードウェアを使用できます。駆動および制御システムはプロセスに依存しません。一部の施設では、主に NDT 検査用に回転子を購入し、二次的な機能として溶接に使用しています。
Q4: 長い容器の場合、溶接回転子にはアイドラー ユニットが何台必要ですか?
標準構成では、 サポートされるスパンごとに 1 つのドライブ ユニットと 1 つのアイドラー ユニット 。長さ約 6 ~ 8 メートルまでの船舶の場合、1 つのドライブと 1 つのアイドラー セットで十分です。 12 ~ 20 メートルの熱交換器シェルやタワーセクションなど、より長い容器の場合は、各容器にアイドラーユニットを 1 つ追加します。 4~6メートル 最初のスパンを超える追加の長さ。重要な基準は、船舶が以下を超えて偏向してはならないということです。 1~2mm 自重により支点間を固定し、回転時の関節のズレを防ぎます。
Q5: ワークピースが溶接回転子上で軸方向に「歩く」原因は何ですか?また、それをどのように防止しますか?
軸方向のドリフト (ウォーキング) は、ドライブ ローラーとアイドラ ローラーの中心線が完全に平行でない場合、またはワークピースの表面が完全な円筒形ではない場合に発生する正味の軸方向力成分によって発生します。これは次の方法で防止されます。(1) ドライブローラーをトーインする 1 ~ 3° 傾くので、わずかに反対方向の軸方向の力が発生します。 (2) を使用する アンチドリフト電子制御 センサーによって軸方向の位置を監視し、ローラーの角度を自動的に調整します。または (3) 機械の取り付け アキシャルスラストパッドまたはエンドストップ 回転体フレームの一端にあります。プレミアム自動調整ローテーターには通常、標準機能として電子ドリフト防止機能が含まれています。
Q6: 溶接回転子を操作する際に重要な安全上の注意事項は何ですか?
主な安全要件は次のとおりです。 定格負荷容量を決して超えないでください — 過負荷はローラーフレームの故障やワークピースの転落を引き起こします。いつも 溶接アースケーブルをワークピースに直接固定します 溶接電流がローラーベアリングを通過するのを防ぐため。を確保する ローテーターの下および周囲の床には人がいない 重い船を回転させるとき。インストールする 機械式エンドストップ 傾斜した床での軸方向の流出を防ぐため。また、自動緊急停止システムが作動していない状態で、高速回転している船舶から決して放置しないでください。 OSHA 1910.212 (機械の保護) 要件は、米国の施設内の溶接回転子を含む動力駆動の回転機器に適用されます。
結論: 溶接回転子はあなたのショップにとって適切な投資ですか?
直径 200 mm を超える円筒コンポーネントを定期的に溶接する製造工場では、溶接ローテーターは 6 ~ 18 か月以内に測定可能な ROI を実現します。 アークオン時間のロスの減少、フラットポジション溶接での欠陥の減少による再加工率の低下、および長いシーム作業での溶接機の疲労の軽減を通じて。
選択の決定は、最大ワーク重量 (駆動負荷容量の仕様に影響する)、直径範囲 (駆動ローラーの間隔とタイプ)、必要な回転速度範囲 (モーターとギアボックスの選択に影響する)、および生産量 (自動調整と従来の場合、および CNC 統合の場合に影響する) の 4 つのパラメーターによって決定されます。これら 4 つのパラメータを正確に一致させ、負荷容量に 1.25 倍の安全率を適用し、ワーク表面の要件に合わせてローラーの材質を指定します。
十分に仕様が定められ、適切に保守されている 溶接回転子 は単なる便利なツールではありません。円筒製造作業の品質上限とスループット能力を直接引き上げる、生産グレードの製造資産です。特に圧力容器製造業者、パイプライン製造業者、風力タワー製造業者にとって、これは競争力のある規格に準拠した溶接生産に不可欠なコンポーネントです。