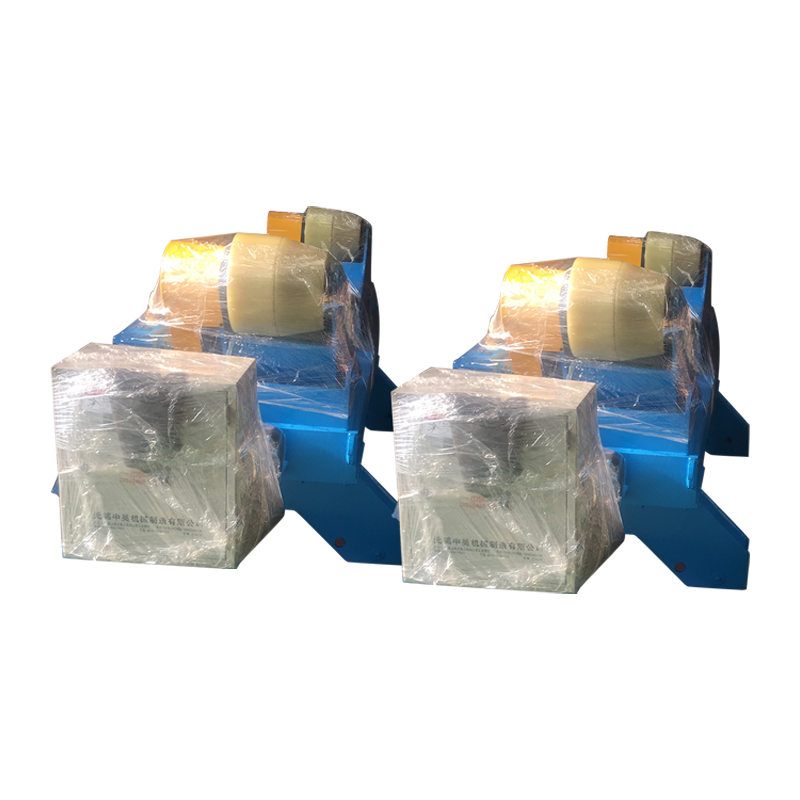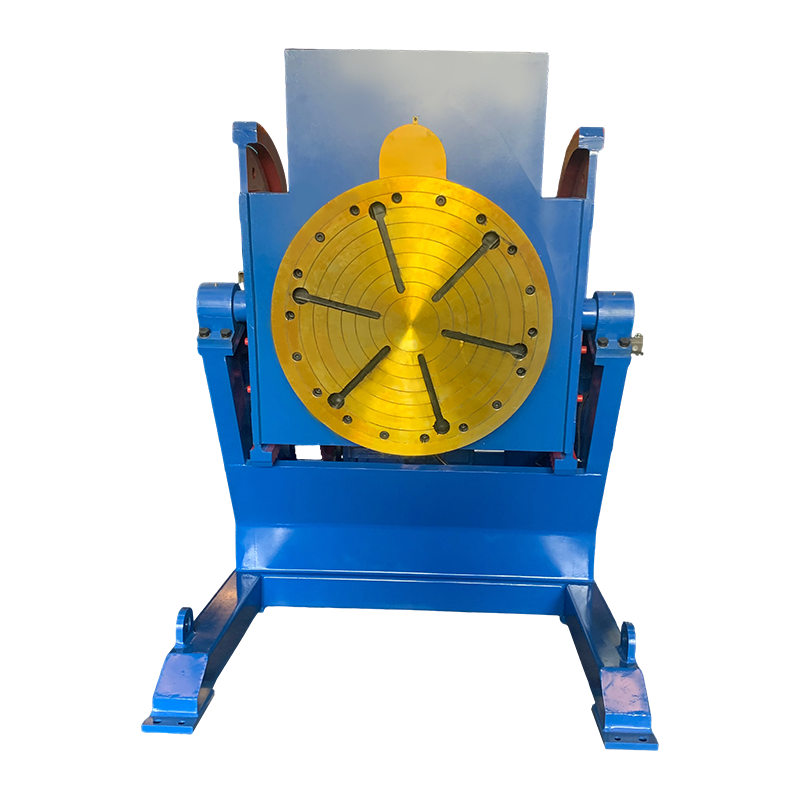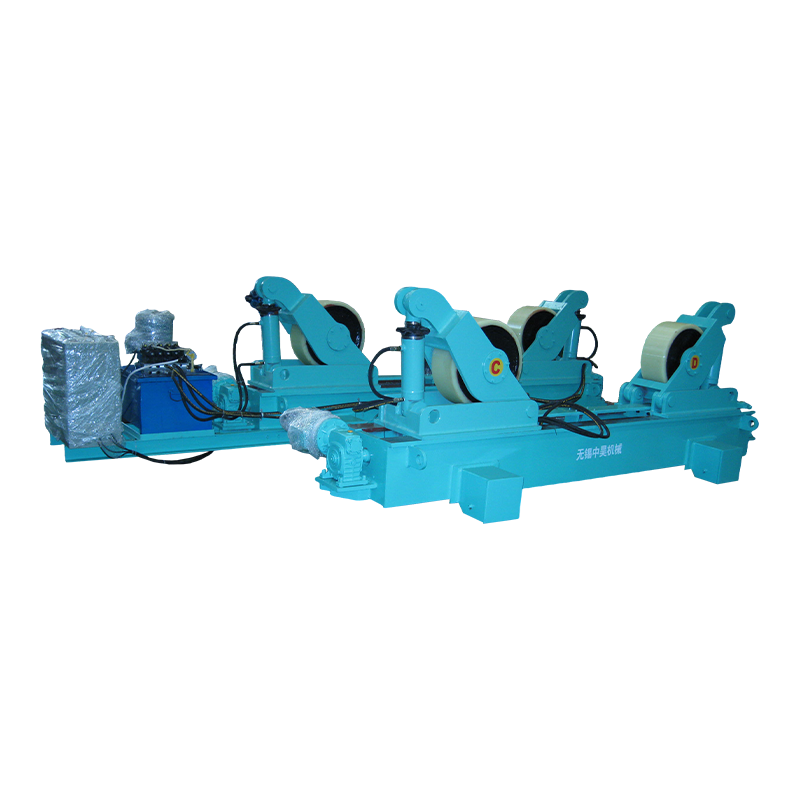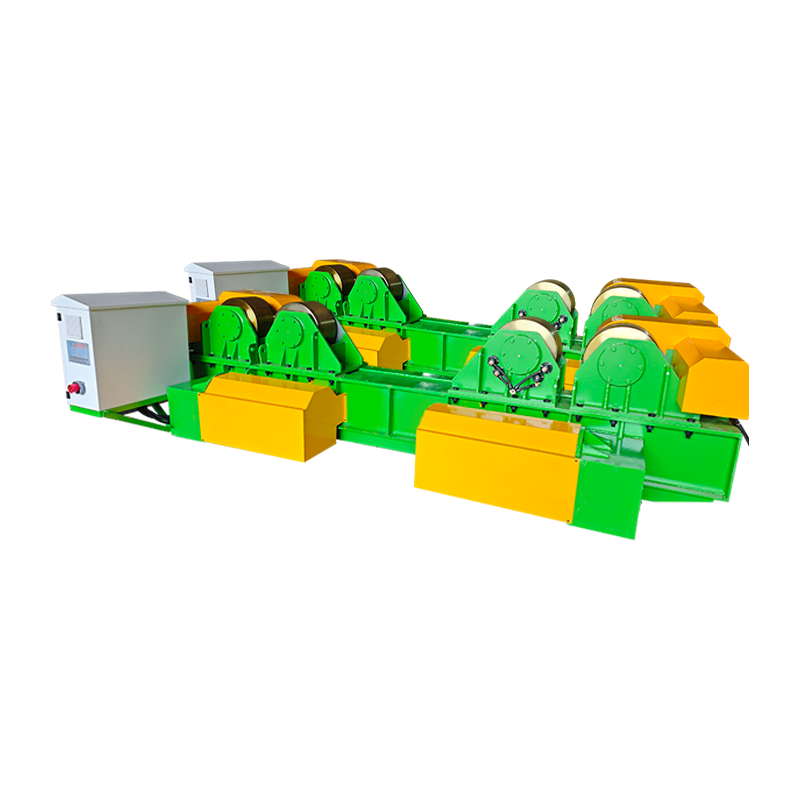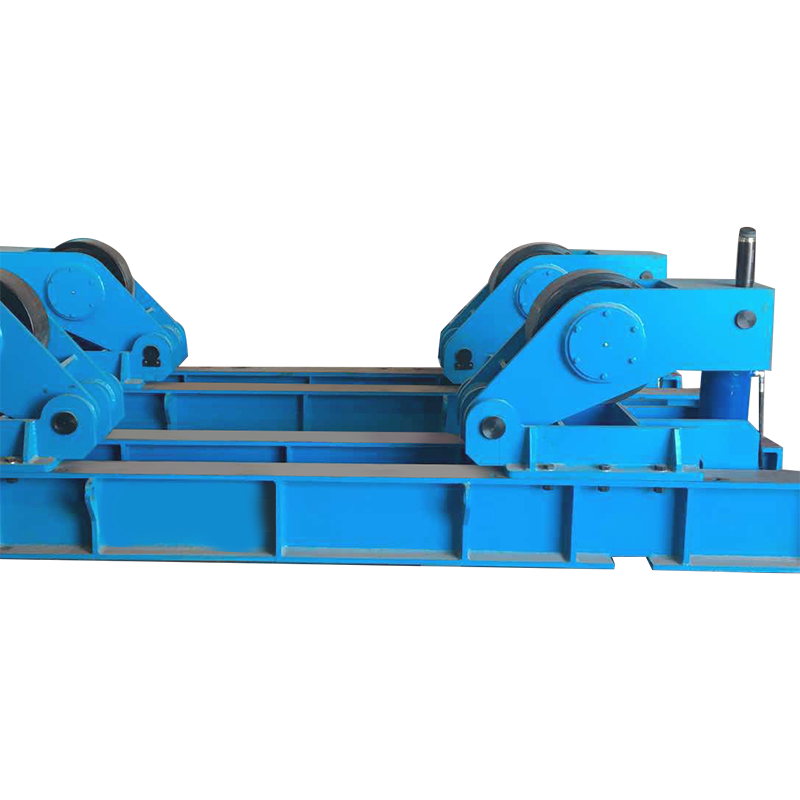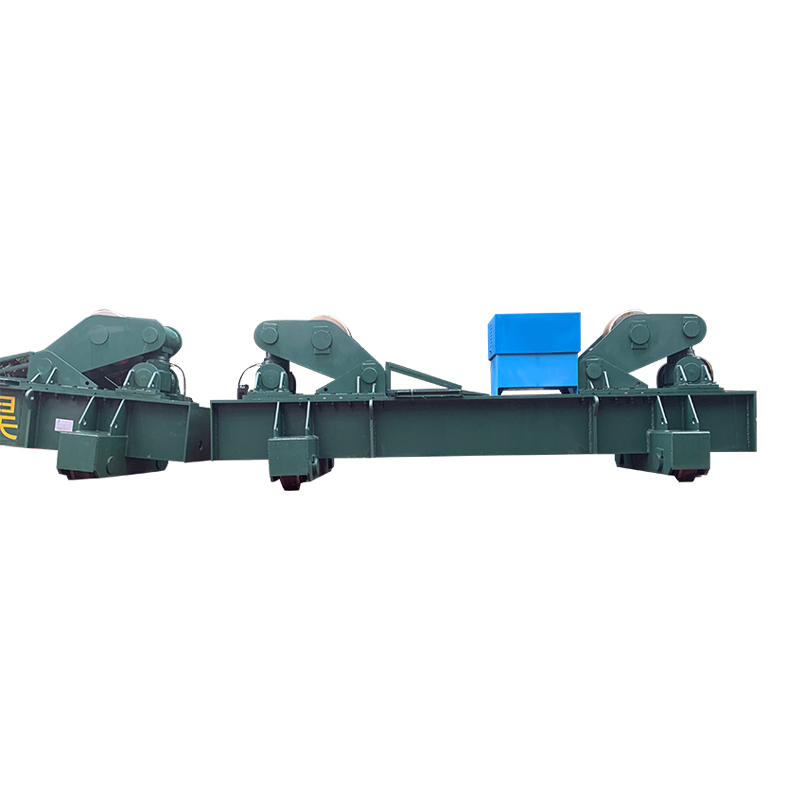
A WeldNice 溶接ポジショナー は、ワークピースを最適な角度に回転および傾斜させる電動回転式ワーク保持装置で、溶接工が頭上または垂直の位置に苦労することなく、平坦または水平の溶接を行うことができます。実際には、この単一の装置で次のような溶接時間を短縮できます。 30~50% 、再作業率を最大で削減 40% 、ビードの一貫性が劇的に向上するため、製造工場が行うことのできる投資の中で最も ROI が高い投資の 1 つとなります。
圧力容器、パイプフランジ、構造フレーム、またはカスタムアセンブリを溶接している場合でも、 WeldNice 溶接ポジショナー 溶接継手を常に理想的な「1F」(平ら)または「2F」(水平)の位置に保ち、工業環境における溶接欠陥の大部分を占める、危険で熟練を必要とするオーバーヘッドや垂直の溶接位置を排除します。
溶接ポジショナーはどのように機能しますか?
A 溶接ポジショナー 電動チャックまたはフェイスプレート、傾斜機構、可変速コントローラの組み合わせによって動作します。ワークピースは回転テーブルにしっかりとクランプされ、溶接機 (または自動トーチ) が回転ジョイントに沿って一貫したビードを堆積させながら、テーブルがプログラム可能な速度で回転します。
コアコンポーネントの説明
- フェイスプレート/チャック: 回転作業面。通常は直径 200 mm ~ 1,500 mm で、治具取り付け用の T スロットまたはネジ穴が付いています。
- チルト軸: テーブルを (通常は 0° ~ 135°) 傾斜させることができるため、溶接接合部は常に可能な限り平らな角度で表示されます。
- 駆動モーターとギアボックス: 重量物をスムーズに回転させるために必要なトルクを提供します。精密モデルにはウォームギア減速機付きのサーボモーターまたはACモーターが標準装備されています。
- スピードコントローラー (VFD): 可変周波数ドライブにより、精密溶接の場合は 0.1 RPM の低速から、軽量の治具の場合は数 RPM まで回転速度を調整できます。
- スリップリング/アース接続: テーブルを通る溶接電流のリターンパスを提供し、ベアリングをアーク損傷から保護します。
回転と傾斜の組み合わせは、ほぼすべての円筒形または対称の部品において、作業が行われている間溶接機は静止したままであることを意味します。これは、オペレータの疲労を軽減し、アークオン時間を劇的に改善する基本的な人間工学的変化です。
どのような種類の溶接ポジショナが利用可能ですか?
市場では、いくつかの異なるカテゴリが提供されています。 溶接ポジショナーs 、それぞれが特定の負荷容量、部品形状、自動化レベルに合わせて設計されています。間違ったタイプを選択することは、購入者が犯す最も一般的な、そしてコストのかかる間違いです。
| 種類 | 一般的な耐荷重 | 傾斜範囲 | 最適な用途 | 相対コスト |
|---|---|---|---|---|
| ベンチトップポジショナー | 5~50kg | 固定または0~90° | 小型コンポーネント、配管継手、計器類 | $ |
| 床置きポジショナー | 50~2,000kg | 0~135° | 圧力容器、フランジ付きアセンブリ、フレーム | $$ |
| 主軸台・心押し台ポジショナ | 500~20,000kg | 360°回転 | 長尺シャフト、大口径パイプ | $$$ |
| ポジショナーマニピュレーター | 1,000~50,000kg | 完全にプログラム可能 | 自動溶接セル、ロボット統合 | $$$$ |
| パイプ溶接ポジショナー | 100~5,000kg | 横軸 | 石油とガス、石油化学の配管 | $$–$$$ |
| 表 1: 用途別の一般的な溶接ポジショナ タイプの比較 | ||||
溶接ポジショナーを選択する際に最も重要な仕様はどれですか?
かどうかを決定する 4 つの仕様 溶接ポジショナー アプリケーションで実際に機能するのは、多くの購入者が独占的に注目する見出しの「耐荷重」の数値だけではなく、耐荷重、オフセンター定格荷重、回転速度範囲、傾斜トルクです。
1. 耐荷重対偏心荷重
評価されたポジショナ 1,000kg 重心がテーブルの中心線上に直接ある場合にのみ、その荷重を運ぶことができます。実際の製造では、部品が完全に中心に配置されることはほとんどありません。ほとんどのメーカーは偏心荷重定格を指定しています。たとえば、1,000 kg のユニットは、 600kg(偏心200mm時) 。ご購入前に必ず偏心荷重表を請求し、おおよそのワーク重心を測定してください。
2. 回転速度範囲
手動 MIG または TIG 溶接の場合、通常、溶接継手での表面速度が必要です。 150~400mm/分 。自動SAW(サブマージアーク溶接)の場合は、 1,500mm/分 が必要になる場合があります。ポジショナーの RPM 範囲 (部品の半径での表面速度に換算) が溶接プロセス パラメーターをカバーしていることを確認します。
3. チルト角度とチルトトルク
チルト範囲 0°~135° は、汎用ポジショナの業界標準です。ただし、最大角度での傾斜トルク定格も同様に重要です。ユニットは空の状態で 135° 傾斜することができますが、重い偏心荷重で位置を保持するトルクが不足している場合があります。予想される最大偏心量に対する定格チルト保持トルクを N・m 単位で確認します。
4. 対地電流容量(溶接電流リターン)
の 溶接ポジショナー 専用の接地回路を介して完全な溶接帰還電流を流す必要があります。通常は、次の定格のカーボン ブラシとスリップ リング アセンブリが使用されます。 300~600A 中型ユニットで。アース接続のサイズが小さかったり、メンテナンスが不十分であると、ベアリングにアークピッチングが発生し、早期故障や高価なダウンタイムにつながります。
溶接ポジショナーにはどのような生産性と品質の向上が期待できますか?
定量化された生産性向上 溶接ポジショナーs さまざまな業界にわたって十分に文書化されており、ショップは一貫して、次のような測定可能な迅速な回収期間を報告しています。 6~18ヶ月 パーツのボリュームと複雑さによって異なります。
| メトリック | 手動での位置変更 | ポジショナー付き | 改善 |
|---|---|---|---|
| アークオン時間 (シフトの%) | 20~30% | 50~70% | 40 ~ 50 ページ |
| 溶接欠陥・再加工率 | 8~15% | 2~5% | –60~70% |
| セットアップと再配置時間 (パーツあたり) | 45~90分 | 10~20分 | –75% |
| 溶接工の怪我/ひずみのレポート | ベースライン | 大幅に削減 | –30~50% |
| 堆積速度 (kg/hr) | 1.5~2.5 | 2.5~4.5 | 60~80% |
| 表 2: 溶接ポジショナー導入前後の生産性と品質の指標 | |||
のse gains stem from a single fundamental advantage: フラット ポジション溶接 (1F) は、他のどのポジションよりも高速で一貫して高品質の溶接を生成します。 。重力により水たまりの形成が促進され、溶け込みがより均一になり、溶接工の疲労が最小限に抑えられます。これらすべてが溶接あたりのコストの削減に直接つながります。
溶接ポジショナに最も大きく依存しているのはどの業界ですか?
溶接ポジショナー これは、実際に現代の重工業の大部分を網羅する、円筒形または対称の溶接アセンブリを製造するあらゆる分野で不可欠です。
- 石油・ガス / 石油化学: 圧力容器の製造、フランジとパイプの溶接、熱交換器シェルの溶接。 ASME セクション VIII 規格に準拠するには、X線撮影上健全な溶接が要求されます。ポジショナーは基本的に必須です。
- 発電: 溶接の完全性が安全上重要な要件となるボイラードラム溶接、蒸気ヘッダーの製造、タービンコンポーネントアセンブリ。
- 構造用鋼および建設: 橋梁、高層ビル、海上プラットフォームなどに使用される柱ベースプレート、パイプとフランジの接合部、中空部の接合部。
- 自動車および重機: ドライブ シャフト アセンブリ、ホイール ハブ溶接、油圧シリンダー バレルの製造 – 厳しい寸法公差を備えた大量の再現可能な溶接。
- 造船: パイプのスプール、ポンプ ケーシング、プロペラ シャフト、デッキ貫通継手 - アクセスに制約があるため、クレーンによる位置変更は時間がかかり危険です。
- 航空宇宙と防衛: ロケット モーター ケーシング、航空機の構造フレーム、装甲車両の船体コンポーネント - あらゆるグラムの溶接フィラーとあらゆる欠陥がミッションクリティカルな影響を及ぼします。
手動溶接ポジショナーと自動溶接ポジショナー: どちらを選択すべきですか?
の decision between a manually operated and a fully automated 溶接ポジショナー 単に全体の生産量だけではなく、主にバッチ サイズ、部品の複雑さ、許容可能な部品あたりのコストによって決まります。
| 要因 | 手動/フットペダル制御 | PLC自動化 |
|---|---|---|
| 理想的なバッチサイズ | 1~50個 | 50枚 |
| プログラミング要件 | なし | 中程度から高程度 |
| 設備投資 | 低額 (2,000 ~ 20,000 ドル) | 高額 (20,000 ドル~200,000 ドル) |
| 溶接再現性 | オペレータ依存 | ±0.1mm以上 |
| 必要なオペレーターのスキル | 認定溶接工 | マシンオペレータープログラマー |
| ロボットとの統合 | 該当なし | I/Oまたはフィールドバス経由で完全な互換性 |
| 表 3: 手動溶接ポジショナと CNC 自動溶接ポジショナ — 意思決定の枠組み | ||
多種多様な部品を少量のバッチで生産するほとんどのジョブショップでは、 手動溶接ポジショナ 可変速フットペダル制御により、柔軟性とコスト効率の最適なバランスが実現します。標準アセンブリの大量生産者、特にすでにロボット溶接セルを運用している企業は、シームレスなロボット統合のためにフル CNC ポジショナまたはサーボ駆動の同期ポジショナを強く検討する必要があります。
溶接ポジショナーを購入する前に確認すべきことは何ですか?
構造化された購入前評価を実行するバイヤーは、世界中の製造現場を悩ませる最も一般的な、そして高価な仕様の不一致を回避します。
- 最も重くて最も偏心したワークピースを定義する — あなたの平均的な部分ではありません。ポジショナは、少なくとも 1.5 倍の安全率で最悪のケースに対処する必要があります。
- 溶接電流を測定します。 ポジショナーのグランド リターン回路の定格がピーク アンペア数であることを確認します (たとえば、重い MIG の場合は 500 A、SAW の場合は 600 A)。
- フェイスプレートの直径を最小の治具と比較して確認してください。 中心付近に T スロットがない特大のフェイスプレートにより、小さな部品を安全に固定することが困難になります。
- 速度範囲を水面単位で確認します。 RPM 仕様を一般的な部品半径で mm/min に変換し、それがワイヤの送り/移動速度要件をカバーしていることを確認します。
- 環境の IP 評価をリクエストします。 屋外、海洋、またはスパッタの多い環境では、制御電子機器に IP54 以上を指定してください。
- 認証とコンプライアンスを確認します。 CE マーキング (EU)、UL リスト (北米)、または関連する国家規格を管轄区域で確認する必要があります。
- スペアパーツの納期と現地サービスについてはお問い合わせください。 スペアパーツのリードタイムが 6 か月のポジショナーは、初期品質に関係なく、製造責任を負います。
溶接ポジショナーを最大限の耐用年数を維持するにはどうすればよいですか?
適切なメンテナンスにより製品の耐用年数が延びます。 溶接ポジショナー 典型的なものから 5~7年 に 15年以上 — この差は、資本支出を回避できる数万ドルに相当します。
毎日のチェック
- 接地ブラシの接触圧力とカーボンブラシの摩耗を検査します。元の長さの 50% まで摩耗したら交換してください。
- フェースプレートに溶接スパッタが蓄積していないか確認します。治具の位置ずれを防ぐために T スロットを清掃します。
- ワークピースのアースクランプがフェイスプレートではなくポジショナーシャーシにしっかりと接続されていることを確認してください。
毎月のメンテナンス
- メーカーの仕様に従ってメイン ベアリングとウォーム ギア ドライブを潤滑します (通常は NLGI #2 リチウム複合グリース)。
- チルト ピボットのすべての締結トルクを確認します。重い部品からの振動により、時間の経過とともに部品が緩むことがよくあります。
- モーターの冷却口と VFD ヒートシンクにスパッタやほこりが詰まっていないか点検します。
年次オーバーホール
- 全負荷テストを実行し、全 RPM 範囲にわたる回転速度の一貫性を文書化します。
- スリップ リング ブラシを交換し、スリップ リングの表面に溝がないか検査します。溝のあるリングは接触抵抗が増加するため、スキミングするか交換する必要があります。
- ダイヤルインジケーターでベアリングの遊びをチェックします。ラジアル振れがメーカーの制限 (通常 0.05 ~ 0.10 mm) を超えた場合は、メインベアリングを交換してください。
溶接ポジショナーに関するよくある質問
Q: 溶接ポジショナーは MIG、TIG、SAW プロセスで使用できますか?
はい。あ 溶接ポジショナー プロセスに依存せず、ワークピースを回転させて位置決めするだけです。ただし、必要な速度範囲は異なります。薄肉パイプの TIG 溶接には通常、非常にゆっくりとした正確な回転 (0.1 ~ 1 RPM) が必要ですが、大口径の容器の SAW には 2 ~ 5 RPM が必要な場合があります。購入する前に、速度範囲が特定のプロセスをカバーしていることを確認してください。
Q: 溶接ポジショナーと溶接ローテーターの違いは何ですか?
A 溶接ポジショナー チャックまたはフェースプレートを使用してワークピースを一端から支持し、部品を回転させるだけでなく傾斜させることもできるため、幅広い部品形状に適しています。溶接回転子は、駆動ロールとアイドラーロールを使用して、長い円筒形部品 (パイプ、圧力容器シェル) をその長さに沿って支持し、傾けることなく回転させます。ポジショナーはより多用途です。回転子は非常に長い部品に適しています。
Q: アプリケーションの正しい耐荷重を計算するにはどうすればよいですか?
予想される最も重いワークピースの重量に、予想される治具の重量を加え、次の値を掛けます。 安全率として1.5倍 、テーブルの中心線からオフセットされた重心を見つけます。正しい定格容量を選択するには、生の重量ではなく、この偏心荷重値を使用してください。例: 150 kg の治具上に 400 kg の部品があり、重心が中心から 180 mm ずれている場合、少なくとも次の定格の WeldNice ポジショナが必要です。 偏心荷重835kg (550kg×1.5)。
Q: 溶接ポジショナーはロボット溶接システムと統合できますか?
はい - サーボ駆動 溶接ポジショナーs デジタル I/O またはフィールドバス インターフェイス (EtherCAT、PROFINET、DeviceNet) を備えたロボットは、「外部軸」としてロボット コントローラーと完全に同期することができ、複雑な縫い目追従アプリケーション向けにロボットとポジショナーを同時に動かすことができます。これは、自動車や圧力容器の大量生産セルにおける標準的な慣行です。
Q: 溶接ポジショナーの一般的な価格帯はどれくらいですか?
最大 50 kg の耐荷重を備えたエントリーレベルのベンチトップ ユニットは、 800ドル~3,000ドル 。定格 250 ~ 1,000 kg のミッドレンジの床置き型ポジショナの通常のコスト 5,000~25,000ドル 。サーボドライブを備えた定格 2,000 ~ 10,000 kg の頑丈なユニットの範囲は次のとおりです。 30,000~150,000ドル 。ロボット統合により完全に自動化されたセルは、 250,000ドル 。求人サイトの大多数は、ミッドレンジのユニットが最高の価値を提供すると考えています。
Q: 溶接ポジショナーは 1 人のオペレーターが使用しても安全ですか?
はい、適切に負荷がかかり、定格容量内であれば可能です。安全に関するベスト プラクティスには、傾斜する前に常に少なくとも 3 つのクランプ ポイントでワークを固定すること、定格偏心荷重を決して超えないこと、溶接アークが発生する前に接地回路が接続されていることを確認すること、傾斜した負荷で長時間作業する場合は物理的なチルト ロック ピンを使用することが含まれます。管轄区域固有の要件については、製造元の安全マニュアルおよび地域の労働衛生規制を参照してください。
結論: 溶接ポジショナーには投資する価値がありますか?
の evidence is clear: a correctly specified 溶接ポジショナー は、あらゆる規模の製造工場が利用できる、最もコスト効率の高い生産性ツールの 1 つです。頭上、垂直、その他の困難な溶接位置を平坦または水平位置に変換することで、同時に溶着速度が向上し、再作業が減少し、溶接機の安全性が向上し、スループットが向上します。通常、購入価格の全額を 2018 年 3 月以内に返済できます。 6~18ヶ月 一貫した使用。
2 人体制の専門工場を設置する場合でも、大量の自動溶接セルをスケールアップする場合でも、 溶接ポジショナー 特定の負荷、プロセス、予算に合わせて設計されています。重要なのは、仕様を比較する前に、重量、偏心、速度、現在および将来の自動化目標などの要件を正確に定義し、ポジショナを商品としてではなく、溶接プロセス自体と同じ厳密なエンジニアリングに値する精密生産装置として扱うことです。
この方法で選択プロセスに取り組むショップは、投資回収が迅速化されるだけでなく、製造するすべての溶接の品質と一貫性が根本的に改善されたと一貫して報告しています。
WeldNice は、50kg から 50,000kg までのカスタム溶接ポジショナーを提供します。解決策についてはお問い合わせください。