ポジショナの銘板の定格荷重は、そのスピンドルがどれだけ耐えられるかを示します。ワークピースが 0.5 rpm で同心度を維持できるかどうか、接地経路が 300 A の溶接電流に耐えられるかどうか、またはペンダントが既に所有している治具を受け入れるかどうかはわかりません。それらの質問に答えるのは、 溶接ポジショナーの付属品 : チャック、フェースプレート、ジョー、トラニオン リング、ドライブ パッケージ、回転アース、および機械と溶接部の間にある制御ハードウェア。
私たちが製造現場で使用するルールは単純です。最初にアクセサリのサイズを決定し、次にポジショナがそれらをサポートするトルク、傾斜範囲、およびボア サイズを備えていることを確認します。 Buyers who start from the load rating alone usually end up purchasing the accessory set twice, once wrong and once right.
溶接ポジショナーアクセサリとして重要なもの
ワークピースのグリップ、インデックス付け、電力供給、または保護の方法を変更するものはすべて付属品としてカウントされ、そのリストはほとんどの発注書が示すよりも長くなります。
- ワークホールディング: 3 爪および 4 爪チャック、生爪、面プレート、T スロット テーブル、アングル プレート、V ブロック、位置決めピン、クイック クランプ キット。
- モーションとドライブ: サーボモーターとドライブ、遊星減速機またはバックラッシュフリー減速機、ブレーキ、ロータリーエンコーダー、ホームスイッチとリミットスイッチ。
- コントロールとインターフェース: ペンダント ステーション、フット ペダル、デュアル ステーション セレクター、PLC およびロボット インターフェイス モジュール、非常停止リレー。
- 電気: ロータリー接地アセンブリ、スリップ リング、溶接ケーブル スイベル、トーチ ブラケット、ケーブル トラックおよびフェストゥーン システム。
- プロセスユーティリティ: ガスロータリーユニオン、クーラントユニオン、水冷ケーブルコネクタ、ヒューム抽出アーム。
最初のグループは、ほとんどの人が「アクセサリー」と呼んでいるものです。 The other four are what actually cause unscheduled downtime.
アクセサリリストがポジショナーの実際の能力を決定する理由
重いチャック、背の高いジョースタック、およびスピンドル面から 300 mm オフセットされたワークピースを取り付けた 2 t ポジショナーは、実際には 2 t ポジショナーではありません。これは、チルトトルクは半径に応じて変化しますが、ベアリングとギアボックスの定格は変化しないためです。
見出しの負荷よりも 2 つの数字が重要です。 The first is overhung load at the spindle face — the weight multiplied by its distance from the bearing. 2 つ目は、重力、ケーブルの引っ張り力、およびアーク力がすべて同時に作用する溶接中の保持トルクです。ドライブに約 1.5 倍のトルク マージンを維持すると、機械はハンチングすることなく位置を保持します。
| アクセサリーグループ | 何を制御するのか | 確認すべきスペック | 不一致の典型的な症状 |
|---|---|---|---|
| チャックまたはフェイスプレート | グリップと同心度 | ジョーストローク、貫通穴、振れ | ワークピースがクリープし、縫い目がふらつく |
| 顎と生顎 | 接触領域とマーキング | ジョーの高さ、セレーション、材質 | スピードで滑る、薄壁での歪み |
| サーボドライブとエンコーダ | インデックスの精度と再現性 | トルク余裕、分解能、バックラッシ | ミッドパスのドリフトとハンティング |
| ロータリーグラウンド | 溶接電流の戻り経路 | 定格電流、デューティサイクル、rpm | ベアリング内部のアーク放電、誤った溶接欠陥 |
| ケーブルスイベルまたはスリップリング | ケーブルのラップと耐用年数 | 車掌、アンプ、制限速度 | ケーブルの疲労とショート |
| ガスまたはクーラントユニオン | ユーティリティの継続的なローテーション | 圧力、口径、シールの種類 | 接合部の漏れ、気孔、冷却剤 |
ワーク保持具をワークピースの形状に適合させる
円形部品にはチャックまたはロールのセットが必要で、箱型の製造にはアングル プレートを備えた T スロット テーブルが必要で、非対称のものにはカウンターウェイトと心押し台が必要です。順序は予算ではなく形状によって決まります。
円形および対称ワークピース
セルフセンタリング 3 爪チャックは、1 回の動作でセンタリングを行うため、フランジ、パイプ スプール、バルブ本体にとって最も速いオプションです。重心が軸から外れている場合、または部品が粗い鋳造品である場合には、4 爪独立チャックが最適です。カタログの最大値ではなく、実際に使用する直径の範囲に対してジョーのストロークを確認し、溶接ケーブルまたはパージ ラインをスピンドルに通す予定の場合はスルーホールの直径を確認してください。
ボックス、フレームおよび加工部品
For H-beams, machine frames and weldments, a T-slotted table with slotted angle plates gives you adjustment in two axes; a chuck cannot hold a square corner without shimming that costs setup time.ここでは、テーブルの厚さよりもテーブルの平坦度と T スロットの間隔が重要です。これは、ボルトがスロットが実際にある場所に着地するときにクランプが最も効果的に機能するためです。
中心からずれた長い部品
Counterweights and a tailstock or steady rest convert an unstable setup into a stable one.長いシャフトでは、両端のサポートも、これまでに想定されていない曲げモーメントからチルト ギアボックスを保護します。
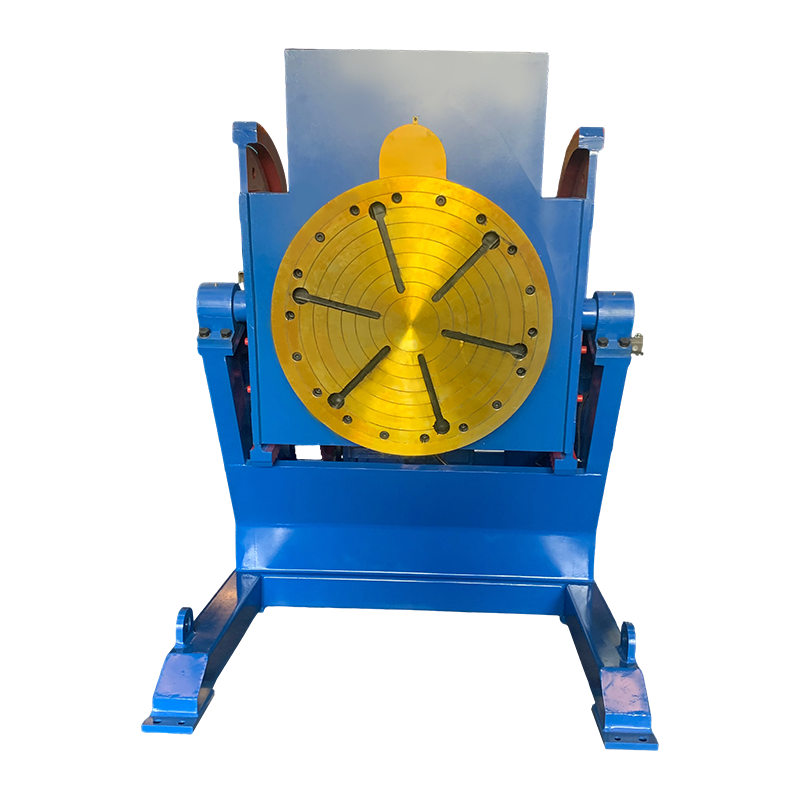
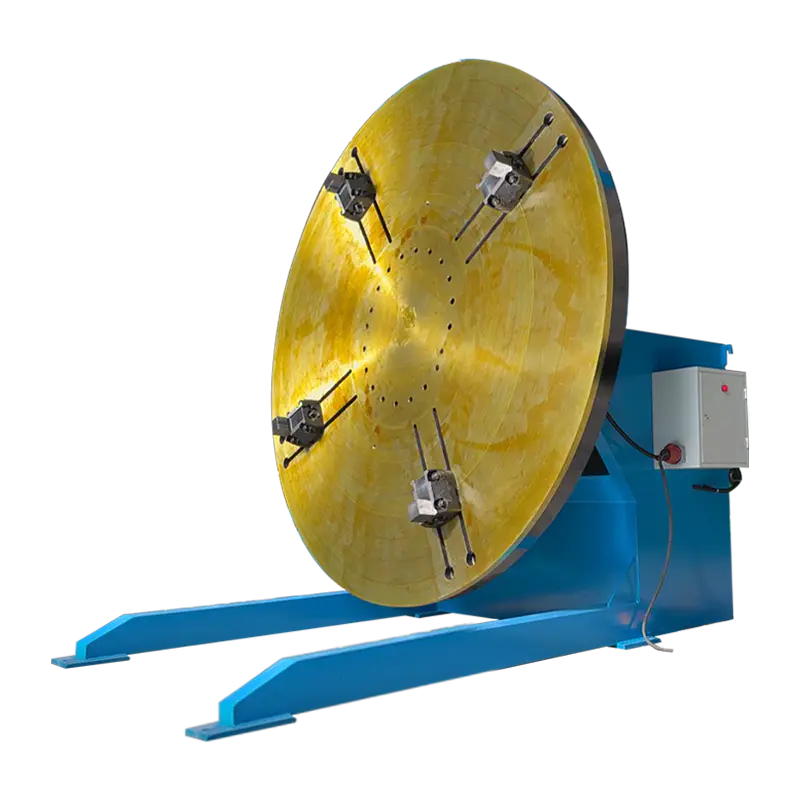 3T Conventional Welding Positioner with Vertical Lathe Chucks 追加の立型旋盤チャックを備えた 3 トン ポジショナ。円筒状または異形ワークのクランプ範囲を拡大し、安定した傾斜回転溶接をサポートします。 製品を見る→
Controls and Electrical Accessories: Where Index Accuracy Comes From
Index accuracy is a system property — motor, reducer, encoder and controller have to be matched, not merely connected.
誘導モーターの可変周波数ドライブにより回転が得られますが、閉ループ サーボ パッケージにより、保持位置、90°や 180° などのプログラム可能な角度、およびアーク分で測定される再現性が得られます。 For repetitive circular seams, the servo route usually pays back through reduced rework rather than through speed.
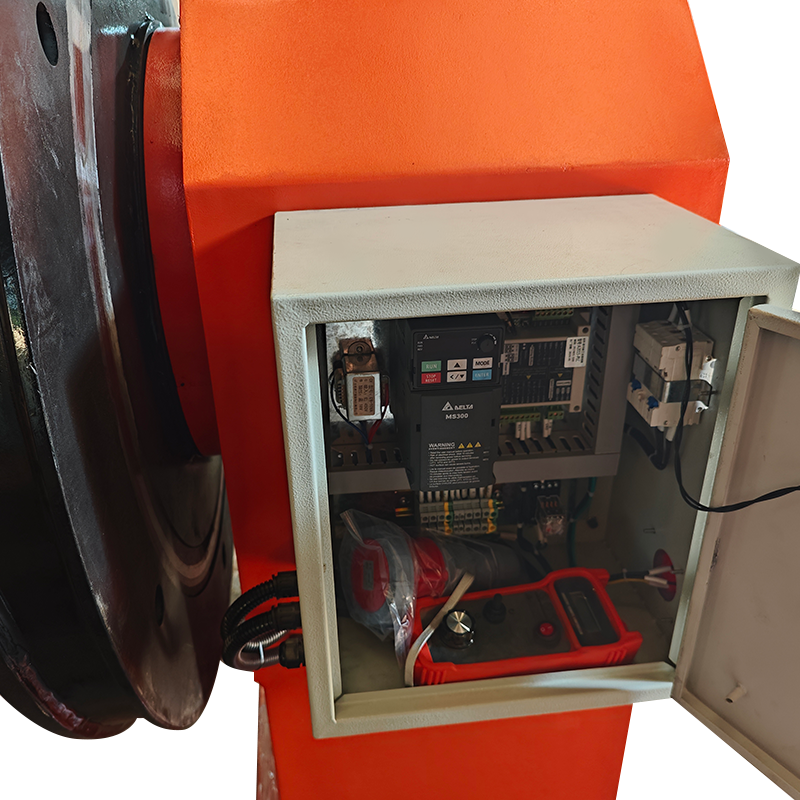
人間工学を意識して購入してください。 A foot pedal frees both hands for torch angle and filler, which matters more than most control features on short, fussy welds. A pendant earns its place when the operator needs to jog, set zero and store offset positions without walking to the cabinet.どちらを選択する場合でも、木箱を出荷する前に、スパッタや研削粉に対する侵入保護クラスを確認し、インターフェース電圧がプラントの標準に適合していることを確認してください。
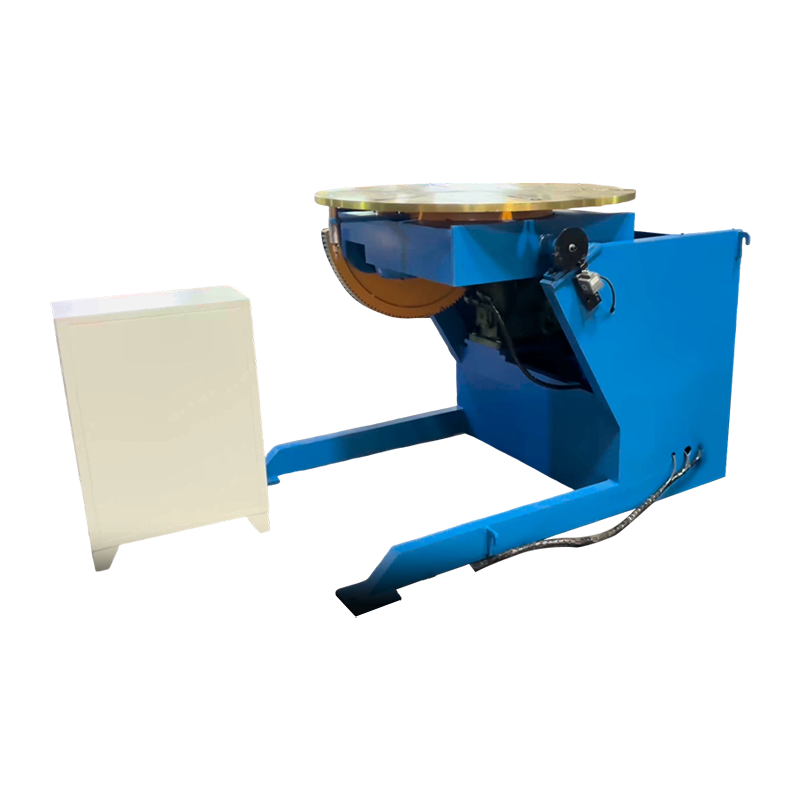 1T Servo-Controlled Welding Positioner for Precise Positioning 反復可能な溶接位置決めを必要とする自動セル向けに、0 ~ 105°の傾斜、360°の回転、正確な速度制御を備えた 1 トンのサーボ ポジショナーです。 製品を見る→
Grounding and Cable Management: The Accessories That Prevent Bearing Damage
The welding return path is an accessory decision, and skipping it is the most expensive shortcut in a positioner cell.
If current returns through the spindle bearings, it arcs across lubricated contact surfaces and destroys them quietly.最大溶接電流を上回るサイズの専用回転アースは、連続回転に耐え、ベアリング経路から絶縁されており、電流を適切な場所に保ちます。 Pair it with a cable swivel rated for the same amperage so the torch lead does not wind up around the spindle after twenty revolutions.混合プロセスを実行するセルでは、パンフレットに記載されている速度ではなく、実際に使用する回転速度で定格されたシールを備えたガスロータリーユニオンとクーラントユニオンを追加します。
Retrofit and Compatibility Risks Worth Checking Before You Order
改修の問題のほとんどは次元的なものであり、それらはすべて製造現場で見つけるよりも図面で見つける方が安価です。
- スピンドルインターフェース: bolt circle, pilot diameter, keyway and taper must match the new chuck or faceplate, not come close.
- ドライブエレクトロニクス: エンコーダのタイプ、ケーブルのピン配置、および制御電圧が世代間で移行することはほとんどありません。
- トルクマージン: 質量またはオフセットを追加するアクセサリにより、既存のギアボックスにかかる使用可能な負荷が軽減されます。
- 取付後の振れ: measure it, because a chuck seated on a burr will index perfectly and still weld off-centre.
保持精度ではなくスループットが実際の制約である場合、ポジショナがより広範な効率像にどのように適合するかについては、ノートで読む価値があります。 ポジショナを使用して溶接効率の低下に対処する , then comparing that logic against your own cycle times.
 2T Double Column Welding Positioner with Lifting Worktable 無段階回転を備えた 2 トンのダブルコラム ポジショナーと昇降ワークテーブルにより、自動溶接セットアップで大型の偏心ワークを安定してサポートします。 製品を見る→
ポジショナーアクセサリの購入者向けチェックリスト
Confirm these eight items in writing before the order is released; each one has caused a delayed commissioning on someone's floor.
ワークデータ
Weight, centre of gravity offset, diameter or envelope, and the thinnest wall you will clamp.
スピンドルインターフェース
Bolt circle, pilot diameter, through-hole and taper, measured rather than recalled.
義務とスピード
Rotations per shift, welding current, and the rpm the accessory must survive continuously.
- Rated load versus actual overhung load at the spindle face.
- 実際のパーツ ファミリに対するジョー ストロークまたはテーブル サイズ (オーバーサイズ ジョブを含む)。
- Through-hole diameter for cable, purge or coolant routing.
- 回転接地電流定格とデューティサイクル。
- エンコーダの分解能、ギアボックスのバックラッシュ、円弧分単位の再現性。
- インターフェースの電圧、プロトコル、非常停止の構成を制御します。
- Ingress protection and spatter shielding for the environment.
- 運用初年度の文書、予備ジョーおよびシールキット。
当社独自の範囲 溶接ポジショナーとターンテーブル は、30 kg のベンチ ユニットから 300 t のカスタム ヘッドまで、この順序の質問に基づいて構築されているため、アクセサリの選択と機械のサイジングは、順番ではなく一緒に見積もられます。
よくある質問
チャックやフェイスプレートは必要ですか?
Choose a chuck when the part centres on an axis and jaw stroke covers your diameter range; choose a faceplate or T-slotted table when the part is rectangular, irregular or needs clamping points away from the centre.
手動ポジショナーをサーボドライブでアップグレードできますか?
Often yes, but only if the gearbox, brake and encoder mounting are compatible and the control cabinet supports the new drive; the mechanical interface is usually the limiting factor, not the motor.
What rotation speed should accessories be rated for?
ケーブルスイベル、ユニオン、チャックはすべて、短期間であっても範囲の上限に達するとより早く劣化するため、平均ではなくセルの最大回転数ですべての回転アクセサリを評価します。
ポジショナーベアリングを溶接電流から保護するにはどうすればよいですか?
最大溶接電流を超える定格の専用回転アースを取り付け、リターンケーブルをできるだけ短く保ち、ベアリングノイズを待つのではなく、メンテナンス間隔ごとにアース経路を検査します。
トルクマージンはどれくらいあれば十分ですか?
約 1.5 倍の保持トルクで、ほとんどの治具のオフセットとケーブルの引っ張りをカバーします。 below that, expect the positioner to creep or the drive to fault during long welds.
アクセサリはポジショナーの最後の仕上げではありません。 they are the part of the system the arc actually sees.ワークホールディング、ドライブパッケージ、接地経路、制御インターフェースを実際のワークピースに適合させると、定格荷重が信頼できる数値になります。そのステップをスキップすると、その後のフロアでの調整はすべて、早すぎた決定に対する部分的な修正になります。