はい、ステンレス鋼はうまく溶接でき、ほとんどの製造工場にはすでにそれを行うための設備が備わっています。 材料は壊れやすいものでも「溶接不可能」なものでもありません。軟鋼よりも準備不足の方が罰せられるだけです。ステンレス鋼は、少なくとも 10.5% のクロムを含む合金鋼で、腐食に強い不動態酸化層を形成します。この層は、熱、汚染、充填材の選択が非常に重要である理由でもあります。健全な溶接は、2 つの部品を単に接合するだけでなく、耐食性を維持する必要があります。
実際的な答えは、溶接性はグレード、プロセス、使用環境に依存するということです。 304L や 316L などのオーステナイトグレードは、タンク、パイプ、食品機器、建築工事で一般的です。フェライト系、マルテンサイト系、二相鋼のグレードは挙動が異なるため、手順は一般的な「ステンレス」ラベルではなく、実際の母材金属に一致する必要があります。
ステンレス鋼にはどの溶接プロセスが適していますか?
TIG、MIG、およびスティック溶接はすべてステンレス鋼で作業します。適切な選択は、厚さ、仕上げ、生産量によって異なります。 TIG は薄いシートやパイプの根元を最もきれいに制御でき、MIG は生産作業に速く、スティックは現場での修理や重いセクションに役立ちます。
| プロセス | 一般的なステンレス加工 | 実用的な厚み範囲 | ショップメモ |
|---|---|---|---|
| TIG/GTAW | 薄板、パイプ根元、サニタリーチューブ、精密組立品 | 約0.5~6mm | 最もクリーンなアーク制御。移動速度が遅くなる |
| ミグ/GMAW | 量産溶接、フレーム、タンク、厚板 | 約1~12mm | 素早い堆積。正しいステンレスワイヤーとガスの混合が必要です |
| スティック / SMAW | 修理作業、現場製作、厚板製作 | 約2~12mm | スラグの洗浄をさらに強化。薄い化粧品の作業にはあまり適さない |
| のこぎり | 厚手のプレートと長くまっすぐな縫い目 | 通常8mm以上 | 高い堆積性。薄板プロセスではない |
抵抗溶接とレーザー溶接も特定の生産環境でステンレスに使用されますが、材料に合わせて構築された装置と手順が必要です。一般的な製造の場合、TIG と MIG はほとんどのステンレス加工に対応します。
フィラーメタルとシールドガス: ベースメタルと一致する
フィーダーにすでに入っているものではなく、母材の腐食クラスに一致するフィラーを使用してください。 304L 部品には通常 ER308L フィラーを使用する必要がありますが、316L の作業には ER316L が必要です。軟鋼ワイヤを使用すると、最初は許容範囲に見える溶接が生成される可能性がありますが、堆積物が錆びて、腐食サービスで使用できなくなる可能性があります。
| 母材またはジョイント | 代表的なフィラー | 理由 |
|---|---|---|
| 304/304L | ER308L | 一般的な耐食性と低炭素化の目的に適合 |
| 316 / 316L | ER316L | 塩化物含有サービス用のモリブデンを提供 |
| 304 ステンレスから軟鋼 | ER309L | 高合金フィラーにより、炭素鋼側からの希釈に耐えることができます。 |
| 二相ステンレス | ER2209 または適合する両面フィラー | バランスの取れたフェライトとオーステナイトの微細構造をサポート |
シールドガスは色、浸透性、耐食性にも影響します。 TIG では通常アルゴンが使用されます。 MIG では、手順に応じて、アルゴンに富んだ混合物と少量の酸素の混合物、または 3 つの混合物が使用されることがよくあります。 CO2 を多く含む混合物は炭素の吸収を増加させ、一部のオーステナイト溶接部の耐食性を低下させる可能性があるため、製造前にガス仕様を確認してください。
入熱、歪み、耐食性
オーステナイト系ステンレスの場合、入熱を低く保ち、パス間温度を約 150°C (302°F) 未満に保ちます。正常に見える溶接が使用不能になる最も一般的な理由は、制御されていない熱です。ステンレスは軟鋼とは異なる膨張と熱伝導を行うため、過剰な熱により反り、熱による色合いが生じ、耐食性が低下する可能性があります。
標準 304 および 316 は、およそ 425 ~ 850°C の範囲で粒界に炭化クロムを形成する可能性があります。これにより、表面を保護するために利用できるクロムが減少します。これは、しばしば感作と呼ばれる状態です。低炭素「L」グレードと安定化グレードはリスクを軽減しますが、熱管理が不十分であることを許すものではありません。歪みを制限するには、ストリンガー ビード、スキップ溶接、バックステップ シーケンス、銅バッキング、適切に取り付けられた治具を使用します。
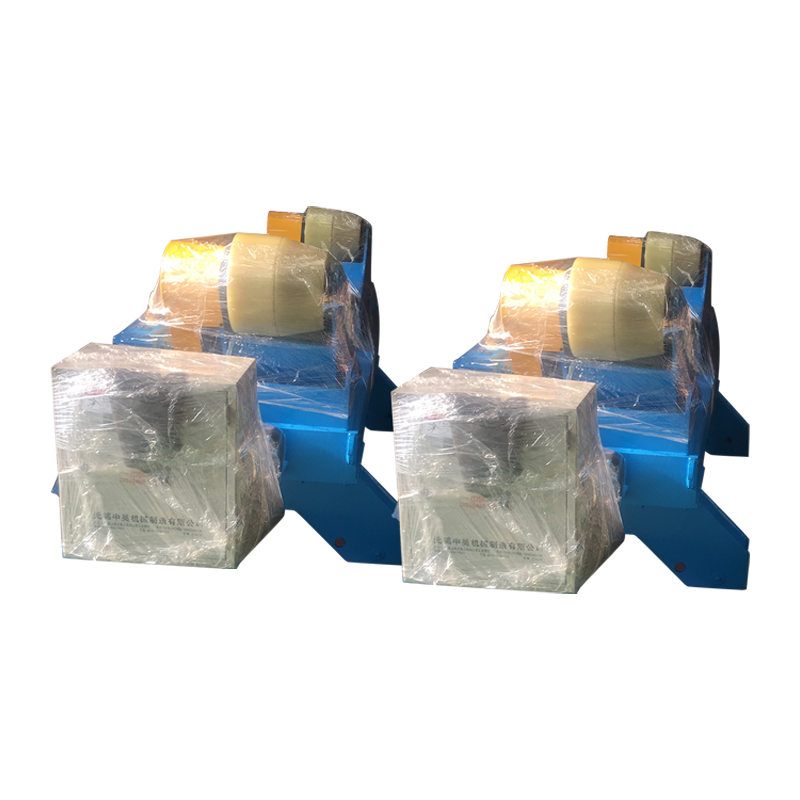
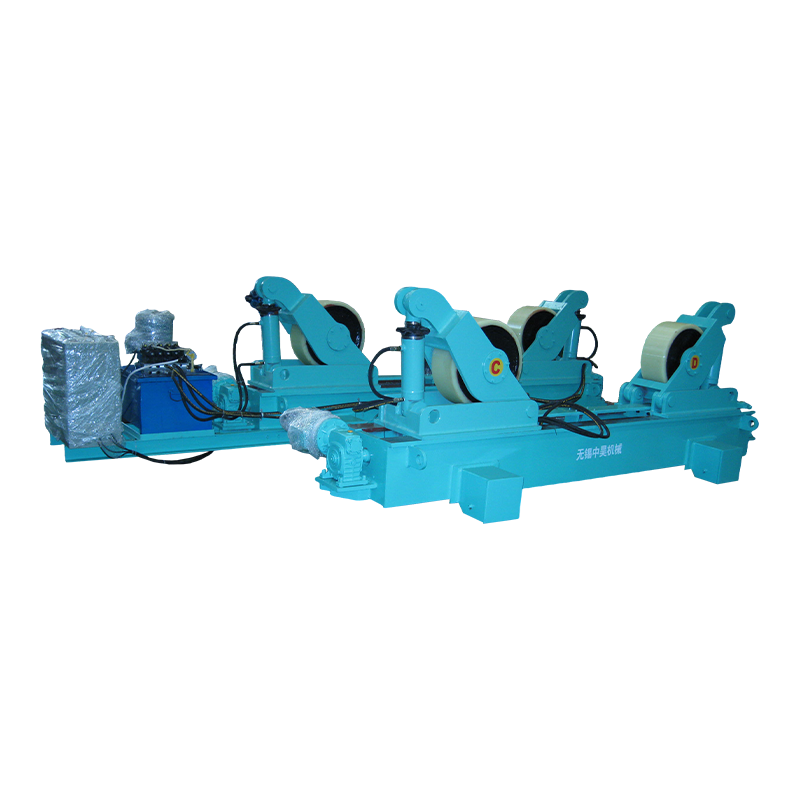
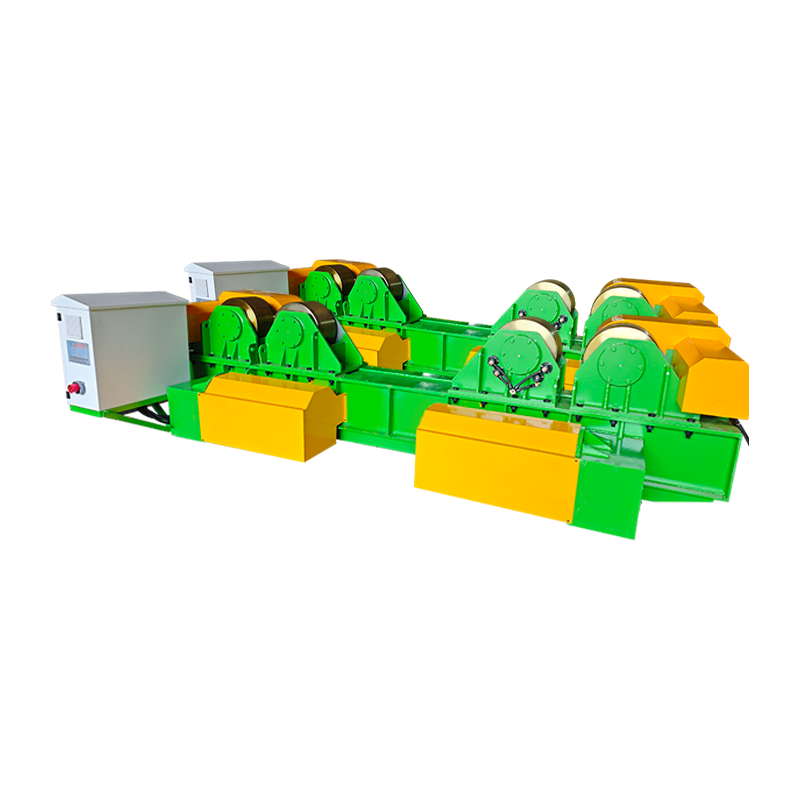
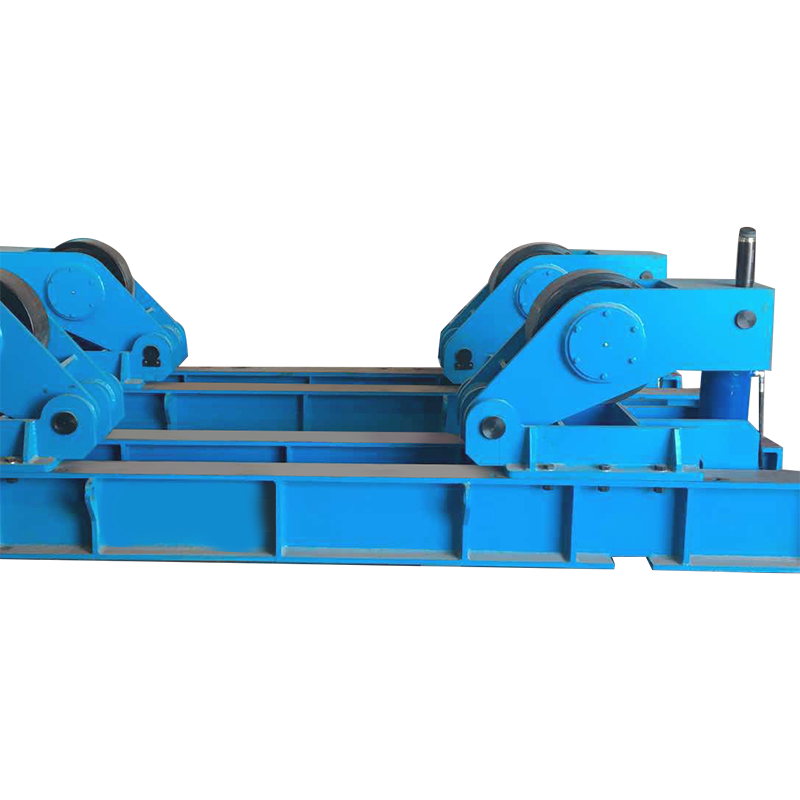
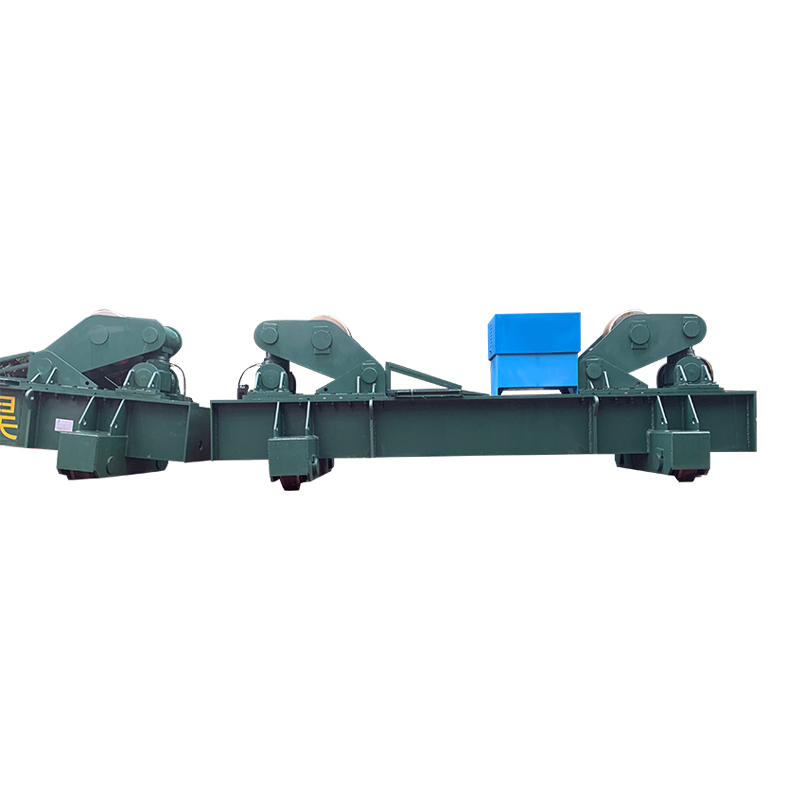
パイプやタンクのシェルでは、溶接回転子がパーツを一定の速度で回転させ続けるため、アークは平坦または水平の位置に留まります。移動速度の変化が入熱の変化として現れるため、ステンレスでは一貫性が重要です。アプリケーションの詳細については、を参照してください。 タンクおよび配管作業における回転子の溶接 .
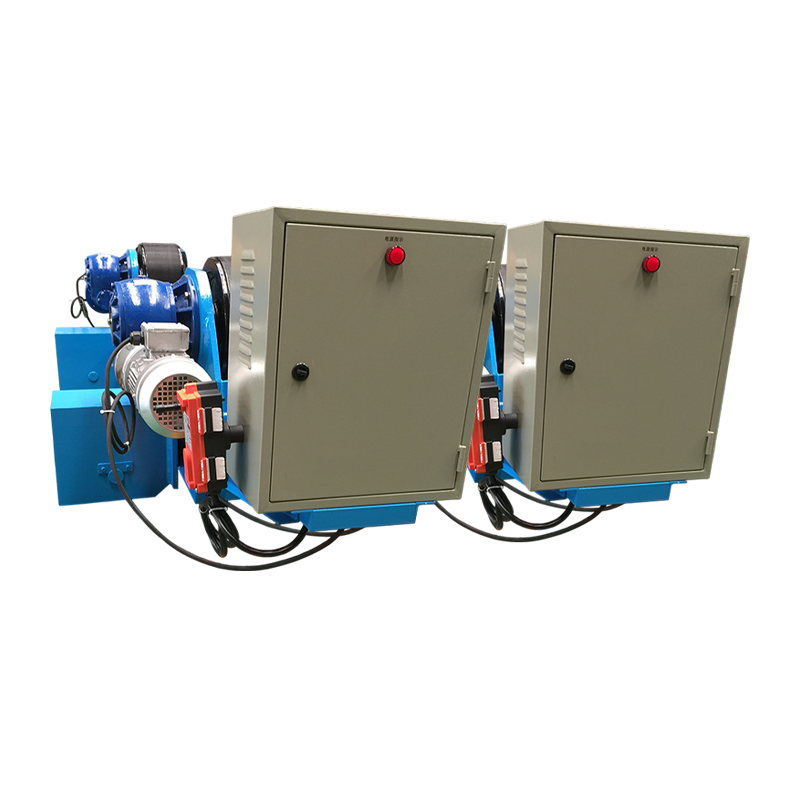 10T 調整可能な溶接回転子、ドリフト防止制御付き センサーベースのドリフト防止制御を備えた 10 トンの調整可能な溶接回転子により、シーム溶接中に円筒形および扁円形のワークピースを安定して位置決めできます。 製品を見る→
ドリフト防止コントロールを備えたローテーターは、シェルが歩き回ろうとする長い縫い目に役立ちます。目標は単に部品を回転させることではなく、オペレータがアーク長、ガス被覆率、移動速度に注目しながら再現可能な溶接位置を保持することです。
準備と洗浄が溶接の品質を決定します
ステンレス鋼は溶接直前に洗浄してください。汚染は、多孔性、変色、腐食破壊の主な原因です。油、グリース、湿気、塗料、マーカー、接着剤、炭素鋼の粉塵はすべて、溶接面に損傷を与えたり、気孔を生じさせたりする可能性があります。
- 専用のステンレスワイヤーブラシを使用してください。炭素鋼ブラシを使用すると鉄の粒子が残り、錆びる可能性があります。
- ジョイントとフィラーワイヤーをアセトンまたはアルコールで拭き、乾燥させます。
- 手順で必要な場合は、溶接前に溶接部からミル スケール、酸化物、および高熱着色を取り除きます。
- 完全な浸透が必要で裏側が腐食にさらされる場合は、パイプとチューブをアルゴンでバックパージします。
- フィッティングをしっかりと均一に保ちます。ギャップが広いと、溶接工はより多くの熱と充填材を追加する必要があります。
溶接後、仕様で要求されている場合は、変色と熱着色をきれいにします。酸洗いと不動態化は、特に食品、医薬品、海洋サービスなどの多くのステンレス製品の不動態層を復元します。
一般的な欠陥と実際的な修正
ステンレス溶接の欠陥のほとんどは、汚染、過剰な熱、ガス被覆の喪失という 3 つの原因によって発生します。通常、修正は別のマシン設定ではなく、手順に従って行われます。
| 欠陥 | 考えられる原因 | 実用的な修正 |
|---|---|---|
| 気孔率 | 油、湿気、通風、ガス流量の低下、フィラーの汚れ | ジョイントを清掃し、ガスの流れをチェックし、アークをシールドし、乾燥フィラーを使用します |
| 反り | 熱が高すぎる、シーケンスが不均一、フィットアップが不十分 | 部品を固定し、バックステップ溶接またはスキップ溶接を使用し、アンペア数を減らします。 |
| 感作 | 425~850℃の範囲で長時間 | 入熱の低減、パス間温度の制御、L グレードの材料の指定 |
| 熱間割れ | フィッティング不良、拘束力の高さ、フィラーの化学的性質が間違っている | 指定されたフィラーを使用し、フィットアップを改善し、可能な限り拘束を減らします |
| ヒートティント | 温度下での酸素暴露 | 溶接後のガス被覆率の向上、裏面のパージ、洗浄および不動態化 |
測位機器が効果を発揮するとき
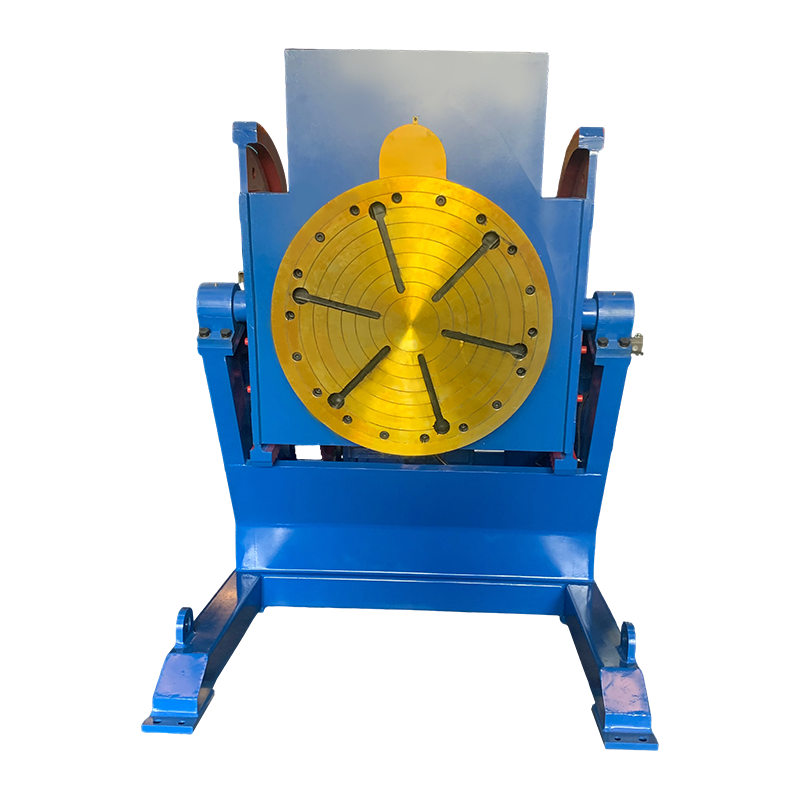
位置決め装置は、ステンレス作業が繰り返し行われる場合、重い場合、または一定のトーチ角度が必要な場合に効果を発揮します。回転装置は、制御された速度でパイプ、タンクシェル、シリンダーを回転させます。ポジショナは、溶接が平らまたは水平になるようにワークピースを傾けます。これは、垂直溶接またはオーバーヘッド溶接よりも制御が容易です。
小型のステンレスアセンブリの場合、サーボ制御のポジショナーにより、正確な回転と再現可能なインデックスが提供されます。これは、複数の部品が同じ溶接シーケンスを必要とし、オペレータが安定したトーチ角度を維持する必要がある場合に役立ちます。概要については、を参照してください。 溶接ポジショナーと製造効率 .
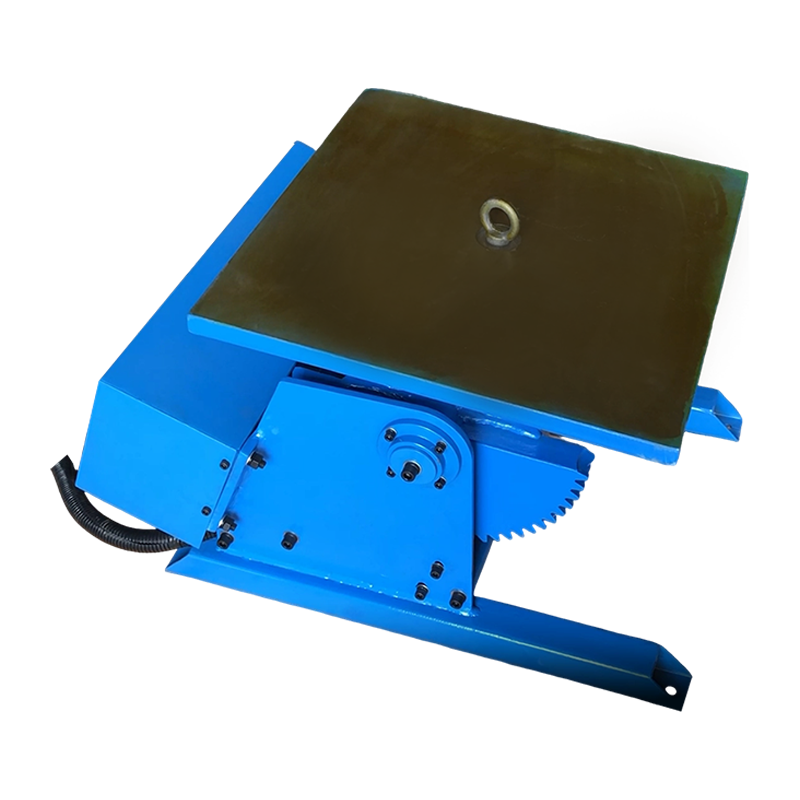 サーボ制御付き 300KG 溶接ポジショナー sales@weldnicefactory.com 製品を見る→
ステンレス容器の長い縦方向の継ぎ目の場合、ワークピースまたはキャリッジが制御された速度で移動する間、TIG コラムとブームがトーチを保持します。これは、手順で一貫した円弧の長さとオペレータの動きの制限が必要な場合に特に役立ちます。
 TIGコラムおよびブーム溶接サポート TIG コラムとブームは、ステンレス容器の継ぎ目を含む薄壁で精密なコンポーネント上でのトーチの正確な位置決め、移動、振動を実現します。 製品を見る→
よくある質問
MIG溶接機でステンレスの溶接はできますか?
はい、MIG 溶接機は、ステンレス フィラー ワイヤとアルゴンを豊富に含む適切なシールド ガスが取り付けられている場合、ステンレス鋼を溶接できます。軟鋼線と CO2 を多く含むガスの混合物では、溶接部が許容できるように見えても、同じ耐食性は得られません。
ステンレス鋼と軟鋼を溶接できますか?
はい、ステンレス鋼は、通常 ER309L フィラーと制御された希釈を使用して軟鋼に溶接できます。この接合部は構造用途や重要ではない用途には実用的ですが、完全なステンレス溶接の耐食性能には及ばない可能性があります。
ステンレス鋼には予熱が必要ですか?
ほとんどのオーステナイト系ステンレスグレードは予熱を必要とせず、一般に過熱すべきではありません。フェライト系およびマルテンサイト系グレードでは、グレードや手順に応じて予熱または溶接後の熱処理が必要な場合があるため、一般的な規則ではなく認定された溶接手順に従ってください。
ステンレス溶接が錆びるのはなぜですか?
ステンレス溶接部は、不動態層が損傷したり、堆積物が汚染されたりすると錆びます。一般的な原因には、炭素鋼ブラシ、軟鋼フィラー、不十分なガス被覆、激しい熱着色、湿気、完成した溶接部の洗浄または不動態化の失敗などが含まれます。
実際、ステンレス溶接を成功させるには、フィラーの適合、手順内の熱の保持、接合部の洗浄、適切なガスによる溶接の保護、一貫性を向上させる場合の位置決め装置の使用など、一連の小さな制御が必要です。この材料は溶接可能ですが、工場での規律ある訓練が必要です。