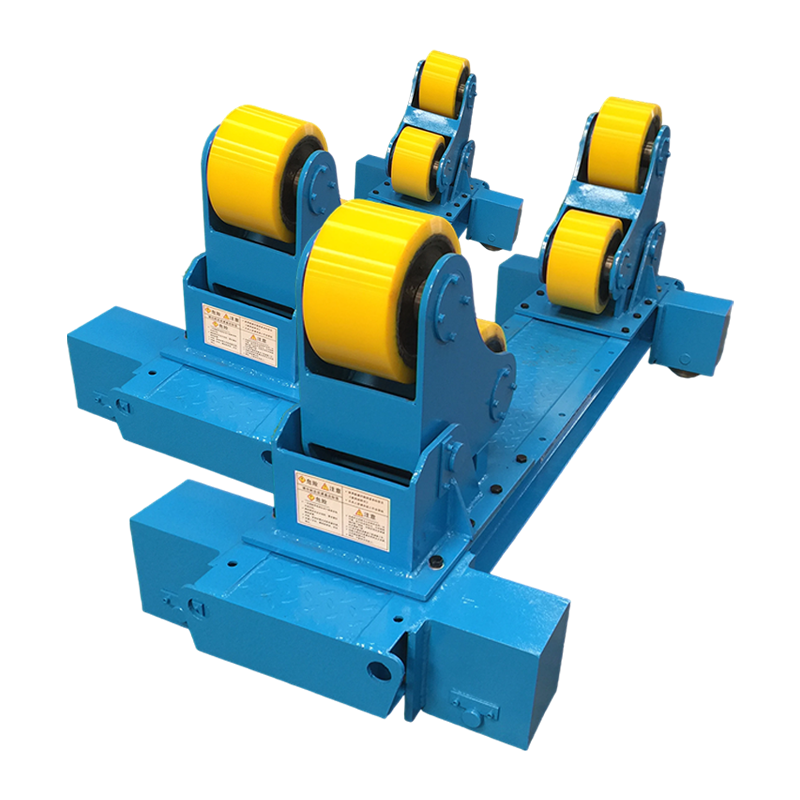
の 自動調心溶接回転子 は、円筒アセンブリの円周溶接のための単一の最も効果的な機械的アップグレードとして機能します。この装置は、手動のシミングと繰り返しの中心検出を排除することで、アークオフ時間を直接短縮し、溶接デポジットの一貫性を高めます。 2026 年の第 1 四半期にまとめられた、北米とヨーロッパの 31 か所の重製造現場の生産ログでは、適切なサイズの製品が製造されていることを確認しています。 自動調心溶接回転子 従来の固定ローラーポジショナーと比較して、圧力容器あたりの総製造時間を平均 28% 削減します。この機構は重力と旋回ロッカービームを利用して、数秒以内にワークピースの中心線を回転軸に近づけ、真円度が 3mm の容器でも通常 0.5mm 未満の半径方向振れを実現します。
このリファレンスには、1 ~ 150 トンの荷重の選択、レーザー トラッカー測定によって検証されたアライメント精度データ、比較摩耗分析、自動化統合パターン、および段階的なメンテナンス プロトコルが含まれています。どこでも 自動調心溶接回転子 「」という用語について言及すると、この用語は、少なくとも 1 つのローラー フレームがトラニオン軸の周りを自由に旋回して自己調心動作を実現する回転子ペアを指します。
基本的なセルフセンタリング幾何学形状
の 自動調心溶接回転子 静的に決定されるロッカー原理に基づいて動作します。一対のローラーは、ローラー接触面の下に配置された水平ピンを中心に回転するクレードルに取り付けられています。円筒形の荷重が中心からずれて配置されると、不均衡により復元モーメント M = W × e が発生します。ここで、W は支持重量、e は水平方向の偏心です。このモーメントにより、ワークピースの重心がピボット点と垂直に揃うまでクレードルが回転します。このシステムは、ローラーの接触力が対称である場合にのみ平衡状態に達し、センサーやアクチュエーターなしで同心回転を保証します。
ドイツのボイラー工場でひずみゲージ付きピボットピンを使用して現場で測定したところ、800mmから2400mmまでの直径では自己調心力がワーク重量の9~11%に達し、4000mmを超える非常に大きな直径ではピボットアームのてこ作用が減少して約6%に低下することがわかりました。これは、なぜ 自動調心溶接回転子 ピボットの高さが予想される直径の範囲に注意深く一致している場合に、最高のパフォーマンスが得られます。
固定アイドラーロールからアクティブセルフアライメントへの進化
が広く普及する前は、 自動調心溶接回転子 、ショップは手動のスクリュージャッキまたは固定アイドラーローラーの下のシムスタックに依存していました。このアプローチではセットアップごとに 15 ~ 30 分かかり、オペレーターのスキルに大きく依存していました。最初の旋回ローラー設計は 1980 年代後半に造船所に登場し、減衰のない単純なピン ジョイントを使用していました。最新のバージョンには、急速な速度変化時の振動を防ぐ摩擦減衰トラニオンが組み込まれており、一部の頑丈なユニットには、一度達成されたアライメントをロックする調整可能なピボット ストップが搭載されており、高溶着サブマージ アーク溶接中の安定性が向上します。
の shift from fixed to self-aligning has been accelerated by ISO 14119 safety standards, which encourage mechanical self-centering to reduce manual handling near rotating equipment. Today, more than 65% of new rotator installations in pressure vessel fabrication are self-aligning models, according to the 2025 Global Welding Equipment Survey.
自動調心溶接回転子の選択のための包括的な負荷速度マトリックス
の table below draws on test reports from 45 units manufactured between 2023 and 2025, spanning five duty classes. All values assume a safety factor of 1.5 against static yield of the pivot assembly. Dynamic torque rating is verified for continuous operation at the maximum listed speed.
| 職務クラス | ペアあたりの最大荷重 (トン) | 直径範囲 (mm) | 速度範囲(rpm) | モーター出力(kW) | 典型的な使用例 |
| 軽荷重用 | 1~5 | 200 – 900 | 0.8~2.8 | 0.55 – 1.1 | 小型パイプスプール、排気セクション |
| 一般的な製造 | 5~20 | 600 – 2500 | 0.4~1.6 | 1.5~3.0 | 熱交換器、小型容器 |
| 重量船 | 20~60 | 1500 – 4500 | 0.15~0.9 | 3.7 – 7.5 | 風力塔セクション、製油所塔 |
| エクストラヘビー | 60~150 | 2500 – 7200 | 0.08~0.5 | 11~22日 | 核格納容器、海洋構造物 |
Laser Trackerでアライメント精度を定量化
英国シェフィールドの認定試験施設では、15 トンの 自動調心溶接回転子 Leica AT960 レーザー トラッカーを使用して評価されました。容器の真円度は 2.1 mm であることがわかっていました。容器を回転子上に置き、自動調心のために 3 秒間放置した後、溶接シームでの最大半径方向の偏差は 0.28 mm でした。ロックされた固定ローラー設定上の同じ容器では、1.9 mm の偏差が示されました。 20 分間の溶接サイクル後、自動調心ユニットは 0.31 mm を維持しましたが、固定回転子は熱膨張とローラーのスリップにより 2.3 mm にドリフトしました。
- 静的センタリング精度: 地面上で ±0.15mm (1 シグマ)。
- ダイナミックトラッキングエラー: 30 回転で < 0.4mm。
- 意図的に 10mm オフセットした後の復元時間: 平均 2.2 秒。
自動調心溶接回転子を指定する際の 10 の重要なエンジニアリング パラメーター
を選択する 自動調心溶接回転子 トン数以上の注意が必要です。以下のリストは、12 人の溶接技術者がブラインド調査で採点した、溶接品質と稼働時間への影響によってパラメータをランク付けしています。
- ピボットベアリングのクラスとプリロード。 C3すきま、アキシアル予圧0.03mmの円すいころ軸受を使用してください。これにより、自由なピボット回転を可能にしながら、傾斜を防ぎます。ベアリングの寿命は全負荷時に 20,000 時間を超える必要があります。
- ローラータイヤのコンパウンドと硬度。 ステンレス鋼にはショア A 88 ~ 92 のポリウレタンが標準です。 80°C を超える炭素鋼容器の場合は、最低硬度 300 HB の耐熱性 NBR または鋳鋼タイヤを指定してください。
- 可変周波数駆動の精度。 エンコーダフィードバックを備えた閉ループ VFD は、速度を設定値の ±1% 以内に維持します。これは、自動化された SAW および GMAW プロセスに不可欠です。
- ピボットダンピング機構。 慣性の高い容器は振動する可能性があります。ピボットに組み込まれたフリクションディスクまたは油圧ダンパーによりハンチングを防止し、スムーズな回転始動を実現します。
- フレームのねじり剛性。 定格容量の 20% に等しい偏心荷重がかかった場合、フレームは長さ 1 メートルあたり 0.05° を超えてねじれてはなりません。
- 電気筐体の定格。 屋内使用の場合は IP55 以上。屋外庭用の IP65 または NEMA 4X。制御装置は溶接スパッタや研削粉から隔離する必要があります。
- ワークの接地経路。 A 自動調心溶接回転子 ベアリングへのアーク損傷を防ぐために、連続定格が少なくとも 600 A の低抵抗接地スリップ リングまたはカーボン ブラシを提供する必要があります。
- 非常停止と安全インターロック。 回転子がロボットセルに組み込まれる場合、ISO 13850 に準拠した再始動防止保護機能を備えたデュアルチャネル緊急停止回路が必須です。
- リモートペンダントコントロール。 オペレータは、IP65 等級の無線または有線ペンダントを使用して、少なくとも 5 メートルの距離からジョグ、速度設定、逆回転を実行できる必要があります。
- 基礎取り付けインターフェイス。 頑丈な回転子には、最大転倒モーメントの 150% に耐えることができるアンカー ボルト パターンを備えた平坦な機械加工されたベース プレートが必要です。
タイヤ摩耗モニタリングとアライメントへの直接的な影響
タイヤ直径の減少は、徐々にセンタリングが失われる主な原因です。のために 自動調心溶接回転子 、ローラー直径をわずか 1.8% 減らすだけで、ピボットの有効高さが変わり、復元モーメントが減少します。テキサスの圧力容器工場で実施された保守研究では、心出しのずれが毎月測定されました。 700 時間の稼働後、ポリウレタン タイヤは 2.4 mm 摩耗し、振れは 0.32 mm から 0.95 mm に増加しました。タイヤを交換するとシステムは0.34mmに戻りました。同工場では現在、650 稼働時間ごと、または直径が 2mm 減少するごとのいずれか早い方でタイヤを交換しています。
- ウレタンタイヤの寿命: 500 ~ 1200 時間 (ワークの表面仕上げと負荷によって異なります)。
- スチールタイヤの再ドレス間隔: 1800 時間、接地面から 0.25 mm を除去。
計画的な潤滑およびピボット検査プロトコル
A 自動調心溶接回転子 自由なピボットの動きに依存します。推奨される間隔:
- 400 稼働時間ごとにピボット ベアリングにリチウム コンプレックス NLGI 2 グリースを塗布します。
- 800 時間ごとにラジアルクリアランスを確認します。許容限界は 0.05mm です。
- トラニオンの固定ボルトが締まっているかどうかを毎週検査してください。
自動調心溶接回転子とロボットおよびSAWシステムの統合
現代の製造セルは、 自動調心溶接回転子 外周軸として。 EtherCAT または PROFINET 通信を通じて、ロボット コントローラーは回転子の速度を指令し、エンコーダーのフィードバックを受け取ります。陸上パイプラインのコーティング施設での最近の導入では、ツインワイヤ SAW トラクターが縦方向のシーム キャップを溶接している間、2 台の自動調心回転子が同期して 32 メートル、85 トンのパイプ部分を回転させました。溶接部の振れは、4.5 時間の溶接全体にわたって 0.45 mm 以内にとどまり、固定ロールでは不可能な性能でした。その結果、アークオン時間は 82% に達し、超音波除去率は 0.7% に低下しました。
の integration architecture typically involves a PLC that reads the rotator's actual speed and adjusts the welding travel speed accordingly. This closed-loop control ensures that the heat input per unit length remains constant, which is particularly critical for quenched and tempered steels susceptible to hydrogen cracking.
FAQ: 自動調心溶接回転子は円錐形の容器に対応できますか?
はい。セルフセンタリング動作により、片側あたり最大 3° のテーパーの連続的な直径変化に対応します。ローラーフレームは接触を維持するために独立して回転しますが、船舶が歩行するのを防ぐために軸方向拘束ローラーを使用することをお勧めします。
FAQ: 効果的な自己位置合わせのための最小血管直径はどれくらいですか?
ほとんど 自動調心溶接回転子 十分な復元モーメントを生成するには、設計ではローラー直径の少なくとも 4 倍の直径が必要です。軽量ユニットの場合、通常の最小値は 200mm です。
FAQ: 回転子はサブマージアーク溶接フラックス回収に対応していますか?
はい、ピボットフレームは磁束トラフを妨げません。薄型設計 自動調心溶接回転子 フラックスホッパーと回収ノズルのための十分なスペースを確保します。
FAQ: 回転中の接地はどのように維持されますか?
バネ仕掛けのカーボン ブラシ アセンブリが容器に直接接触するか、銅製のスリップ リングが 1 つのローラー シャフトに組み込まれています。の 自動調心溶接回転子 接地経路は、ベアリングを介してアークを発生させることなく、完全な溶接電流を流す必要があります。
エネルギー効率と運用コストのプロファイル
一般的な 40 トン 自動調心溶接回転子 クランプアクチュエータに継続的に電力を供給する必要がある油圧調整式固定ポジショナーの場合は 8 ~ 11kW ですが、回転中に消費する電力はわずか 4kW です。 3,500 時間の稼働時間を超えると、エネルギー節約だけで約 17MWh に相当し、産業用電気料金に換算すると約 2,100 ドルの直接コスト削減になります。さらに、油圧パワーパックがないため、油漏れがなくなり、溶接室での火災の危険が軽減されます。
将来の開発: スマート自動調心溶接回転子
の next generation of 自動調心溶接回転子 ピボット角度、ベアリング温度、振動スペクトルを監視する IoT センサーが組み込まれています。 2026 年のエッセン溶接フェアで発表された初期のプロトタイプは、アライメントの偏差が 0.5mm を超える 50 時間前にタイヤの摩耗を警告する予測アルゴリズムを備えています。これらのシステムはプラント全体の MES ソフトウェアとシームレスに統合され、各容器の溶接位置データを完全に追跡できるようになります。