20T自動調心翼型溶接ロータリーマシン
20T翼型自動調心溶接ロータリーマシンは、圧力容器、化学装置、風力タービンタワー、パイプライン製造、貯蔵タンク溶接などの業界で広く使用されており、現代の溶接生産ラインの中核となる機器です。 翼形ローラーは自動調心機構設計を採用しており、ワークの直径に応じて角度と間隔を自動的に調整し、安定...
See Details
鉄鋼製造業者と構造エンジニアは共通の課題に直面しています。図面では W10x30 が必要ですが、実際の梁の深さは 10 インチではありません。または、プロジェクトでは H 300x300 が指定されていますが、利用可能な材料データシートには 4 つの異なる厚さパラメータがリストされています。 H ビームの寸法を解釈する方法を知ることは、単純な高さ測定を超えて進むことを意味します。命名規則、公称サイズと実際のサイズの違い、フランジとウェブの寸法が溶接の準備や機器の選択にどのように直接影響するかを理解する必要があります。このガイドでは、製造と溶接の準備の観点からこれらの各層を詳しく説明します。フィラーや標準プロファイルに対して検証できないデータは含まれていません。
H ビームは、断面が大文字の H に似た構造用鋼部材です。耐荷重のロジックは簡単です。フランジと呼ばれる 2 つの水平プレートは、曲げモーメントに抵抗するように配置されています。鋼の大部分を中立軸から遠くに配置すると、セクションの慣性モーメントが増加し、ビーム用途での効率が高くなります。フランジを接続する垂直プレートであるウェブは、せん断力を伝達し、フランジの位置を揃えます。この役割の分離により、H 形材に成形された同じ重量の鋼材が中実の長方形の棒よりも大幅に大きな荷重に耐えることができます。
構造用途のほとんどの H ビームは炭素鋼から熱間圧延されます。北米では、主な材料仕様は次のとおりです。 ASTM A992 最小降伏強度 50 ksi のワイド フランジ形状用。 ASTM A36 特に溶接性と標準化された接続が優先される場合にも使用されます。ヨーロッパとアジアの市場には独自のグレードがありますが、中核となる冶金原則は一貫しています。H 形の断面は、高層ビル、橋梁、産業用フレームの柱と梁に最適な強度重量比をもたらします。
W10x30 のような指定は、製造者に一目で 3 つのことを伝えるコンパクトなコードです。文字はプロファイル ファミリを定義し、最初の数値は公称深さをインチ単位で示し、2 番目の数値は直線フィートあたりの重量をポンド単位で示します。ただし、公称深さはラベルとして機能する近似値であり、測定値ではありません。通常、W10x30 の実際の奥行きは約 10.47 インチです。実寸法を確認せずに呼び数値に頼ってはめ込むと、溶接ラインでの接合ズレが発生する場合があります。
メトリックの指定は別のロジックに従います。 W 250 x 100 とマークされたビームは、公称深さ 250 mm、フランジ幅 100 mm を意味します。他の世界標準では独自の略記法が使用されています。 ヨーロッパのプロフィール HEA、HEB、HEM シリーズを使用します。文字の後の数字は公称高さをミリメートル単位で示します。 日本製H形鋼 多くの場合、H 100x100 など、ウェブの高さとフランジの幅によって直接指定されます。インポートされた鋼材図面を扱う人にとって重要な点は、自動溶接シーケンスを切断または設定する前に、どの命名基準が適用されるかを常に確認することです。たとえミリメートルからインチへの計算が近いように見えても、メートル法の文脈における「W250」は、帝国単位の文脈における W10 と同じビームではありません。
工場証明書に 1 つのビーム プロファイルの 4 つの寸法値がリストされている場合、それぞれの値は製造業者にとって明確な意味を持ちます。 4 つのパラメータは次のとおりです。
メートル法 H ビームは通常、高さ 100 mm から最大 1000 mm までの範囲にあり、フランジ幅はおよそ 100 mm から 300 mm 以上まで変化します。実際の使用においてこれらの数値がどのようにクラスター化されるかを説明するには、次のようにします。
| プロファイルの指定 | 約高さ(mm) | 約幅(mm) | 約ウェブの厚さ (mm) | 約フランジ厚さ (mm) |
|---|---|---|---|---|
| 高さ200×200 | 200 | 200 | 8 | 12 |
| 高さ300×300 | 300 | 300 | 10 | 15 |
| 高さ400×300 | 400 | 300 | 10 | 16 |
これらの数値を、よりスリムなプロファイルを持つ傾向があるワイド フランジの W シェイプと対比すると便利です。多くの W 形状は、断面の深さよりも著しく小さいフランジ幅を示しますが、H ビームは、深さと幅が等しいかほぼ等しい正方形の断面に近づくことがよくあります。この幾何学的差異は表面的なものではありません。 H ビームの幅が広く厚いフランジは軸方向の耐力が大きいため、柱や支持杭に一般的に選択されています。 W 形状は、多くの場合、ウェブの深さが曲げ応力に対して影響を与える純粋な曲げ用途でより効率的です。製造者は、重くて厚いセクションでは、溶接中により慎重な入熱管理が必要になることに注意してください。
H ビーム、I ビーム、W ビームを互換性のある用語として使用することは、製造工場では一般的ではありますがコストがかかる習慣です。寸法の違いは、荷重経路の違い、溶接の詳細の違い、および取り扱い要件の違いにつながります。アメリカの規格では I ビーム (正しくは S 字型) と呼ばれ、テーパー状のフランジが付いています。内側のフランジ面は約 2:12 の比率で傾斜しています。これは、フランジ幅全体にわたって厚さが一定ではないことを意味します。 W ビーム、つまりワイド フランジ ビームは、平行な内側と外側のフランジ面を持ちます。 H ビームにも平行なフランジ面がありますが、フランジの幅は通常、断面の深さに等しいかそれに近く、ウェブの厚さは多くの場合、W 形の場合よりもフランジの厚さに比べて重くなります。
これらの寸法上の特徴は、異なる適用パターンにつながります。
切断リストや溶接マップで HP ベアリング杭を I ビームと呼ぶと、エッジの準備が正しく行われない可能性があります。 S 形のテーパー フランジには、W 形の平行フランジとは異なるベベル角度が必要です。正しい ASTM 指定を指定することは、小さな作業ですが、ジョイントのフィッティング品質に大きな影響を及ぼします。
ビーム部分が大きく重くなるにつれて、溶接プロセスは単純な手作業から工学的な熱管理に移行します。軽量の H 150x150 セクションは、作業温度と母材の状態が規定を満たしていれば、隅肉または部分溶け込み溝と最小限の予熱を使用して溶接できることがよくあります。同じ工場でフランジ厚さが 40 mm に近い H 400x400 の柱を扱うと、溶接技術が変わります。
最初の変数は関節の準備です。厚いフランジでは、フランジとフランジ、またはフランジとエンドプレートの接合部を完全に貫通させるためにベベルまたは J 溝が必要です。構造工場における一般的な経験則: フランジが約 20 mm を超える場合、部分的なジョイント貫通の詳細がエンジニアによって明示的に承認されていない限り、単一ベベル溝がデフォルトになります。組立桁のウェブからフランジまでの T 継手も同様に、準備された溝の恩恵を受け、多くの場合、 サブマージアーク溶接(SAW) 縦長の縫い目の加工。
予熱とパス間温度管理が必須となります。マルチパス接続で結合されたセクションが厚ければ厚いほど、ヒートシンク効果が大きくなり、水素による亀裂のリスクが高くなります。製造業者は、炭素当量と適用される溶接コードに応じて、25 mm フランジの場合は 150°F の予熱要件が必要ですが、50 mm フランジの場合は 300°F 以上に上昇する可能性があります。
ビームの重量により、溶接の品質に直接影響する取り扱い上の課題が生じます。単一の H 350x350 カラムセクションは、1 メートルあたり 100 kg を超える場合があります。機械的な回転を行わずにそのようなセクションに補強材またはベース プレートを溶接することは、位置がずれて溶接されることを意味し、溶接が遅くなり、欠陥が発生しやすくなります。ここは、 ワークピースの正確な位置決めのための溶接ポジショナ これは 2 つの問題を同時に解決します。溶接機が平らな下向きの位置を維持できるようにビームを回転させることと、重いワークピースが偶発的に動かないように固定することです。 H ビームのフレームワークに取り付けられた円筒セクションまたはタンク セクションの場合、 重い円筒状ワークピース用の溶接回転子 継続的な回転と直線的な位置合わせを実現し、円弧を最適な 1G 位置に保ちます。
 従来の溶接ポジショナー メーカー、会社 無錫WeldNice Heavy Industry Technology Co., Ltd.は、中国の従来型溶接ポジショナーのメーカーおよび会社であり、カスタマイズのサポートを行っています。 製品を見る→
H ビームの組み立て順序も重要です。一般的な H ビームの生産ラインでは、最初にウェブを 1 つのフランジに仮付けし、次に 2 番目のフランジを追加します。ウェブが完全に垂直でない場合、または仮付け後にフランジが平行でない場合、その後の SAW プロセスでは、アーク長が一貫せず、溶け込みが変動するため、問題が発生します。ビームが大きくなるほど、初期の取り付けジギングがより重要になり、自動調心治具にかかる負荷が重くなります。
構造用鋼のテイクオフは、単に紙上の最小断面係数要件を満たす形状を選択するだけでは完了できません。経済的に実現可能なサイズ範囲は、構造上の需要と同じくらい製造業者の能力によって決まります。 3 つの実用的なフィルターがこの順序で適用されます。
1. 構造的需要。 ビームは、スパンとブレース条件を考慮して、加えられる曲げモーメント、せん断、軸方向の荷重に耐える必要があります。これはエンジニアの責任です。出力は必要な弾性断面係数、慣性モーメント、または断面積であり、これにより選択が少数の候補プロファイルに絞り込まれます。
2. 寸法上の制約。 梁の建築上の天井の高さ、柱面の接続クリアランス、ボルト締めまたは現場溶接のためのアクセスにより、他の適切なプロファイルの多くが排除されます。深くて狭い W 形状は適切な強度を提供しますが、機械の床スペースに侵入します。この場合、メートルあたりの重量は大きくても、よりコンパクトな深さと幅の比を持つ H ビームが柱セクションとして好まれる場合があります。
3. 製作と溶接の現実。 これは予算段階で見落とされがちなフィルターです。選択したビームの重量が 200 kg/m の場合、工場ではそれに応じたサイズのクレーン、回転装置、およびマニピュレーターが必要になります。フランジの厚さが 50 mm の場合、工場ではその厚さに対する認定された溶接手順と十分な SAW 能力が必要です。工場の取り扱い能力や溶接能力を超えるビームを選択すると、高価な下請け工事や重量セクションの危険な手作業による艤装が余儀なくされます。鉄骨造の建築においては、綿密な施工計画を立て、 鉄骨構造における溶接技術 単一のビームが注文される前に、コストのかかる遅延を防ぐことができます。
短い光ビームを手動で溶接するのは、スキルが必要な作業です。長さ 12 メートル、深さ 600 mm の H ビームを完全溶け込み継手で溶接することは、機械に依存するエンジニアリング作業です。ビームの寸法によって、どの自動化ツールが交渉不可能になるかが決まります。
フランジからウェブまでの縦方向の継ぎ目は、 溶接コラムとブーム SAWトラクターと組み合わせたセットアップ。コラムはさまざまなビームの深さに合わせて垂直方向に調整することができ、ブームは水平に移動し、トーチをジョイント上の中心に保ちます。手持ちの半自動ガンを使用して同じ継ぎ目を溶接しようとすると、12 メートルの走行にわたってアークのふらつき、移動速度の不安定、疲労に関連した欠陥が発生します。このプロセスを計画すると、 自動溶接システムおよび溶接マニピュレータ 再現可能で文書化された溶接品質プログラムのバックボーンを形成します。
 自動溶接マニピュレータ、溶接コラムおよびブームのサプライヤー 無錫WeldNice Heavy Industry Technology Co., Ltd.は、中国の溶接溶接マニピュレーターのサプライヤーであり、溶接コラムおよびブームファクターの卸売です。 製品を見る→
パス間のビームの回転は、もう 1 つの寸法主導の要件です。自動調心溶接回転子セットを使用すると、ビーム アセンブリ全体を回転できるため、溶接工は接合部を平らな位置または水平な位置に保つことができます。ビームが重ければ重いほど、ロールアライメントと駆動トルクがより重要になります。 ビームとパイプを回転させるための自動調心溶接回転子 さまざまなビーム幅に調整して一定の接触圧力を維持し、溶接中の滑りを防ぎます。
 カスタム自動調心溶接回転子メーカー、会社 無錫WeldNice Heavy Industry Technology Co.、Ltdは、中国の自動調心溶接回転子メーカーおよび自動調心回転子会社です。 製品を見る→
生産戦略はバッチサイズによって変わります。 1 週間で 5 つの異なるビーム サイズを処理するジョブ ショップには、調整可能な回転フレーム、可変速度制御を備えたポジショナー、すぐに設備を変更できるモジュラー コラム ブームなど、柔軟な機器が必要です。専用の H ビーム生産ラインは、同じサイズのプロファイルを数千メートル実行するため、固定深さのツーリング、専用コンベヤ システム、およびインラインのサブマージ アーク ステーションを正当化できます。よくある間違いは、混合バッチ作業用に専用のラインを購入したり、特定のトン数を超えるビームを処理するために手動操作を期待したりすることです。手動反転が安全でなく非効率になるしきい値は、通常、ワーク重量が約 500 ~ 800 kg であり、多くの中型 H セクションの長さは 3 メートルを超える場合があります。
最終的なビーム サイズの選択と同時に溶接装置の仕様を計画することで、多くのプロジェクト スケジュールで鋼材がヤードに到着するまで開いたままになっているループが閉じられます。ビーム寸法がわかれば、必要な溶接マニピュレータの到達範囲、回転子の容量、電源出力を推測ではなく正確に指定できます。構造形状が製作計画となる瞬間です。
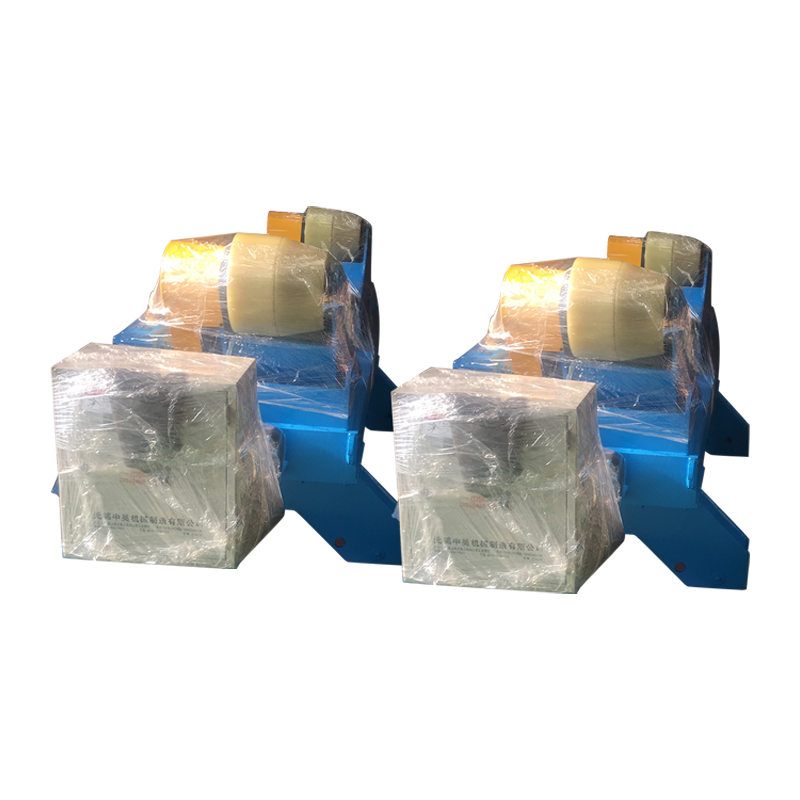
20T翼型自動調心溶接ロータリーマシンは、圧力容器、化学装置、風力タービンタワー、パイプライン製造、貯蔵タンク溶接などの業界で広く使用されており、現代の溶接生産ラインの中核となる機器です。 翼形ローラーは自動調心機構設計を採用しており、ワークの直径に応じて角度と間隔を自動的に調整し、安定...
See Details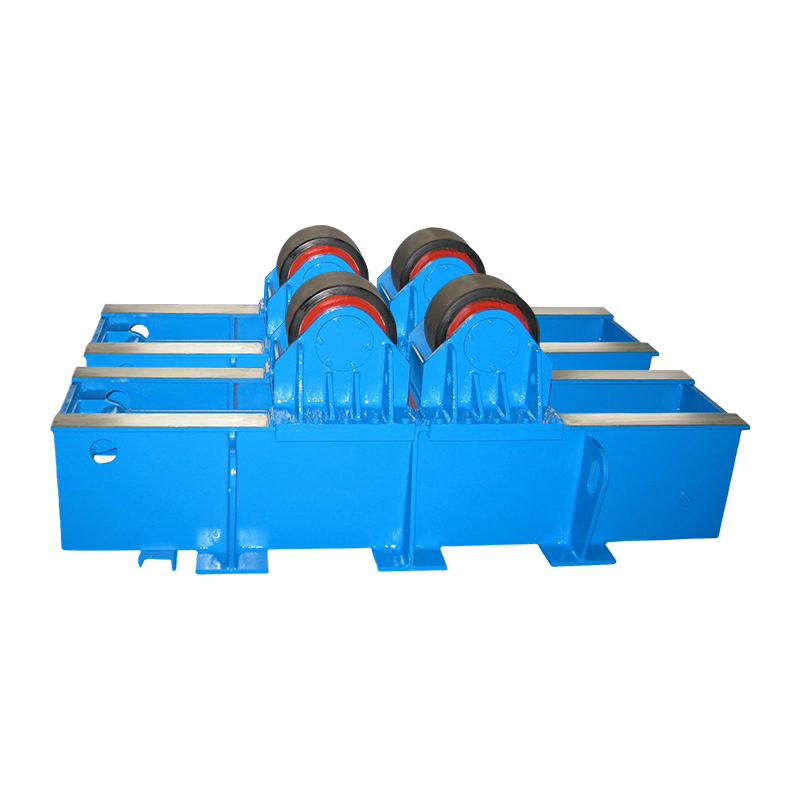
40T フィットアップ 油圧横押し溶接回転子は定格荷重 40 トンで、中小型の円筒状ワークの組み立てや溶接に重点を置いています。油圧式横押し機構を搭載しており、ワークの正確な位置合わせとスムーズな調整を実現します。ローラー伝動機構と連携して摩擦によりワークを一定速度で回転させ、円周方向および長...
See Details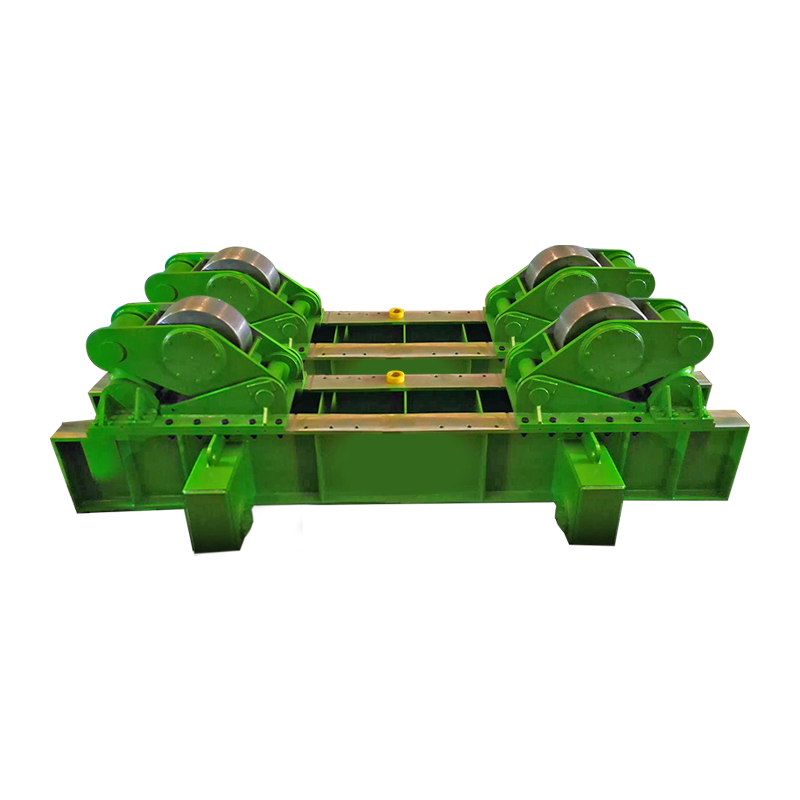
手動軌道運動付き 500t フィットアップ溶接回転子は、強力な手動軌道溶接補助装置です。耐荷重性に優れ、大型ワークの組み立てや溶接に適しています。装置は高強度構造を採用し、動作の安定性を確保します。マニュアルトラッキングシステムにより、ワークの位置・姿勢を正確に調整できます。主要コンポーネント...
See Details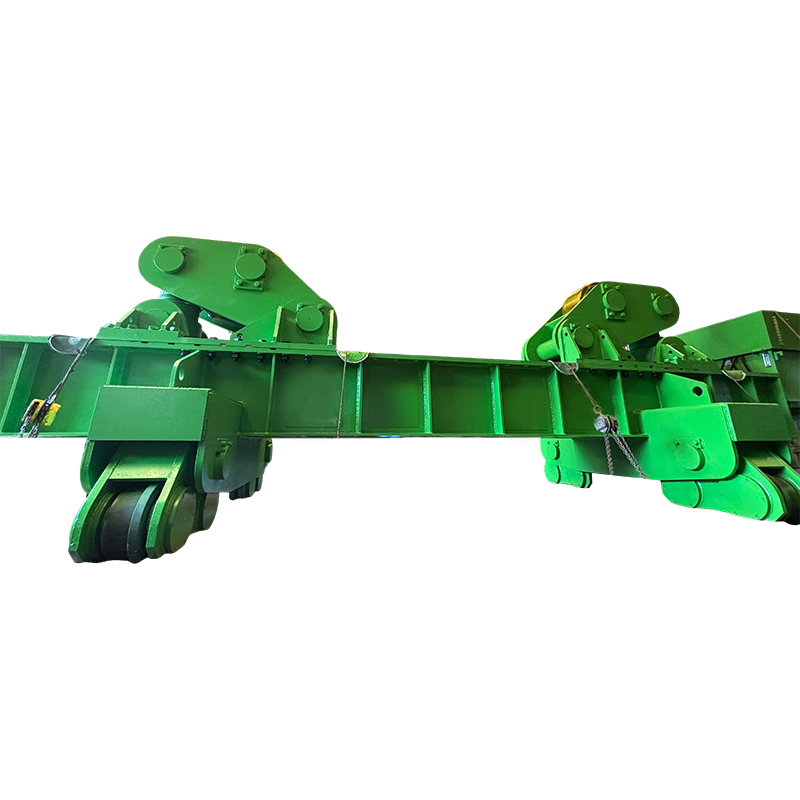
手動軌道運動付き800Tフィットアップ溶接回転子は、最大800トンの耐荷重を備えた超重量ワークの溶接専用装置で、大型シリンダー、圧力容器、洋上風力発電塔などの組み立てや溶接に適しています。この装置は、高強度フレームと合金耐荷重部品を採用し、ワークの安定した回転を保証する耐摩耗性ローラーを備えて...
See Details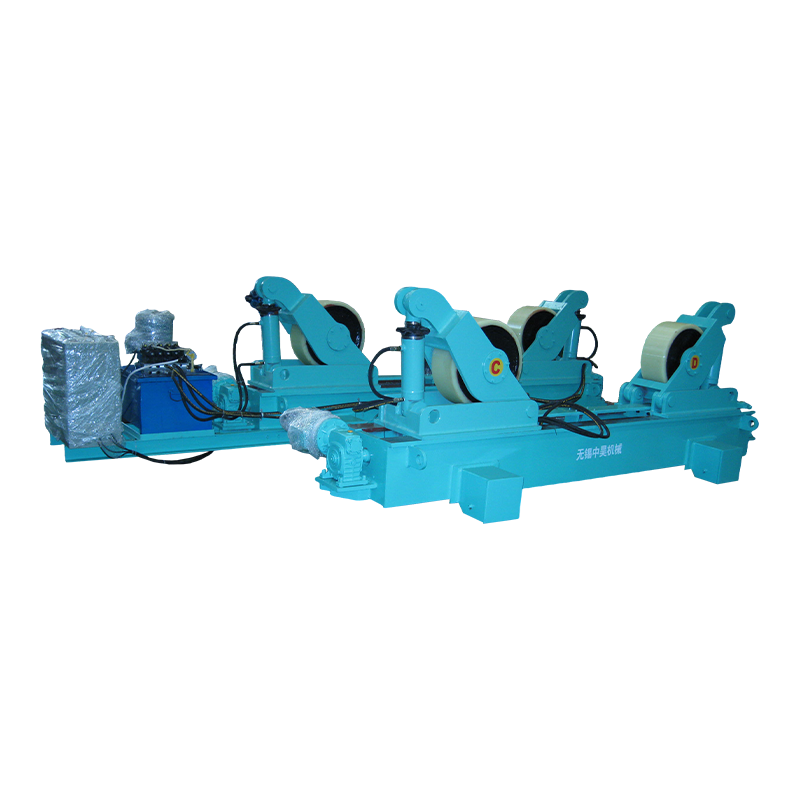
手動軌道運動付き80tフィットアップ溶接回転子は、中重量のワークピースを溶接するための特別な装置です。 80トンの積載能力があり、円筒状ワークの組み立てや溶接に適しています。高強度フレーム、主要部品の精密加工、耐摩耗性に優れたローラーを採用。メカレイアウトの最適化により、ワークの安定した回転を...
See Details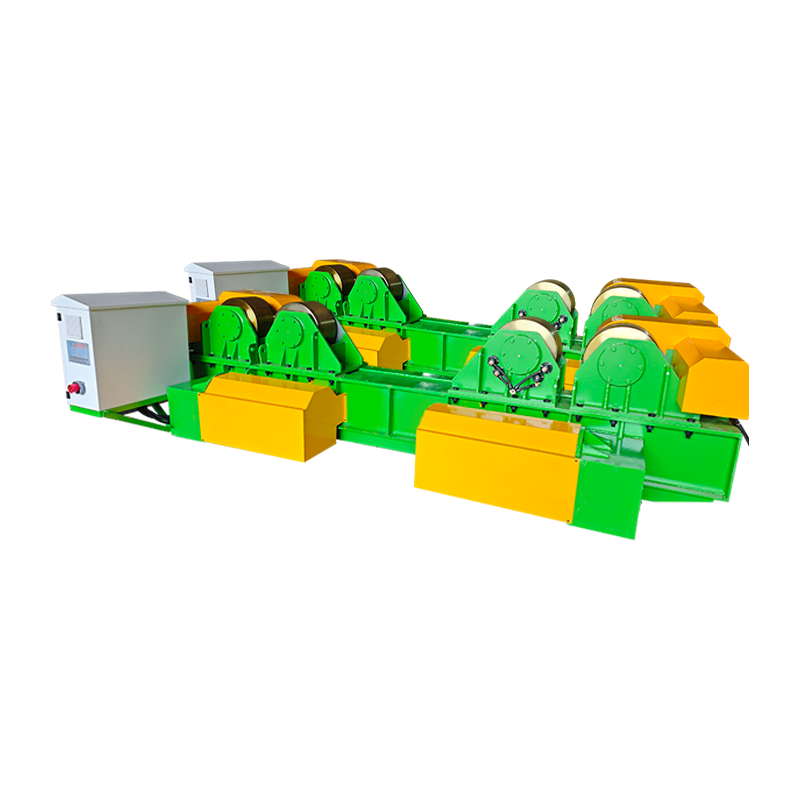
40tフィットアップ溶接ローテータ油圧昇降手動旋回装置は、耐荷重40tの中型溶接補助装置です。これは、小型および中型の円筒状ワークピースの組み立ておよび溶接用に特別に設計されています。本装置は高強度フレームを採用し、主要部品は精密加工されストレスが軽減されています。耐摩耗性ローラーと最適化され...
See Details著作権 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. 著作権はすべて留保されています Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com