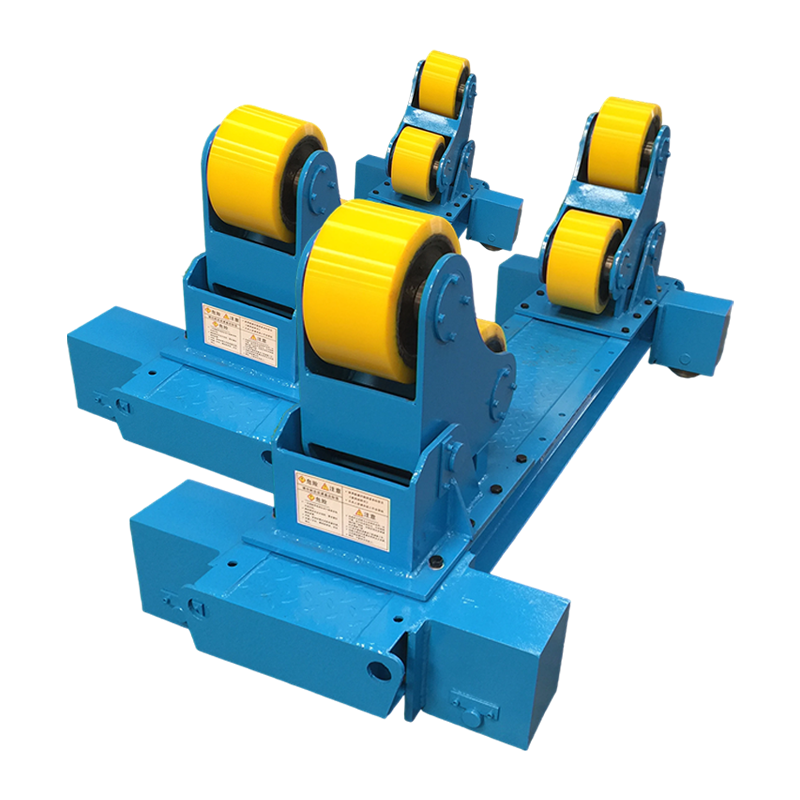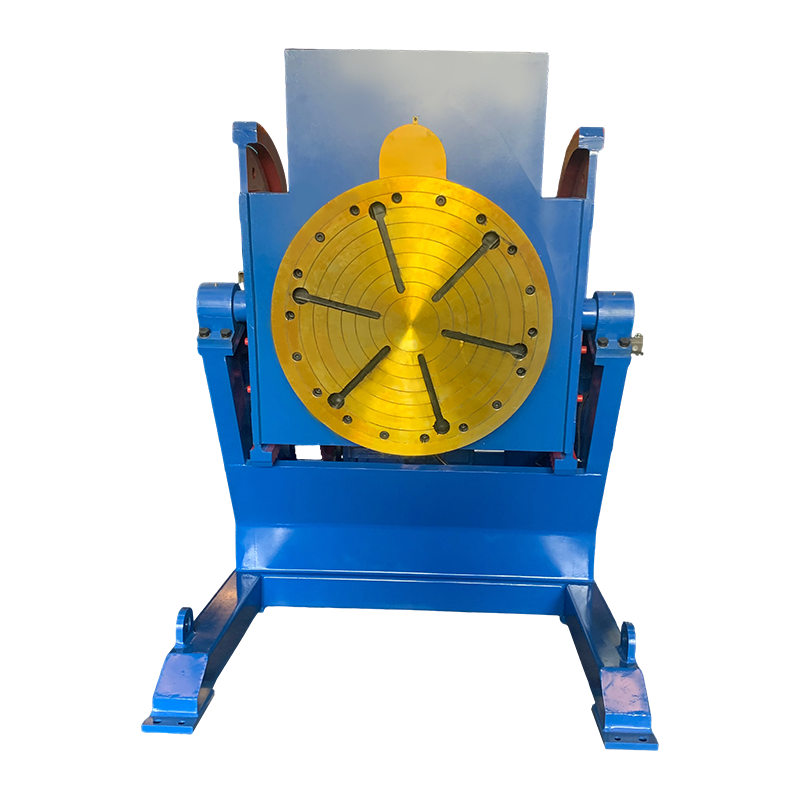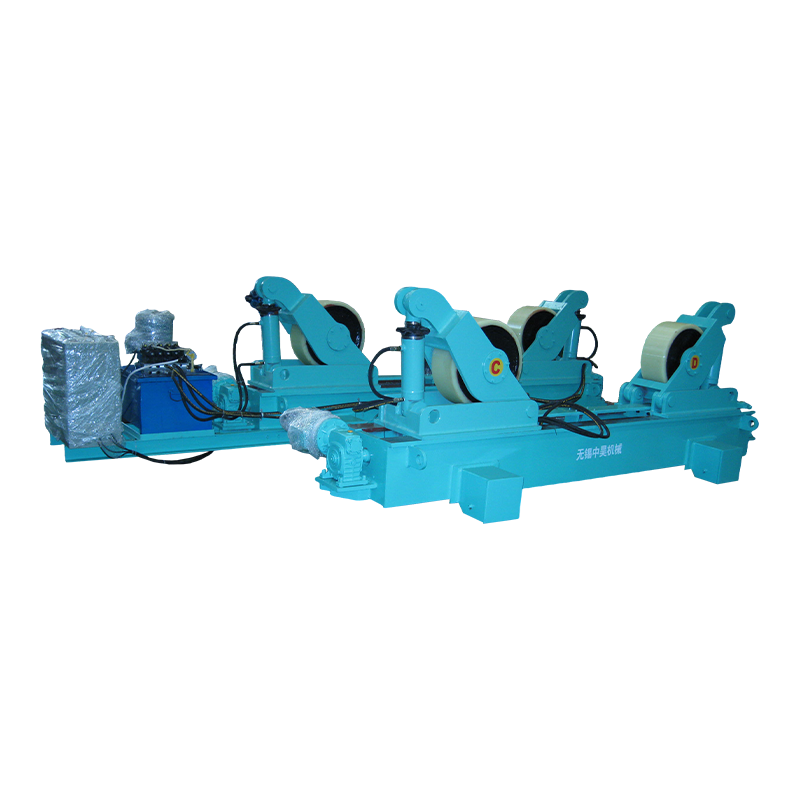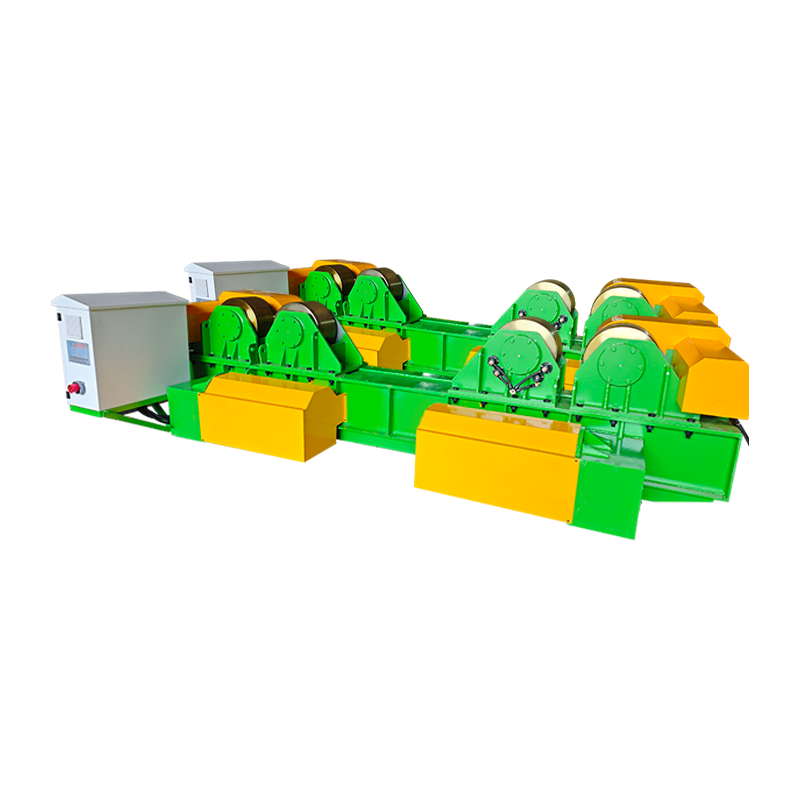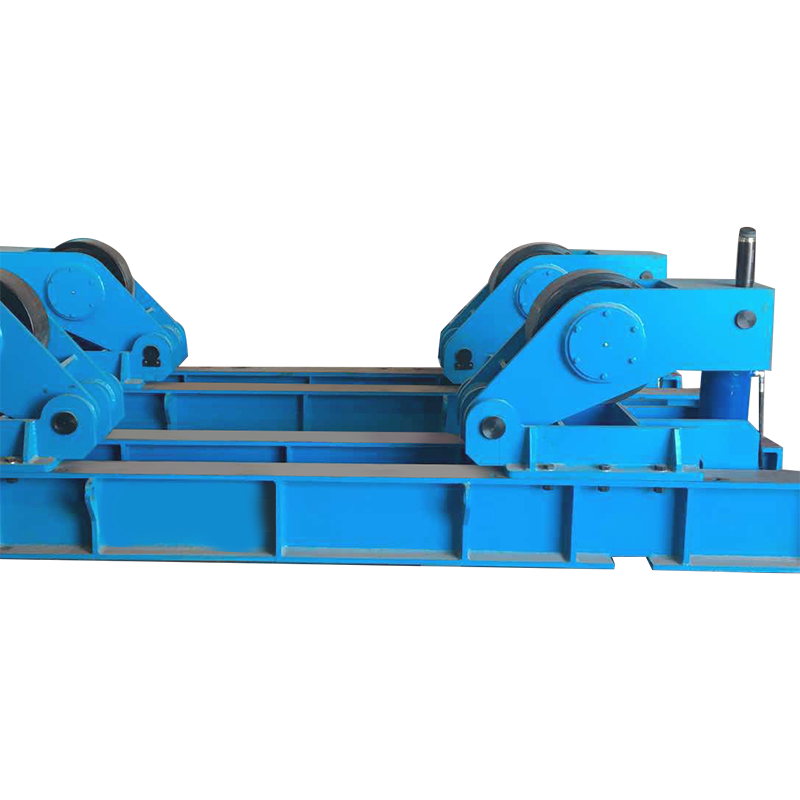
A パイプ溶接回転子 溶接トーチの下で円筒状のワークを回転させ、パスごとに理想的な移動速度を自動的に維持します。 Fabricators & Manufactures Association による 2023 年の生産性調査によると、この 1 回のアップグレードにより、アークオン時間が 20% 未満から 60% 以上に短縮され、成膜速度が最大 300% 向上する可能性があります。動力回転を導入しているショップは、欠陥が少なく、手戻りが少なく、投資収益率が速いと一貫して報告しています。
パイプ溶接回転子による速度と一貫性のロックを解除する
パイプ溶接回転子を使用すると、回転が自動化されてサイクル時間が短縮され、オペレータが位置を変更することなく連続マルチパス溶接が可能になります。 パイプを手動でローリングする場合、溶接機はワークピースの位置を変えるために数分ごとに停止することが多く、これによりアークが断片化して実際の溶接時間が短縮されます。米国溶接協会の溶接ハンドブックのデータによると、手動旋削では通常、アークオン時間がシフト時間の 15 ~ 25% に制限されます。とき パイプ溶接回転子 アークオン時間は定期的に 60% を超えます。これは、労働時間を増加させることなく、シフトごとにより多くの溶接金属が堆積されることを意味します。
移動速度への影響も同様に測定可能です。 35 分の手動ローリングを必要とする標準的な 12 インチ スケジュール 40 パイプ ジョイントは、回転子を 250 mm/min に設定すると、約 12 分で完了できます。 1 週間の 2 交代生産で、その差はさらに何百もの接合部の完成につながります。これらの数字は、ファブリケーターズ・アンド・マニュファクチャラーズ・アソシエーションの 2023 年ベンチマーク レポートと一致しています。 溶接回転子 導入の第 1 四半期以内に全体的な機器効率が 28% 向上しました。
耐荷重とパイプ径のマッチング: 直接比較
ペイロード定格は回転子がどのような作業を処理できるかを直接決定し、この制限を超えるとモーターの焼損や過度のラジアル振れにつながります。 毎 パイプ溶接回転子 特定の重量範囲と直径エンベロープを中心に設計されています。定格 1 トンのユニットは 2 ~ 12 インチのパイプを処理でき、20 トンのセットは直径 60 インチを超える容器を処理できます。計画されている最も重いワークピースより少なくとも 25% の過剰能力を持つ回転子を選択すると、耐用年数が延び、回転精度が維持されます。
| 耐荷重(トン) | 一般的なパイプ直径範囲 (インチ) | モーター出力(kW) | 最大回転速度 (インチ/分) |
|---|---|---|---|
| 1 | 2~12 | 0.37 | 190 |
| 3 | 4~24 | 0.75 | 250 |
| 5 | 6~36 | 1.1 | 300 |
| 10 | 12~48 | 2.2 | 380 |
| 20 | 24 – 72 | 3.7 | 450 |
A パイプ溶接回転子 定格5トンのワークピースは、ワーク重量が10,000ポンドを超えない限り、肉厚0.5インチの36インチパイプを扱うことができます。荷重制限を超えると、ドライブローラーとパイプ表面の間で滑りが発生し、回転速度が不均一になり、ビードプロファイルの千鳥などの溶接欠陥が発生します。多くの製造業者は、小口径配管用に 1 トンのユニットを保管し、過負荷を避けるために圧力容器用に別の 10 トンのセットを保管しています。
自動位置合わせと従来の回転子: どちらの設計がワークフローに適合するか
自動調整回転子は直径の変動を自動的に補正し、混合バッチ生産におけるセットアップ時間を最大 50% 短縮します。 従来の パイプ溶接回転子 固定アイドラーホイールを使用しており、その間隔はパイプの直径ごとに手動で調整する必要があります。対照的に、自動調心モデルはローラー キャリッジを旋回させ、ワークピースを所定の位置に下げるとすぐにワークピースに適合します。この機械的な適応により、位置決めを試行錯誤する必要がなくなります。
従来の固定ローラー回転子
- 購入コストが低く、自動調心ユニットよりも通常 20 ~ 30% 安くなります
- 直径を変更するたびに手動調整が必要
- 同一パイプスプールの長期稼働に最適
- ローラー交換手順の簡素化
- 重いベースフレームは、多くの場合、乱暴な取り扱いに耐えます
自動調心パイプ溶接回転子
- 2 インチから最大直径までのパイプを自動的にグリップします
- セットアップは数秒で完了し、切り替え時間を半分に短縮します
- 一貫したローラー接触により振れを0.02インチ未満に低減
- 多品種少量生産で優れたパフォーマンスを発揮
- 初期投資は高くなりますが、一般的な求人サイトでは 6 ~ 8 か月以内に ROI が得られます
6 つの製造施設にわたる時間の比較研究では、自動調整 パイプ溶接回転子 8 インチと 20 インチのパイプを切り替えると、セットアップごとに平均 11 分を節約できました。週に 50 回を超える段取り替えにより、時間を節約できるため、追加の 15 ~ 20 個の中口径ジョイントを溶接するのに十分な 9 時間以上の追加アークオン利用可能時間が得られます。
溶接品質の向上: 一貫した回転による欠陥の削減
安定した回転により、溶融の欠如やアンダーカットなどの溶接欠陥が大幅に減少し、再加工率が最大 40% 削減されることが研究で示されています。 とき パイプ溶接回転子 一定の表面速度を維持すると、溶接アークは急激に加速したり減速したりすることなく、水たまりの先端に留まります。この安定性により、コールド ラップ、一貫性のない貫通、および手動での位置変更時に発生するストップ/スタート クレーターが防止されます。
Welding Journal に掲載された 2022 年の技術論文では、1,200 個の円周パイプ継手にわたる再加工率が文書化されています。パワードで溶接されたジョイント パイプ溶接回転子 欠陥率は 3.4% でしたが、手動で回転させたジョイントでは 5.8% でした。 40% の削減は、研削、ガウジング、および再検査のコストの削減に直接つながり、1 時間あたり 65 ドルの完全負担労働料金環境でジョイントあたり約 18 ドルを節約できました。
入熱もより均一になります。手動回転では、溶接工が姿勢を調整するために一時停止することが多く、熱が蓄積し、熱影響部の特性が変化する可能性があります。回転子駆動パスにより、パス間温度が ±25°F の範囲内に維持され、ASME B31.3 で要求されるシャルピー V ノッチ靱性値の維持に役立ちます。このレベルの一貫性を手回しで達成するのは非常に困難です。
パイプ溶接回転装置を自動セルに統合
パイプ溶接回転子とコラムおよびブームマニピュレータを組み合わせると、完全に自動化された円周溶接ステーションが作成され、業界のケーススタディによれば、直接人件費を最大 60% 削減できます。 ローテータは回転を処理し、マニピュレータは溶接ヘッドを最適な突き出しと角度に位置決めします。これらを組み合わせることで、1 人のオペレーターが複数のステーションを同時に監視できるようになります。
一般的な自動化されたセルのレイアウトでは、10 トンのセルが配置されます。 パイプ溶接回転子 2 つのアイドラー セットの間に、マニピュレーター コラムがサブマージ アーク溶接ヘッドに上から給電します。オペレータがパイプをロードしてシーケンスを開始すると、回転子は事前に設定された速度で回転し、マニピュレータは固定オフセットを維持し、継手全体が 1 つの中断のないサイクルで溶接されます。ロッテルダムの重製造工場からのデータは、この構成により、48 インチの風力塔セクションで 1 日あたりの接合出力が 14 から 38 に増加し、同時に溶接機の疲労に関連する誤差がほぼゼロに減少したことを示しました。
たとえ完全に自動化されていなくても、 溶接回転子 デジタルタコメーターとリモートペンダントが装備されているため、溶接工は安全な距離から速度を微調整できます。この簡単なアップグレードにより、オペレータはアークの安定性を損なうことなく水たまりの動作に対応できるため、顧客監査で溶接外観スコアが 22% 向上することが示されています。
安全性と人間工学的な利点
パイプを手動でローリングする作業を排除すると、筋骨格系損傷が最大 70% 軽減され、ピンチポイント事故が防止されます。 重いパイプをチェーンレンチや手で手動で回転させると、肩、背中、手首に極度の負担がかかります。労働安全衛生局 (OSHA) の傷害記録によると、構造物製造工場で記録された捻挫や挫傷の約 18% はパイプの取り扱いと位置決めに起因することが示されています。を紹介します。 パイプ溶接回転子 肉体的な努力の必要性が完全になくなります。
さらに、回転装置により、オペレーターは即時ロールゾーンの外側に留まります。手作業による方法では、作業員が回転するスリングやチェーンの近くに立つことが多く、ピンチポイントの危険が生じます。と パイプ溶接回転子 、ドライブローラーとアイドラーローラーは保護されており、オペレーターは手を離すと回転を即座に停止するデッドマンスイッチを通じて動作を制御します。適切なロックアウト/タグアウト手順と組み合わせることで、テキサス州の圧力容器ショップでの 2 年間で記録可能な手の負傷が 55% 減少したことが、ショップの内部安全レビューで報告されています。
回転子の寿命を延ばすメンテナンスの実践
駆動ローラーとベアリングの潤滑を定期的に検査すると、パイプ溶接回転子の保守間隔を 2 倍にすることができます。 堅牢な回転子であっても徐々に磨耗していきますが、規律あるメンテナンススケジュールにより回転精度を厳密に保ち、コストのかかるダウンタイムを防ぎます。機器のサービスマニュアルから抜粋した次の手順は、最も大きな効果をもたらします。
- ローラーの表面を毎週点検してください。 ポリウレタンローラーが磨耗したり、削れたりすると、振動や振れが発生します。接触パッチに幅 4 mm を超える平坦なスポットが見られる場合は、ローラーを交換します。
- 200 稼働時間ごとにドライブベアリングにグリースを塗布してください。 リチウムベースの EP2 グリースを使用し、きれいなグリースが出るまで継手から古いグリースを取り除きます。汚染された潤滑剤は、ベアリングの早期故障の主な原因です。 溶接回転子 ドライブします。
- ドライブセットとアイドラーセットの間の位置が調整されていることを確認します。 パイプの長さ 1 フィートあたり 1/16 インチを超えるずれがあると、横方向の力が発生し、ベアリングに過負荷がかかり、モーターの効率が低下します。レーザー位置合わせツールを使用すると、これを 10 分以内にチェックできます。
- 電気キャビネットは毎月掃除してください。 溶接ヒュームと研削粉が VFD 筐体に侵入し、過熱を引き起こします。クリーンな圧縮空気の吹き出しとフィルターの交換により、一貫した速度制御が維持されます。
- アンプの消費電力を定期的に記録します。 モーター電流の突然の増加は、通常、ローラーの固着またはベアリングの故障を示します。設置時にベースラインを設定し、15% を超える上昇には調査のためにフラグを立てます。
これらの手順に従っているショップは、平均 18 ~ 24 か月のトラブルフリーのサービス間隔を報告しています。 パイプ溶接回転子s 、事後的な修理のみを行う施設では 9 ~ 12 か月かかるのと比較します。この違いは、多くの場合、大規模な再構築が 1 年に 1 回減り、部品代と労働力が 3,000 ~ 7,000 ドル節約されることに相当します。
パイプ溶接用回転子に関するよくある質問
パイプ溶接回転子は何に使用されますか?
A パイプ溶接回転子 溶接中にパイプ、圧力容器、風力塔セクションなどの円筒形のワークピースを制御された速度で回転させるために使用されます。ワークピースを動力付きローラー上に保持するため、溶接機または自動トーチは位置変更のために停止することなく、周囲に継続的にフィラー金属を堆積させることができます。
適切なパイプ溶接回転子の容量を選択するにはどうすればよいですか?
を選択してください パイプ溶接回転子 溶接する予定の最も重いアセンブリよりも少なくとも 25% 高い定格荷重で使用してください。また、最小直径と最大直径の範囲も確認してください。パイプがクレードル内で低くなりすぎないように、ローラーがしっかりと接触している必要があります。小さすぎるユニットは滑ってしまいます。大きすぎるものはエネルギーと資本を無駄にします。
パイプ溶接回転子は円形以外のワークにも対応できますか?
標準 パイプ溶接回転子 円筒形セクション用に設計されています。正方形または長方形の場合、ローラーの接触が不均一になり、振動が発生します。非円形コンポーネントの場合は、フェースプレートまたは多軸マニピュレータを備えたポジショナがより良い選択です。自動調心回転子の中には、わずかな楕円形に対応できるものもありますが、最良の結果を得るには、真円度が公称直径の 1% 以内である必要があります。
速度変動を防ぐメンテナンスとは?
速度変動 溶接回転子 通常、原因は、摩耗したローラー、不十分な潤滑、または VFD パラメータのドリフトに遡ります。定期的にローラー表面を清掃し、200 時間ごとにベアリングにグリースを塗布し、ドライブの PID 設定を再調整することで、速度の不一致のほとんどが解消されます。変動が続く場合は、エンコーダのカップリングとモーター ケーブルのシールドに電気的ノイズがないか確認してください。