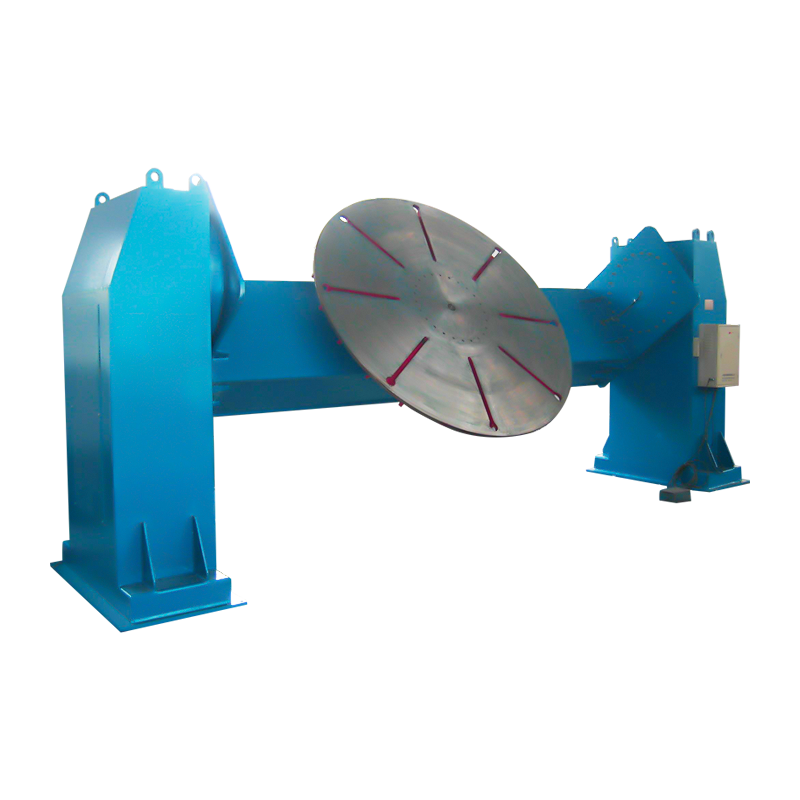
溶接用治具 は、溶接プロセス中に金属ワークを正確な位置に配置、クランプ、およびサポートする専用の機械装置で、完成したすべてのアセンブリが最小の歪みと最大の再現性で寸法仕様を満たしていることを保証します。手動溶接ステーションでは、熟練したオペレーターが部品の測定、仮付け、調整にかなりの時間を費やす場合があります。適切に設計された 溶接治具 、パーツはツールに配置された瞬間に正しく配置されます。米国溶接協会 (AWS) によると、剛性溶接治具を導入すると、全体の製造時間を次のように短縮できます。 30%~60% 溶接関連の手戻り率を以下に削減します 3% 。これらの治具が何であるかを正確に理解し、それらを効果的に実装する方法を理解することで、プロトタイプと収益性の高い大量生産ラインとの間のギャップを埋めることができます。この包括的なガイドでは、最新の溶接治具を定義するエンジニアリング原則、設計方法論、経済的正当性、および新しいテクノロジーについて説明します。
溶接治具とは何ですか? なぜ精度にとって重要なのでしょうか?
溶接治具は、アセンブリのすべてのコンポーネントを熱膨張および熱収縮の力に対して物理的に固定するカスタム設計の製造ツールで、最終的な溶接部の寸法再現性が工学設計図と一致することを保証します。 溶融溶接の物理学には根本的な課題があります。溶鋼は凝固するにつれて収縮し、金属の形状が崩れます。あ 溶接用治具 部品を所定の位置にしっかりと保持することでこれに対抗します。それは単に動きを妨げるだけではありません。多くの場合、材料に事前に応力を加えたり、計算された収縮に対応したりします。専用のロケータとサポートを使用して、ワークピース参照に体系的なアプローチを組み込むことにより、この治具は人間による推測を排除します。これにより、初心者の溶接工でも直線寸法と真直度に関して厳密な ISO 13920 公差内に収まるアセンブリを製造できるようになります。経済的影響は大きく、エジソン溶接研究所 (EWI) による研究では、適切な固定具により初回通過歩留まりが向上することがわかりました。 40% 溶接後の矯正の必要性を最大で削減します。 70% 。典型的な重工工場では、歪んだアセンブリを溶接後に矯正すると、最大で 総生産労働時間の 30% 、部品が最初から正しく保持されていれば、このコストは大幅に削減されます。さらに、適切に設計された治具により、オペレータやロボットが位置合わせを確認するために一時停止する必要がないため、より高い溶接電流とより速い移動速度の使用が可能になります。その結果、製品がより優れたものになるだけでなく、より高速な製品が生まれます。
3つのコア機能: 位置決め、クランプ、サポート
すべての効果的な溶接治具は、3 つの譲れない機械的機能を実行します。既知のデータムを参照してワークピースの位置を正確に特定し、溶接収縮に抵抗するのに十分な力で部品をクランプし、重力や熱によるたるみを防ぐためにアセンブリをサポートします。 3-2-1 の位置決め原則は、ほとんどの角柱部品の業界標準です。 6 つの接触点により 6 つの自由度すべてが制限されます。3 点で 1 次平面が定義され、2 点で 2 次エッジが定義され、1 点で 3 次ストップが定義されます。設計するとき 溶接用治具 、クランプ力はこれらの固定ロケーターに向けられる必要があります。多くの場合、調整可能なスピンドルやジャッキネジなどの支持要素は、加熱時に重い鋼板がたわむのを防ぎます。この 3 つの機能を備えた設計により、溶接金属が収縮するときに、部品を変形させるのではなく、治具に向かって引っ張られるようになります。たとえば、重機のシャーシの製造では、硬化工具鋼で作られたロケーターを使用してフレーム メンバーを内側に保持できます。 ±0.3mm 一方、クランプはマルチパス溶接中の動きを防ぐために数キロニュートンの力を加えます。必要なクランプ力は任意ではありません。予想される溶接の収縮力に基づいて計算する必要があります。脚長 8 mm のすみ肉溶接では、次の値を超える横収縮力が発生します。 10,000ニュートン 、そして治具は変形することなくこれに対抗する必要があります。
手動ツーリング、モジュラーシステム、自動セルの比較
溶接治具システムの選択は、生産量、部品の複雑さ、必要な柔軟性によって決まります。以下の表は、手動、モジュール式、および自動化されたアプローチを比較しています。
| 特徴 | 手動専用治具 | モジュラー (3D) 治具 | 自動(油圧・空圧) |
|---|---|---|---|
| 切り替え時間 | 高い (時間) | 非常に低い (分) | Low(プログラムチェンジ) |
| ボリュームの適合性 | 大量の単一パーツ | 低~中程度、プロトタイピング | 量産 |
| 初期費用 | 中程度から高程度 | 非常に低い | 非常に高い |
| ディストーションコントロール | 優れた(硬い) | 良い | 優れた (アクティブ制御) |
手動専用治具は通常、鋼板で作られ、ベースにボルトで固定されます。極めて高い剛性を備え、重工業の標準となっています。モジュール式システムは、グリッド プレートと高精度のダウエル ピンを使用して迅速な再構成を可能にし、作業現場に最適です。自動治具はロボット溶接セルに組み込まれることが多く、そこでは空圧または油圧クランプが順番に作動し、センサーが部品の存在を確認します。それぞれのタイプは現代の製造において独自の役割を果たしており、多くの大規模施設では 3 つのアプローチすべてを組み合わせて使用されています。
熱力学を考慮した設計: 治具が収縮をどのように補償するか
溶接接合部は冷えると収縮します。治具設計の最も洗練された側面の 1 つは、溶接後の矯正を必要とせずに完成品が仕様を満たすように、この動きを計算して抑制することです。 炭素鋼は約収縮します 溶接長さ 1 メートルあたり 1.0 ~ 1.5 ミリメートル 横方向に。上級者向け 溶接用治具 パーツを常に完全にロックするとは限りません。場合によっては、「フローティング」ブロックや「収縮」ブロックを使用することもあります。これらにより、金属が一方向に予測通りに引っ張られる一方で、別の方向への引っ張りが制限されます。エンジニアは、有限要素解析 (FEA) を使用して、マルチパス溶接の温度プロファイルをシミュレーションし、応力集中の高いゾーンにクランプを正確に配置できます。この工学的アプローチは、大型の製造フレームにおける恐ろしい「ポテトチップ」効果を防ぐものです。器具自体の熱力学も考慮する必要があります。繰り返しの溶接サイクルによって加熱されたスチール製治具は膨張します。この膨張を考慮しないと、生産シフト全体でロケーターの位置がずれてしまいます。水冷治具は、安定した治具温度を維持するために高デューティサイクルの自動化セルで使用されることがあります。これにより、朝の最初の部分から午後の最後の部分までロケーターの位置が一定に保たれます。
特定の溶接プロセス向けの設計: MIG、TIG、レーザー、スポット溶接
MIG、TIG、レーザー、抵抗スポット溶接では、入熱、サイクル タイム、スパッタ発生、アクセス性の要件が大幅に異なるため、溶接プロセス自体が治具設計の重要なパラメータを決定します。 大入熱ミグ溶接の場合、 溶接治具 熱を逃がして反りを防ぐために、巨大で水冷または銅製の裏当てバーが組み込まれている必要があります。 TIG 溶接ではスパッタが発生しないため、設計者はワークピースに溶接されることを心配することなく、クランプやロケータを接合部のより近くに配置することができます。レーザー溶接治具には、集束されたレーザー ビームが実質的に隙間のない正確な接合部の取り付けが必要なため、非常に厳しい公差 (多くの場合 ±0.05 mm) が要求されます。抵抗スポット溶接では、治具は電気回路の不可欠な部分です。そのアームと電極は特定の導電率を備えた銅合金で作られ、迷走電流を防ぐためにベースから絶縁されている必要があります。これらのプロセス固有の制約を理解することは、材料を選択し、クランプの配置を決定する際に不可欠です。 溶接用治具 .
ポカヨケとエラー防止を治具設計に統合
適切に設計された溶接治具には、オペレーターがワークピースを誤ってロードすることを物理的に防止するポカヨケ (エラープルーフ) 機能が組み込まれており、それによって溶接アークが発生する前に欠陥の主な原因を排除します。 これらの機能は、部品を 1 つの方向にのみ適合させる非対称ピン パターンのような単純なものから、部品の欠落を検出して溶接サイクルを中断する近接センサーのような高度なものまであります。ある自動車ティア 1 サプライヤーでは、エラー防止機能を実装しています。 溶接用治具 6 か月以内に不良率を 1,200 ppm から 50 ppm 以下に削減しました。ポカヨケ設計により、オペレータの警戒心とトレーニングへの依存が軽減され、品質がツール自体の機能となります。このアプローチは現在、多くの OEM のサプライヤー品質マニュアルで義務付けられており、大量生産における実証済みの有効性を反映しています。
経済的正当性: 溶接治具の投資収益率の計算
カスタム溶接治具の資本支出は、直接的な労働力の節約、再作業の削減、スクラップ率の低下、サイクルタイムの短縮によるスループットの増加を考慮した明確な投資収益率 (ROI) 計算によって正当化される必要があります。 中規模の溶接用の一般的な専用治具には、次のような費用がかかります。 5,000ドルと50,000ドル 設計して構築すること。この治具によって 1 つのアセンブリの溶接と取り付け時間が 15 分短縮され、工場が 1 時間あたり 45 ドルの完全負担労働率で年間 5,000 のアセンブリを生産した場合、年間の直接労働力の節約は次のようになります。 56,250ドル 。矯正の省略と溶接消耗品の削減による節約を加えると、投資回収期間が 1 年未満になることがよくあります。少量の業務であっても、品質が向上し、文書化されたプロセス管理を必要とする契約を獲得できるため、システムへの投資が可能になります。 溶接治具 戦略的に必要。したがって、初期コストは、製造する部品だけでなく、それが可能にするビジネスチャンスにも応じて償却されます。
長寿命のための材料、熱処理、表面処理
治具は重荷重、スパッタ、絶え間ない摩耗にさらされるため、その耐用年数は鋼種、熱処理、接触点の表面硬化に直接依存します。 一般的なベース プレートは、熱間圧延された A36 鋼または焼きならしされた S355 鋼で作られています。耐摩耗性の位置決めピンとクランプ パッドには、D2 工具鋼や 4140 合金鋼などの材料が使用され、 55 ~ 60 HRC 、標準です。電気伝導性がアークにとって重要であるロボットセルでは、銅製のバッキングバーがロボットセルに統合されています。 溶接治具 溶接部から熱を伝導し、直接のアーク放射から鋼製工具を保護するという 2 つの目的があります。ロケーター パッドの表面仕上げも重要です。研磨面の粗さは次のとおりです。 Ra0.8~1.6ミクロン 嵌合部品の表面を摩耗させることなく、信頼性の高い接触を実現します。ステンレス鋼の製造など、治具自体が耐腐食性を必要とする過酷な環境では、治具本体とすべての接触面に 316L ステンレスなどのグレードが指定されています。
治具とロボットおよび自動溶接システムの統合
溶接治具の真の力は、ロボット アームまたは専用の自動溶接機と組み合わせることで実現され、消灯製造と 24 時間の安定した品質を可能にします。 そのような細胞では、 溶接治具 単なる静的保持装置以上のものになります。生産シーケンスに積極的に参加します。センサーは部品が正しく装着されていることを確認し、空気圧クランプがプログラムされた順序で作動し、ロボットが溶接サイクルを開始する信号を受信します。主軸台心押し台ポジショナーは、円筒部品用の一般的な治具であり、治具がワークピースを回転させながらロボットを平らな位置で溶接できるようにします。複雑な鋳造品の場合、ロボットがすべての関節にアクセスできるように、治具に複数の回転軸が含まれる場合があります。国際ロボット連盟によると、溶接用に配備されている産業用ロボットの数は大幅に増加しています。 過去5年間で50% 、備品はこのハードウェアを補完するために必要です。ロボット コントローラーと治具の間のインターフェイスはますます洗練されています。ロボットはクランプの状態を確認し、検出された部品の変動に基づいて溶接パラメータを調整し、治具のコンポーネントが摩耗限界に近づいたときにオペレータに信号を送ることさえできます。
治具製造における積層造形と 3D プリンティングの役割
積層造形により、溶接治具の製造方法が急速に変化しており、エンジニアは、従来の機械加工では実現不可能な、複雑でコンフォーマルな冷却チャネル、軽量構造、カスタム ロケーター ジオメトリを作成できるようになります。 マレージング鋼やインコネルなどの材料を使用した金属 3D プリントにより、溶接接合部の輪郭に沿った一体型冷却通路を備えた治具コンポーネントの製造が可能になります。この目標を絞った冷却により、大量処理のサイクル時間が大幅に短縮されます。より一般的には、ポリマー 3D プリンティングを使用して、プロトタイプ ロケーター、ハンドリング ジグ、およびロボット グリッパー用のソフト ジョーを、機械加工された金属部品に数日または数週間かかるのではなく、数時間以内に製造します。これらのポリマー成分は直接アークにさらされるのには適していませんが、部品を溶接部から離して保持するのには優れています。 3D プリントされたプロトタイプを使用して治具の設計を迅速に反復できるため、開発タイムラインが短縮され、実験コストが削減され、最適化された治具の設計が可能になります。 溶接用治具 中小企業でも利用可能。
計測と検証: 治具が意図した精度を満たしていることを確認する
新しい溶接治具が生産に入る前に、座標測定機 (CMM)、レーザー トラッカー、または写真測量を使用して検証し、すべてのロケータ ポイント、クランプ面、基準面が指定された位置許容差 (通常は ±0.1 mm 以上) 内に収まっていることを確認する必要があります。 この検証は 1 回限りのイベントではありません。継続的な品質保証には、校正済みのマスター部品または直接測定を使用した、文書化された校正スケジュールが不可欠です。航空宇宙産業では、AS9100 要件により、すべての製造ツールを定義された間隔で検査することが義務付けられています。治具が公差から外れると、再加工されるか、磨耗した部品が交換されます。この規律ある計測アプローチにより、 溶接治具 耐用年数全体にわたって適合部品を生産し続けます。
一般的なメンテナンス、校正の実施、および長期的なケア
最も堅牢な溶接治具であっても、特にスパッタの蓄積やクランプの摩耗が常に問題となる生産性の高い環境では、定期的に清掃や校正を行わないと、徐々に精度が低下します。 予防保守スケジュールには、真鍮スクレーパーとスパッタ防止スプレーを使用して、スパッタや破片を除去するためのロケータ表面の毎日の清掃を含める必要があります。仕様を満たしていることを確認するには、トルク レンチまたは圧力ゲージを使用してクランプ力を毎週検査する必要があります。 CMM またはレーザー トラッカーを使用した毎月の寸法検証により、治具の位置決めポイントが依然として意図した位置内にあることが確認されます。位置決めピン、ブッシュ、クランプ パッドなどの摩耗部品を毎年再構築または交換するのが標準的な方法です。これらのメンテナンス作業を怠ると、部品の寸法が徐々に変動し、最終的には現場での故障や組立ラインの停止を引き起こす可能性があります。溶接が許容範囲外であるために顧客が 1 人拒否した場合のコストは、治具工場の年間メンテナンス予算全体を超える可能性があります。
溶接治具に関するよくある質問
仮付けと完全溶接の両方に 1 つの治具を使用できますか?
入熱量によって異なります。ロボットプロセスや高熱プロセスの場合、より軽量で高速な専用の仮付け治具を使用し、次により重い仮付け治具を使用する方が良い場合があります。 溶接治具 最後のパスのために。両方に同じ治具を使用すると、仮付け溶接によってクランプ ポイントが局所的に変形し、溶接全体の位置がずれる可能性があります。最終溶接による追加の熱応力により、時間の経過とともに治具の校正が失われる可能性もあります。
溶接スパッタからフィクスチャ ロケータを保護するにはどうすればよいですか?
スパッタは真鍮や銅には付着しにくいため、アーク近くのロケータはこれらの材料で作られるか、セラミック製のスパッタ防止スプレーでコーティングされることがよくあります。定期的な清掃サイクルも不可欠です。最高のものでも 溶接用治具 スパッタボールが基準面に蓄積すると精度が低下します。一部のハイエンド システムには、サイクルの間にロケーターを吹き飛ばして清掃する自動エア ジェットが組み込まれています。
溶接治具が保持しなければならない標準的な精度はどれくらいですか?
重機製造の場合、次の直線公差 ±0.5mm が一般的です。自動車の板金アセンブリの場合、治具自体は多くの場合、次の公差に合わせて機械加工されます。 ±0.05mm~±0.1mm スプリングバックを考慮した最終部分が車体に完璧にフィットします。必要な治具の精度は常に、必要な部品公差よりも厳しく、通常は 2 倍以上です。
常設の専用器具とモジュール式システムのどちらを選択すればよいですか?
決定は生産量と部品の種類によって決まります。年間に何千もの同一の部品を生産している場合、恒久的な専用の 溶接治具 長期的に見て最も費用対効果が高いです。工場が多数の異なる部品を小さなバッチで処理する場合、モジュラー システムを使用すると、ジョブごとにツールを再構成できる柔軟性が得られます。多くのショップはハイブリッド アプローチを採用しています。つまり、売れ筋製品には専用の治具を使用し、プロトタイプ作業や少量の注文にはモジュラー システムを使用します。
よく設計されたものへの投資 溶接用治具 経費ではありません。それは収益に直接影響を与える戦略的な決定です。これらのツールは、取り付けに関する当て推量を排除し、熱歪みを軽減し、手作業による職人技から自動化された再現性への移行を可能にすることで、スケーラブルで高品質な製造の基盤を築きます。初期設計から日常のメンテナンスに至るまで、あらゆる段階で細部にまで配慮することで、治具が数十年にわたる生産にわたって信頼性の高い正確な基盤であり続けることが保証されます。