まず答えてください。仕事が利益を生むかどうかを決定する金属加工用のツールと装置は、プレートを切断し、ワークピースを回転させ、トーチを所定の位置に保持する機械であり、手持ち工具箱に入っているツールではありません。直径 3 m の容器または 12 m の構造梁を製造する工場の場合、これは 4 つのグループを意味します。切断機、ワーク保持および位置決め装置 (回転装置およびポジショナー)、溶接自動化 (コラムおよびブーム システム、溶接ヘッド)、およびグラインダー、クランプ、測定ツール、ヒューム抽出、PPE などの補助アイテムです。
金属の加工は通常、サイズに合わせて切断する、圧延、曲げ、プレスによる成形、溶接やボルト締めによる接合、研削、ブラスト、塗装による仕上げの 4 つの作業として定義されます。すべてのオペレーションには独自の機器リストがあり、優先順位はパーツのサイズに応じて変わります。板金加工では、ハサミ、プレス ブレーキ、ハンドツールが主流ですが、タンク、タワー、パイプ、構造用鋼の重加工では、重量と熱を扱う機械が主流です。
ここからは実技試験です。水平に溶接される 30 トン、直径 3 m のタンクシェルは、停止し、クレーンで位置を変更し、所定の位置に戻る必要があるため、2 人の溶接工が円周方向の継ぎ目ごとにおよそ 1 シフトかかります。同じシェルを、縫い目が平らな位置に保たれた状態で電動溶接回転子に置き、同じ 2 人の溶接工が 500 ~ 700 A のサブマージ アーク溶接を使用して約 40 分で縫い目を仕上げます。通常、この 1 回の変更は、2 台目の溶接機を購入するよりも価値があります。
切断装置を優先する: 火炎、プラズマ、それともレーザー?
切断はあらゆる製造作業の最初のステップであり、切断エッジが直角から外れていたり、熱で歪んでいたりすると、溶接接合部できれいに閉じられないため、間違った機械を使用すると最もやり直しが多くなる部分です。
主な切断プロセスの比較
以下の数値は一般的なショップの値です。正確な数値は、機械、ガスまたはノズルのセット、および材料のグレードによって異なります。
| プロセス | 一般的な厚さ | カーフと公差 | どこに当てはまるか |
|---|---|---|---|
| 酸素燃料(火炎) | 6~150mm以上 | カーフ2~4mm、公差約/-1.5mm、広い熱影響部 | 厚い炭素鋼板と構造プロファイル。 25 mmを超える1メートルあたりの最低コスト |
| ファインプラズマ | 0.5~50mm | カーフ 1.5 ~ 3 mm、公差 /-0.5 mm に近い、一部のグレードで軽いドロス | ステンレス鋼とアルミニウム、混合材料ショップ、適度な厚さ |
| ファイバーレーザー | 0.5 ~ 25 mm、薄いほど速い | カーフ 0.2 ~ 0.5 mm、公差ほぼ /-0.1 mm、歪みは最小限 | スループットが重要なブラケット、シート、および緊密なネスト |
CNC切断機でチェックすべきこと
- テーブルのサイズとレールの長さは、現実的に購入する最大のプレートとネスティング マージンに適合する必要があります。
- ドライブタイプ: 広いテーブル用の両面ドライブを備えたガントリー。片面駆動は安価ですが、負荷がかかるとたわみます。
- 制御およびネスティング ソフトウェア: オフライン プログラミングは、通常、切断速度を速くするよりも多くの時間を節約します。
- ヒュームと粉塵の除去。オペレーターを保護し、ほとんどの作業場で必須です。
- 再現性: 1 メートルあたりの mm 単位の数値を求め、パンフレットではなくカットサンプルで確認してください。
- お金を払う価値のあるオプション: 自動トーチ高さ制御、ベベル切断ヘッド、長い直線エッジ用のデュアルトーチ火炎切断。
ワーク保持と位置決め: 最も早く利益を得る装置
工場がアップグレードを 1 つだけ行うことができる場合、位置決めは通常、他の溶接機よりも優れた投資となります。これは、位置決めによって溶接位置が垂直または頭上から平坦に変更され、平坦な場所では高い溶着速度が可能となるためです。
溶接回転子: トン数だけでなく、ホイール セットをシェルに合わせます。
ターニングロール、ローラーフレーム、またはパイプローテータとも呼ばれる溶接回転子は、溶接ヘッドまたは手動溶接機の下で円筒形のワークピースを回転させる、一対の動力付きホイールと従動ホイールです。耐荷重はペアごとに評価され、ワークピース、工具、および内部固定具をカバーする必要があります。 100 t のセットは 80 t の砲弾に対して過剰ではありません。中心を外れた縫い目により荷重が 1 つのホイールに移動するからです。
- ホイールのタイプ: ポリウレタンホイールは機械加工または塗装された表面を保護し、スチールホイールは最も重い荷重を支えます。
- 構成: 自動調心ユニットにより、さまざまな直径に合わせてワークピースのホイール角度を設定できます。調整可能なユニットは固定角度を使用し、同じ直径の繰り返し生産に適しています。フィットアップローテーターは油圧揚力と水平方向の押し込みを加えて、タンクシェルの縦方向の継ぎ目を閉じます。
- 直径の範囲: 機械はジョブの最小直径と最大直径によって指定されるため、その範囲が最大のタンクだけでなく最小のタンクもカバーしていることを確認してください。
- 駆動と制御: ペンダントまたはフット コントロールを備えた可変周波数駆動、通常 100 ~ 1000 mm/分の回転速度、さらに位置合わせのためのインチング。
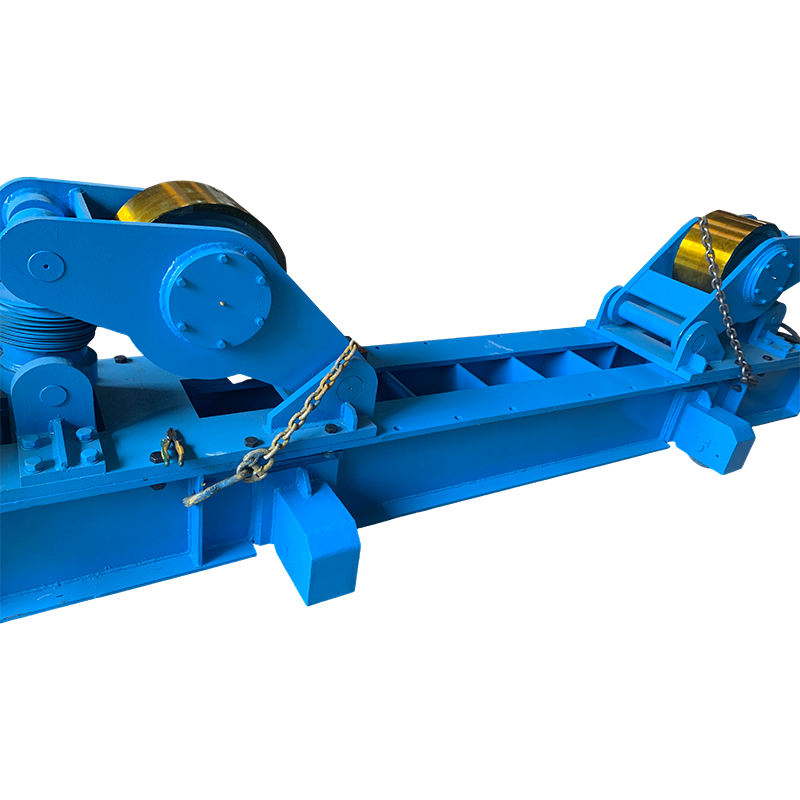 手動軌道運動付き 100T フィットアップ溶接回転子 円筒形ワークピース用の頑丈な 100 トンのフィットアップ回転子。手動レール移動、調整可能な中心距離、大型船舶の安定したシーム溶接サポート。 製品を見る→
大型船舶の場合、手動軌道運動を備えた 100 t クラスのフィットアップ回転子が一般的な出発点であり、同じロジックで説明されます。 溶接回転子が金属タンクとパイプの製造をどのように変革するか 実際に。
溶接ポジショナ: 定格荷重よりもトルクと偏心が重要です
溶接ポジショナは、キログラム単位の荷重だけではなく、荷重の偏心とともに、通常は kNm で表されるトルクによって指定されます。大きなテーブルを備えた 3 t ポジショナでは、傾斜トルクが 3 ~ 6 kNm しか発生しない可能性があり、テーブルの中心から離れてクランプされた長いワークピースでは、要求が倍増します。
- 負荷とトルク: 実際の部品とその重心を使用して計算するようサプライヤーに依頼してください。
- 構成: 従来の単柱ターンテーブルは 30 kg から数十トンまでをカバーし、複柱テーブルと L 型テーブルはオフセット部品や細長い部品を処理し、サーボ制御ユニットは自動溶接のために位置を正確に保持します。
- テーブルの特徴: クランプ用の T スロットまたはタップ穴、ケーブルとガス用の中空中心、および正確な組み立てのための記載された平面度の数値。
- 動作:360度回転、0~90度傾斜が標準ですので、溶接時の速度範囲をロード、アンロードと比較してご確認ください。
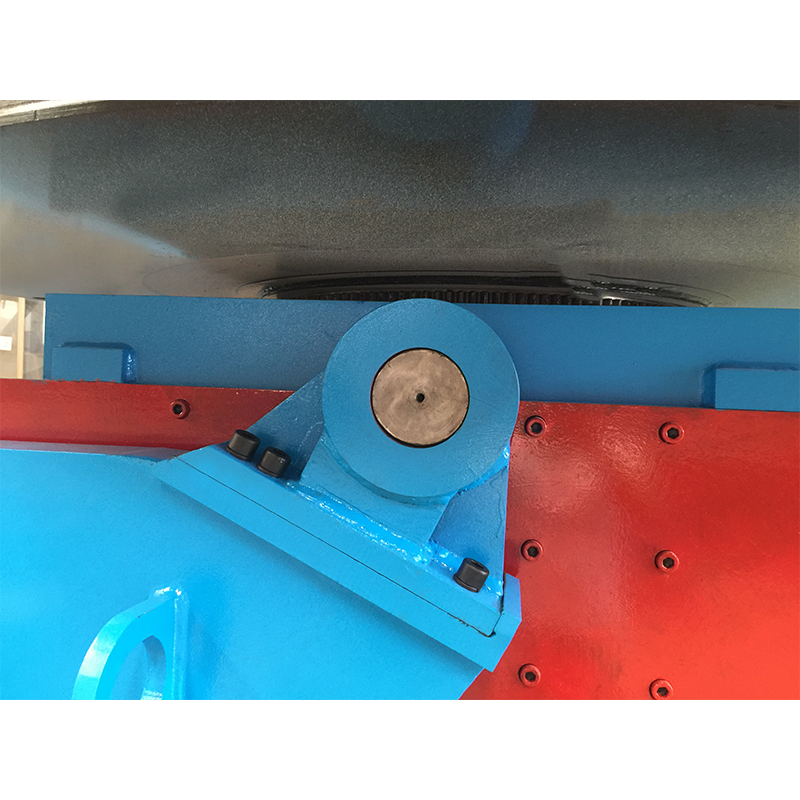 5T 中重量ワーク向け従来型溶接ポジショナ 傾斜と回転、可変周波数速度制御、および複数の制御モードを備えた 5 トンの従来型ポジショナ。容量とコストのバランスを保ちながら、一般的な工業用ワークピースに適しています。 製品を見る→
標準的な回転と傾斜を備えた従来の 5 t ターンテーブルは、ほとんどの小型フレームとブラケット アセンブリを処理できます。より大きな部品や扱いにくい部品は通常、より広い部分に移動します 溶接ポジショナーとターンテーブル範囲 .
コラム&ブームシステムと自動溶接
ワークピースが確実に回転すると、次のボトルネックはトーチです。コラムおよびブームと呼ばれることが多い溶接マニピュレータは、溶接ヘッドを保持し、突き出しを一定に保ち、1 人のオペレータがアークの上に立つ代わりに制御ステーションからシームを実行できるようにします。
SAW または TIG コラムとブーム?
- サブマージ アーク溶接は、1 時間あたり数キログラムの溶着速度とフラックス回収システムを備えた、約 6 mm 以上の炭素鋼に適しています。
- TIG はステンレス鋼、アルミニウム、および薄くて高品質な接合に適しています。速度が遅く、正確なアーク長制御とコールドワイヤ送りが必要です。
- カスタムブームは、ブームストローク、コラム高さ、走行台車、トラバースタイプによって指定され、長い船舶や制限された湾レイアウトに適合します。
- 統合: マニピュレータは通常、回転子および共有制御システムと一緒に注文されるため、回転速度と溶接速度の同期が維持されます。
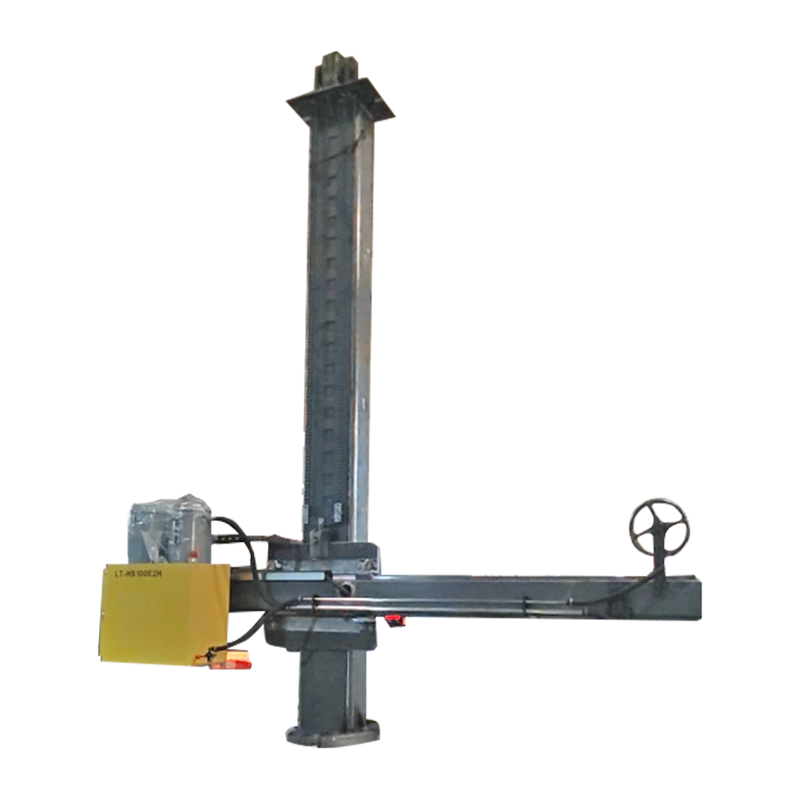 4030 電気軌道運動を備えたカスタマイズされたコラムとブーム 電気軌道運動を備えたカスタマイズされた溶接コラムとブーム。安定した突き出しで溶接ヘッドを保持する溶接マニピュレータ ファミリの一部です。 製品を見る→
まだ必要なサポートツールと消耗品
資本設備があっても小さなアイテムが必要なくなるわけではありません。また、クランプがなくなっても、磨耗した研削ディスクと同じくらい効果的に 100 t の回転子を停止できます。
- 溶接ドレッシングや刃先処理用の研削、切断、フラップ ディスクを備えたアングル グラインダー。
- クランプ: F クランプ、エッジ クランプ、パイプ アライメント クランプ、および仮付け前の取り付け用のストロングバック。
- 測定ツール: テープ、スチール定規、脚の長さとスロートの溶接ゲージ、水準器、ノギス。
- 表面処理: ワイヤー ブラシ、ニードル スケーラー、脱脂ツール。通常、多孔性は油とミル スケールから始まるためです。
- ヒュームの排出と PPE: ステンレスおよび亜鉛メッキ作業用の適切なヘルメット シェード、手袋、皮革、聴覚保護具および排出または呼吸用保護具。
作業に合わせた装備の選択表
以下の表は、一般的な製造上の問題を、それらを解決する装置と、購入が実際に機能するかどうかを決定する仕様にマッピングしています。
| 仕事や問題 | 設備 | 成功を決める仕様 | 代表的な範囲 |
|---|---|---|---|
| タンクと船舶のシェル | 油圧リフト付きフィットアップ溶接回転子 | ペアあたりの荷重、直径範囲、ホイール幅 | 10~1000t |
| パイプと圧力容器 | 自動調心または調整可能な溶接回転子 | ホイール構成、速度範囲、駆動タイプ | 1~300t |
| 小さなアセンブリとフレーム | 溶接ポジショナーまたはターンテーブル | トルク(kNm)、偏心率、テーブル平面度 | 30kg-50t |
| 船舶の長い継ぎ目 | コラムおよびブームマニピュレーター | ブームストローク、コラムトラベル、ヘッドタイプ | 3~8mのブーム |
| プレートの準備 | CNC フレームまたはプラズマ切断機 | 切断幅、再現性、ネスティングソフトウェア | 幅1.5~4m |
購入時の考慮事項と一般的なリスク
溶接装置における最も高価なミスは、製造上の欠陥ではなく仕様ミスであり、通常、発注前に判明します。
- 負荷サイクル: 工場での断続的な使用と 3 シフト生産は別の機械であるため、負荷定格とモーターの絶縁クラスをお問い合わせください。
- トン数だけでなく、トルクと偏心率も考慮してください。実際の重心を使用して荷重グラフを確認してください。
- 公差と必要性: 切断テーブルでの /-0.1 mm の支払いは、2 mm のギャップで溶接される火炎切断プレートでは無駄になります。
- 予備品とサービス: ホイール、ベアリング、駆動モーター、制御ボード、ペンダント コネクタは標準部品であるか、明確に文書化されている必要があります。
- 認証と文書: 必要な場合は CE マーキング、材料証明書、配線図、およびオペレーターの言語によるマニュアル。
- 工場受け入れテスト: 出荷前に代表的な負荷で機械を実行し、回転速度、騒音、温度上昇を記録します。
- カスタマイズと標準: 直径範囲のみが特殊な場合は、通常、完全にカスタム設計したものよりも、修正を加えた標準機械の方が安価で高速です。
- 設置とトレーニング: 署名する前に、基礎、電力、試運転、オペレーターのトレーニングを誰が提供するかについて合意します。
よくある質問
溶接回転装置と溶接ポジショナーの違いは何ですか?
溶接回転子は、パイプ、ドラム缶、タンクシェルに適した円筒状のワークを自身の軸を中心に回転させます。溶接ポジショナーはテーブル上のワークピースを傾けたり回転させたりして、フレーム、フランジ、組み立てられたアセンブリに適した快適な位置に溶接を行うことができます。船舶を扱うショップでは通常、両方が必要です。
どのくらいの耐荷重が必要ですか?
最も重いワークピースから始めて、工具や治具を追加し、20 ~ 30 パーセントのマージンを追加してから、偏心荷重ケースを確認します。定格容量は通常、水平な一対のホイールにかかる中心荷重を想定しているため、オフセットシームにより使用可能な数値が減少します。
自動調整式または調整可能な溶接回転子を選択する必要がありますか?
自動調心ユニットは、直径が混在していてさまざまな作業に適しており、調整可能なユニットは、1 つの直径が繰り返し生産され、ホイールの接触が予測可能な場合に適しており、縦方向の継ぎ目も閉じて整列する必要がある場合には、フィットアップ バージョンが選択されます。
測位装置は後から追加できますか?
はい、ただし、最初に基礎とベイのレイアウトを計画してください。 20 t ユニット用に設計されたベイに 100 t 回転子を改造するには、通常、機械自体よりも費用がかかり、クレーンへのアクセスが実際の制約となることがよくあります。
どのサポート ツールが最も重要ですか?
グラインダー、クランプ、測定ツール。溶接品質の問題のほとんどは、溶接電源ではなく、取り付け、洗浄、測定に遡ります。
カタログではなくワークピースから仕様を開始します。最も重い部品と最も小さな部品を測定し、各継ぎ目をどの溶接位置に行うかを決定し、その位置を繰り返し提供できる切断、回転、保持装置を選択します。作業を動かす機械が、シフトによって実際に生産される時間を決定します。