MIG 溶接は、次の 4 つの条件が同時に揃った場合に最も効果的です。つまり、母材が清潔で乾燥していること、肉厚がおよそ 3 mm から 12 mm の間にあること、アークが空気の移動から保護されていること、そして接合部が平らまたは水平な位置で溶接されるか、またはそこに留まるように回転させられることです。これらの条件のいずれかを取り除いても、プロセスは引き続き実行されますが、製造現場で最も速く、最もクリーンで、最も経済的なオプションであることは静かに停止します。
MIG 溶接 (正式にはガスメタル アーク溶接 (GMAW)) は、外部から供給されるシールド ガスが溶融池を保護しながら、ガンを通して連続消耗ワイヤ電極を供給します。ワイヤが止まることがないため、スラグが欠けたり、数百ミリメートルごとに電極を交換したりする必要がありません。これがまさに、作業条件が一致する場合には常にこのプロセスが生産溶接の主流となる理由です。
MIG が最良の選択となる 4 つの条件
MIG に関する実際的な決定 (ワイヤの直径、ガス混合、アンペア数、固定具) はすべて、これら 4 つの構造条件に帰属するため、溶接手順を作成する前に確認する価値があります。
清潔で乾燥した金属
ミルスケール、油、塗料、水分がアーク内で燃え落ち、気孔が生じます。グラインダーを使用する 10 分は、再加工チケットよりも安価です。
3 mm ~ 12 mm の壁
ベベルなしで溶融できるほど薄く、蒸着速度で十分に元が取れるほど厚い。 1.5 mm 未満ではアークが不安定になります。 12 mm を超えると、ベベルとマルチパス領域になります。
静止した空気
シールドガスは最も弱い部分です。軽いクロスドラフトは、設定がどれほど優れていても、ガスエンベロープを剥ぎ取り、多孔性を残します。
平置きまたは水平置き
1G と 2G では重力が作用するため、移動速度、貫通力、ビードの外観はすべてそこでピークになります。あるいは、代わりにワークピースを回転させます。
それ以外のすべて (インダクタンス、移動角度、コンタクトチップの距離) は調整の詳細であり、チャートと 10 分間の練習で修正できます。これら 4 つは構造的なものであり、欠落しているものを補うマシン設定はありません。
厚さと素材: MIG スイート スポット
炭素鋼の場合、MIG は約 3 mm ~ 12 mm のプレートで最適に機能します。また、取り付けがしっかりしていて金属がきれいな場合は、3 mm 未満の薄いシートも非常によく処理します。
| 材料の厚さ | 線径 | シールドガス | 転送モード |
|---|---|---|---|
| 1.0~3.0mmシート | 0.8 mm (0.030 インチ) | 75% Ar / 25% CO2 | 短絡 |
| 3.0~6.0mmプレート | 1.0 mm (0.035 インチ) | 85% Ar / 15% CO2 | 短絡 or spray |
| 6.0~12.0mmプレート | 1.2 mm (0.045 インチ) | 90% Ar / 10% CO2 | スプレーまたはパルススプレー |
| 12mm以上 | 1.2~1.6mm | 90% Ar / 10% CO2 | パルススプレー、ベベルジョイント、マルチパス |
アルミニウムはルールを変えます。100% アルゴン、酸化皮膜を破壊するためのプッシュ技術、そしてワイヤが柔らかすぎて長いライナーを通すことができないため、スプール ガンまたはプッシュプル トーチが必要です。ステンレス鋼はこの 2 つの間に位置し、通常、流動性を制御するためにヘリウムまたは少量の CO2 を加えた 3 種混合ガスが必要です。
清潔さと整備: MIG の問題のほとんどはここから始まります
MIG 欠陥のおよそ 10 件中 9 件は、溶接機ではなく、汚染または使用されているワイヤに対して広すぎる接合ギャップに遡ります。
ミルスケールや錆は単に表面に残っているわけではありません。母材金属を溶かすはずの熱を吸収するため、貫入が低下し、オペレータは電圧を引き上げることで補償します。オイル、塗料、切削液がアーク内で沸騰し、ガスが溜まりから押し出されます。そのため、脱脂されていないコンポーネントの最初のパスでは、ほとんどの場合、気孔が発生します。亜鉛メッキ鋼は最も困難なケースです。亜鉛コーティングは接合線から少なくとも 25 mm 離れた位置で研磨する必要があり、それでもヒュームを十分に除去する必要があります。
フィットアップも同様に重要です。 1.2 mm のソリッド ワイヤでは、焼き切れることなく 3 mm のルート ギャップを埋めることができないため、スクエア バット ジョイントではギャップをおよそワイヤ直径 1 以下に抑える必要があります。製造公差がそれを許さない場合、その答えは通常、設定の変更ではなく、バッキング ストリップまたはプロセスの変更です。
シールドガス、ドラフト、屋外の現実
MIG は静止空気中で最も効果を発揮しますが、その理由はシールドガスにあります。
12 ~ 20 リットル/分 (25 ~ 40 cfh) のアルゴン混合流は、わずか 8 ~ 10 km/h のクロスドラフトによって除去できます。これは、開いた店舗のドアを通り抜けるそよ風とほぼ同じ速度です。流量を約 20 l/min より高くすると、問題が解決することはほとんどありません。流れが乱流になり、大気を巻き込み始め、空隙率は良くなるどころか悪化します。スクリーン、カーテン、仮囲いが作業場で解決します。
現場での正直な答えは、ソリッド ワイヤ MIG はガスシールド フラックス入りワイヤ (FCAW-G) に負けるということです。FCAW-G は、スラグとフラックスコアがプールの保護に役立つため、風に対する耐性がはるかに優れています。そのため、屋外の構造溶接や現場での修理作業が単線で行われることはほとんどありません。
位置と回転: 円弧を平らに保つ
MIG は、オペレーターが望む場所に重力によって溶融池が保持されるため、平らな位置 (1G/1F) および水平位置 (2G/2F) で最高の堆積速度と最もきれいなビードを実現します。
生産では、通常、トーチの代わりにワークピースが回転します。溶接回転子は、制御された表面速度でシリンダー、容器、またはパイプのスプールを回転させるため、アークは永久に平坦な位置に留まり、位置に依存する遅い作業を反復可能な作業に変換します。継ぎ目が長い場合は、ドリフト防止機能または動力付き軌道運動を備えたユニットにより、容器が回転するときに軸方向に沿って移動するのを防ぎ、継ぎ目が螺旋状にならないようにします。
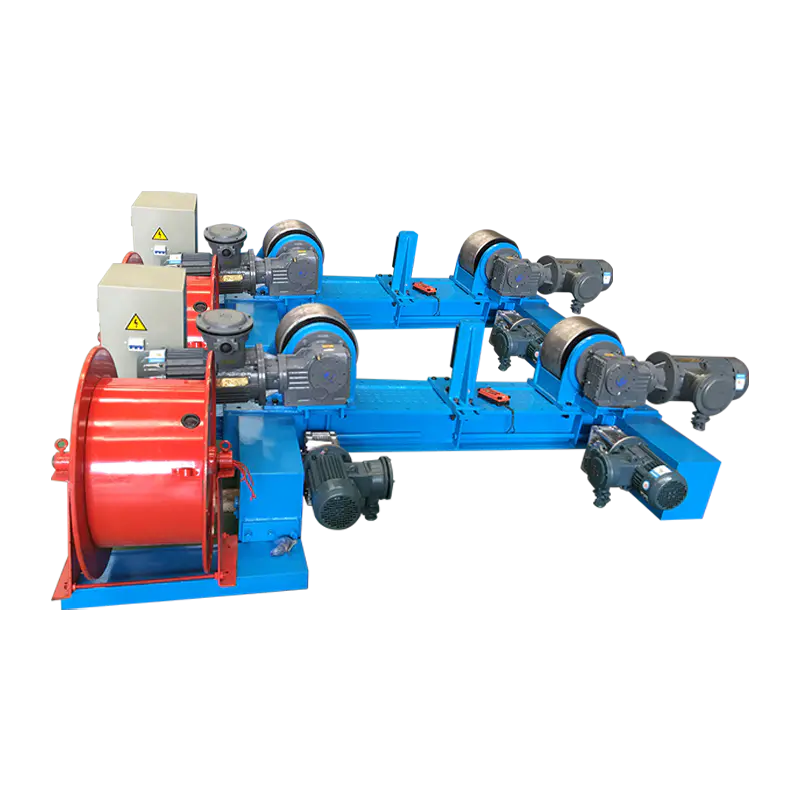 電気軌道運動とドリフト防止機能を備えた 20T 調整可能な溶接回転子 大型シリンダー用の電気溶接回転子。ドリフト防止機能とデュアルモータードライブを使用して、円周方向の継ぎ目を安定して再現性を保ちます。 製品を見る→
ブラケット、フレーム、ポンプハウジング、バルブボディなどシリンダーのように回転できない部品は、 溶接ポジショナーまたはターンテーブル 、作品を傾けたり回転させたりして、ジョイントが水平に表示されるようにします。同じルールが適用されます。溶接が平らに行われるかどうかは、溶接工の手首ではなく固定具によって決まります。
MIG の苦情のほとんどを解決する開始前チェックリスト
機械のせいにする前に、このリストを順番に調べてください。ほとんどの店では、最初の 5 つの項目に欠陥が見つかります。
- スチール上の単線の電極プラス (DCEP) 極性を確認します。
- コンタクトチップからワークまでの距離を 10 ~ 15 mm に設定します。突き出しが長くなると、アンペア数と貫通力が低下します。
- ガス流量を 12 ~ 20 l/min に設定し、トリガーを停止せずに保持した状態でレギュレーターをチェックします。
- ワイヤの送り速度と電圧を一致させます。弧を描く音は、パチパチ音やハミングではなく、ベーコンをしっかりと炒めているような音でなければなりません。
- ドライブ ロールの張力とライナーの状態を確認します。鳥の巣は、アークの問題ではなく、送りの問題です。
- ワークリターンは、塗装されたフレームレールではなく、ジョイントの近くにクランプしてください。
- 薄いシートの場合は、5 ~ 15 度のプッシュ角度とわずかに高いインダクタンスを使用して、短絡伝達を緩和します。
- プレートが重い場合は、つま先がきれいに濡れるまでガンをドラッグして移動速度を上げます。
MIG が間違った答えである場合
MIG が悪いプロセスであることはめったにありませんが、少数の状況では別のアーク プロセスがその場所を獲得し、そうでないふりをするとコストがかかります。
| プロセス | 最適な用途 | 実用的な厚さ | 耐風性 |
|---|---|---|---|
| MIG / GMAW(ソリッドワイヤー、ガス) | クリーンな工場作業、シートおよび中プレート、高い生産率 | 1~12mm | 貧しい |
| フラックス入り / FCAW-G | 現場および屋外作業、厚肉部、構造接合部 | 6~25mm | 良い |
| スティック / SMAW | 錆びた、汚れた、または濡れた金属、修理、狭い空間 | 3~20mm | 素晴らしい |
| TIG/GTAW | 薄肉部分、ルートパス、外観が重要なステンレスおよびアルミニウム | 0.5~6mm | 貧しい |
さらに 2 つの例外を挙げておきます。 25 mm をはるかに超える非常に厚いセクションは、通常、サブマージ アークまたはフラックス入りマルチパス作業の方が高速です。また、扱いにくい位置での非常に短い溶接は、溶接自体よりも治具の設定にコストがかかるため、棒電極を使用すると早く完了することがよくあります。
MIG が本番環境で最も効果を発揮する場所
タンク、圧力容器、パイプのスプール、風力塔のセクション、および H ビームは、いずれも回転できるため、工業規模で MIG 溶接が最も効果的な環境です。
容器やパイプのスプール上でワークを動力ローラーにセットし、ガンを一定の角度で保持し、機械が走行します。同じロジックでタワーやモノパイルの製造も行われ、コラムとブームの下でシェルが回転するように縦方向と円周方向の継ぎ目が溶接されます。タンクとパイプの製造では、この一定のトーチ角度と回転の組み合わせが、MIG を高速な手動プロセスから真に再現可能なプロセスに変えるものです。実際の効果については、この記事で詳しく説明します。 溶接回転子が金属タンクとパイプの製造をどのように変革するか .
重くて扱いにくいワークピースは通常、代わりにポジショナーで取り扱われます。また、溶接前に位置合わせする必要がある大きなシェルには、油圧リフトと水平押しを備えたフィットアップ回転装置の恩恵があり、これにより位置合わせステップからクレーン時間が短縮されます。
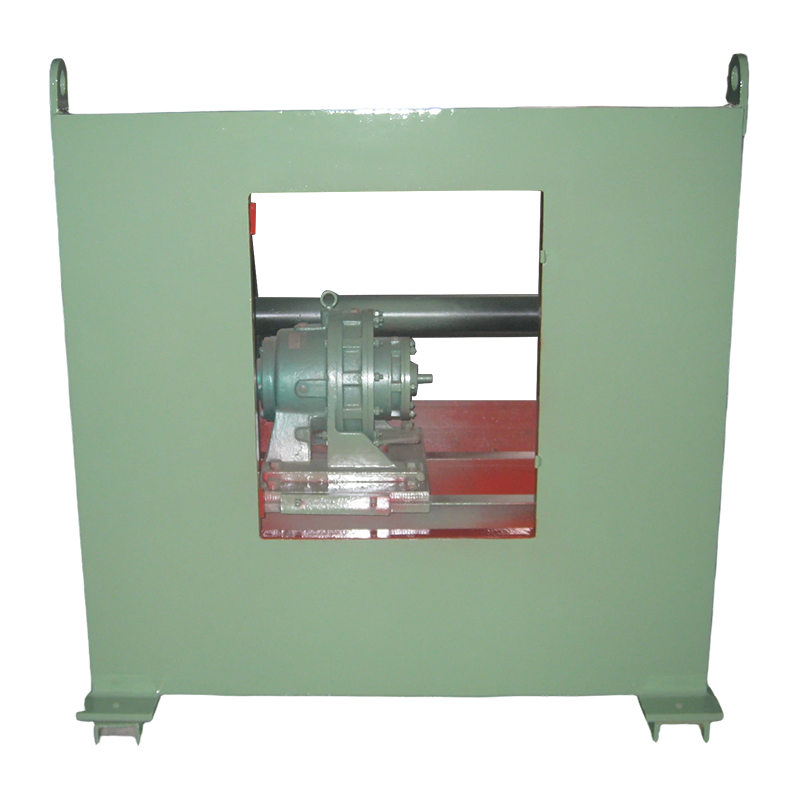 3T 重量物ワーク用従来型溶接ポジショナ 最大 3000 kg のワークピースに対応するターンテーブルの傾斜と回転を可能にし、圧力容器、パイプライン、構造物の製作中に溶接部を平らに保つのに役立ちます。 製品を見る→
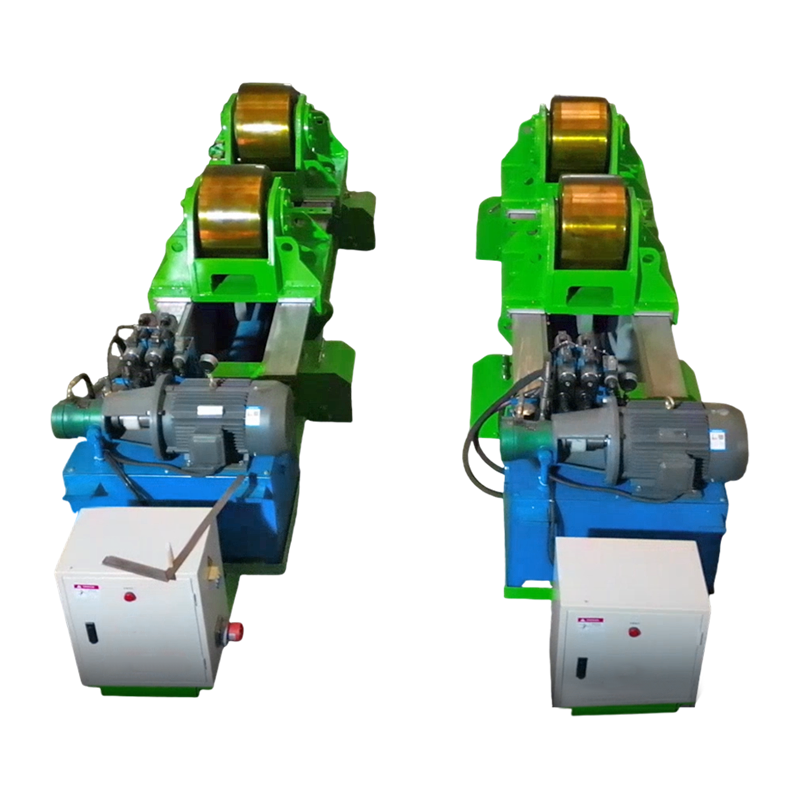 80T 油圧横押し式フィットアップ溶接回転子 大型円筒シェル用の油圧フィットアップ回転子。調整可能なローラー ベースと水平方向の押し込みにより、正確な溶接アセンブリをサポートします。 製品を見る→
これらすべてのケースに共通する点は一定です。円弧は平らな位置に留まり、移動速度は手動ではなくドライブによって設定され、オペレーターは重力と戦うのではなく円弧に注意を費やします。
よくある質問
MIG溶接は屋外でも使用できますか?
通常の流量でソリッドワイヤとシールドガスを使用した場合はそうではありません。時速約 8 ~ 10 km を超える風が吹くとガスのエンベロープが壊れるため、屋外での作業は通常、ガスシールドされたフラックス入りワイヤに切り替えるか、遮蔽されたエンクロージャが構築されるのを待ちます。
MIG の理想的な厚さの範囲はどれくらいですか?
炭素鋼の場合、およそ 3 mm ~ 12 mm がスイート スポットであり、短絡転写では約 1 mm までのシートも使用可能です。 12 mm を超えると、ジョイントにベベルと複数のパスが必要になり、MIG のスピードの利点が損なわれます。
MIG 溶接が多孔質に見えるのはなぜですか?
可能性の高い順に、油、工場スケール、亜鉛メッキなどの汚染。シールドガスを除去するクロスドラフト。ガスの流れが多すぎると乱流が発生します。または、ラインに空気を引き込むレギュレーターの取り付けが緩んでいます。
MIG は垂直溶接や頭上溶接に適していますか?
機能しますが、もはや最高の状態ではありません。垂直上昇では、ワイヤの供給速度を遅くし、プールを制御するためにわずかなウィービングが必要になります。また、オーバーヘッド溶接では、溶着速度とオペレータの快適性の両方が低下するため、通常、生産性は 3 分の 1 以上低下します。
どのガス混合物が軟鋼に対して最良の MIG 結果をもたらしますか?
75 ~ 85% のアルゴンと残りの CO2 の混合物でほとんどの作業がカバーできます。CO2 が多いほど汚れたプレートへの浸透と濡れが改善され、アルゴンが多いほどアークが滑らかになり、薄い材料へのスパッタが減少します。
簡単に言えば、MIG 溶接は、適度な厚さのきれいな金属を屋内で平らまたは水平な位置で、安定したガス シールドと電圧に合わせたワイヤ送給速度で溶接する場合に最も効果的です。これらの条件を適切に設定すると、プロセスの速度、浸透性、外観が最大限に高まります。作業が円弧に来るようにワークピースを固定すると、同じ条件が 1 シフトあたり 8 時間ではなく 8 時間当てはまります。