MIG 対 スティック溶接機: 工場とワークに適したプロセスの選択
屋内で薄いシートを溶接し、スピード、きれいなビード、短い習得期間が必要な場合は、ミグ 溶接機を購入してください。屋外で錆びた鋼材や汚れた鋼材で作業する場合、または発電機で始動して現場で使用できる機械が必要な場合は、スティック溶接機を購入してください。これは、ミグ 対棒溶接機の質問に対する正直な 1 行の答えであり、ほとんどの製造や修理作業に当てはまります。
このガイドの残りの部分では、堆積速度、浸透プロファイル、風と汚染への耐性、デューティ サイクル、ランニング コストなど、スプリットが該当する理由について説明します。目標は、ショールームの仕様書ではなく、実際に溶接する接合部にプロセスを照合できるようにすることです。
ミグ 対棒溶接工: 簡単な答え
MIG は、薄いシートの場合はより速く、よりきれいなプロセスであり、スティックは、厚いシート、汚れた作業、または屋外の作業では、よりタフで寛容なプロセスです。
MIG (ガスメタル アーク溶接) は、連続したソリッド ワイヤをガンに押し込み、シールド ガスでアークを保護します。ワイヤ供給速度、電圧、ガス流量を設定すると、機械がフィラーを供給します。スティック (シールド メタル アーク溶接) はフラックスでコーティングされた電極を使用し、燃焼して独自のガス シールドを形成し、その後に形成されるスラグが冷却ビードを保護します。
この 1 つの機械的な違いが、移動速度、清掃時間、耐風性、最小厚さ、各プロセスで針や銃を保持する人に要求されるスキルなど、他のほとんどすべてを左右します。
| 仕事や条件 | より良い選択 | 理由 |
|---|---|---|
| 1 ~ 3 mm のボディパネル、ダクト、ガード | MIG | 低い入熱と短いアーク、最小限の歪みと切りくずの発生なし |
| 風が吹く屋外現場作業 | スティック | フラックスシールドは吹き飛ばされません。ガスシールド缶 |
| 錆びた、塗装された、または油が付着したプレート | スティック | アークは、MIG 多孔性を引き起こす可能性のある軽い汚染を通過して燃焼します。 |
| 平坦な位置での 6 ~ 10 mm の構造フィレット | MIG (またはフラックスコア) | 同じ位置で 1 時間あたりの堆積が大幅に増加 |
| パイプの垂直上向きの根元 | スティック | 急速凍結スラグが垂直面の水たまりをサポート |
| 薄いアルミニウム | MIG | スティック electrodes for aluminium are impractical at small thickness |
| 限られた電力での修理作業 | スティック | 3.2 mm の電極は、適度な電源から約 90 ~ 130 A で動作します。 |
この表はルールブックとしてではなく、フィルターとして使用してください。作業の 80 パーセントが薄板で、20 パーセントが現場での修理である場合、1 つのプロセスでベンチ スペースを確保できることは明らかです。逆の場合、答えは反転します。
各プロセスが実際にどのように動作するか
MIG: 1 つのトリガー、3 つの転送モード
MIG では連続的なアークが得られるため、主な仕事はワイヤを水たまりの先端に維持することです。
ワイヤ送給速度は電流を設定し、電圧はアーク長を設定します。一方、ガス流量は通常 12 ~ 18 リットル/分です。転送モードは電流によって変化します。およそ 3 mm 未満および低アンペア数では短絡転送、中央では球状、アルゴンが豊富な混合物を使用した高電流ではスプレー転送になります。ショートは薄いシートや位置ずれした作業に適しています。スプレーは金属を素早く堆積させ、深く浸透しますが、通常は平らで水平な位置に限定されます。
スティック: 熱コントロールはあなたの手の中にあります
アーク長は電圧と電流を直接変化させるため、熱制御をオペレータに手を添えてください。
垂下特性を持つ定電流電源により、アーク長が変化しても電流が安定します。電極のクラスは、ほとんどの購入者が予想しているよりも重要です。6013 は一般的な作業での打撃と再打撃が簡単で、6010 と 6011 は汚れた鋼材に強力で深く掘るアークを与えます。7018 は低水素電極で、加熱した矢筒で乾燥した状態に保つか、メーカーのスケジュールに従って焼き付ける必要があります。スティック ビードごとにスラグの除去にもコストがかかり、そのチッピング時間はコスト見積もりの実際の労働力のラインとなります。
並べて比較
MIGはスピードとフィニッシュで勝利し、スティックはコンディションへの耐性で勝利し、強さではこの2つはほとんどの人が想定しているよりも近いです。
| 因子 | MIG | スティック |
|---|---|---|
| 消耗品 | スプール上のソリッドワイヤまたはフラックス入りワイヤ | フラックスコーティング電極、2.5 ~ 5 mm |
| シールド | ガスボトル、レギュレーター、流量計 | 電極コーティングに組み込まれています |
| 成膜速度 | スプレー移送で1時間あたり約2~4kg | 電極サイズによって制限される、1 時間あたり約 1 ~ 2.5 kg |
| 実用的な最小厚さ | 約0.8mm注意 | 焼き付きリスクが高まる約1.5~2mm前 |
| 貫通形状 | 短絡は広く浅く。スプレーの奥深くに | 特にセルロース電極の場合、狭くて深い |
| クリーンアップ | 軽いスパッタ除去、時々ワイヤーブラッシング | パスごとにスラグのチッピング |
| 風と天気 | 避難所のない貧しい人 | よし、シールドは自己生成だ |
| 学習曲線 | より短く、機械がフィラーを供給します | より長く、円弧の長さと移動角度は手作業です |
| ポジション | 平面・水平に強く、薄板でも垂直下向きの作業が可能 | 垂直アップやオーバーヘッドなどあらゆるポジションに強い |
| フィラー効率 | ワイヤの約95パーセントが溶接金属になります | スタブ損失およびスパッタ後は約 60 ~ 70% |
| 余分なランニングコスト | シールド gas and regulator rental | 電極のスタブとスラグの除去作業 |
MIG が実店舗で成功する場所
MIG は、薄い材料を大量に溶接するどの工場でも、最初に元が取れます。
- シートメタルと軽量加工: 連続ワイヤーと低入熱により、1 ~ 3 mm パネルの歪みを管理可能に保ちます。
- きれいで見栄えの良いビーズ: スラグが発生しないため、チッピング ハンマーとブラシの代わりにワイヤー ブラシを 1 回通すだけで済みます。
- 初心者のスループット: 新入社員は練習 1 日以内に許容範囲の短絡ビーズを生成できます。これは労働者の離職率が高い場合に重要です。
- 自動化と固定: 一定のワイヤ送給は、パスごとに短くなる消耗品よりもコラムやブーム、トラクター、ロボットに取り付ける方がはるかに簡単です。
- ステンレスとアルミニウム: 正しいガス混合とプッシュ技術により、MIG は両方に対応しますが、薄いアルミニウムに貼り付けるのは現実的ではありません。
スティック・スティルが MIG に勝つ場所
スティックは、風、汚れ、湿気、無視など、作業場では許容できないあらゆるものに耐えられるため、現場ではデフォルトのままです。
- 屋外および高所作業: ガスシールドを移動させる必要がないため、そよ風が欠陥の原因になることはありません。
- 汚染されたプレート: ミルスケール、錆、古い塗装は、気孔として捕捉されるのではなく、アークによって焼き戻されます。
- 電力と可搬性: 小型インバーターは発電機または長い延長リードから動作し、ボトルを持ち運ぶ必要はありません。
- 厚肉部分のマルチパス作業: 大きな電極は、ガン ノズルが収まらない隅や面取りにも届きます。
- 垂直アップジョイントとオーバーヘッドジョイント: 急速凍結したスラグが、重力と戦う場所で水たまりを所定の位置に保持します。
- 低い資本コスト: 有能なスティック セットのコストは、ガス、レギュレーター、ワイヤ フィーダーを備えた MIG セットの数分の一です。
浸透と位置ずれの現実
MIG は十分に浸透しますが、その深さはプロセス名ではなく転送モードに依存します。
短絡 MIG は本質的にコールド プロセスです。ワイヤが水たまりに接触し、限定された溶融深さで金属をつまんで堆積させます。そのため、6 mm を超えるプレートでは溶融の欠如が古典的な MIG 欠陥となります。スプレー転写はアークが安定し、側壁を適切に溶融するのに十分な電流が流れるため、状況が変わりますが、主に平坦で水平な技術です。スティック電極、特にセルロース系タイプは、狭いアーク内に電流を集中させ、汚れた鋼材上でも指の形の貫通プロファイルを掘り起こします。
垂直上昇作業の場合は、急速凍結電極を使用すると、小さな水たまりをつかんで安定して登ることができます。 MIG は、低いワイヤ送り速度、わずかなウィービング、つま先での一時停止を使用して、垂直方向から溶接することもできますが、誤差の許容範囲はより狭くなります。オーバーヘッドでは、アーク長が即座に調整される一方、MIG ガンではそのようなフィードバックが得られないため、一般的にスティックの方が制御しやすいオプションです。
どちらのプロセスを選択しても、認定手順が適用されます。圧力と構造作業、溶接手順の仕様、およびオペレータの資格によって、機械のプロセス ラベルではなく、合格が決まります。
デューティサイクル、電源供給量、ランニングコスト
デューティ サイクルは、機械が生産速度に適合するかどうかを決定する数値であり、通常は、納得のいくアンペア数で見積もられます。
60 パーセントのデューティ サイクルで定格 200 A の一般的なコンパクト MIG セットは、その電流で 10 分間のうち 6 分間溶接できますが、より高い設定や高温の作業場ではそれより短くなります。小型インバータ スティック セットは、100 ~ 130 A で 100 パーセントのデューティを見積もることが多く、これは 3.2 mm の電極を連続的にカバーします。実際に使用するアンペア数での定格を確認し、入力電源を確認してください。単相 230 V の機械は小規模な工場に適していますが、三相 400 V の装置は持続的な負荷の下でも電圧をより良く保持します。
多くの場合、位置決め装置はプロセスよりも重要です
タンク、パイプのスプール、シャフト、容器では、ジョイントを平らな位置に変えるローテーターまたはポジショナーは、通常、プロセスを切り替えるよりも大きなゲインを実現します。
フラットな位置では、水たまりが逃げることなく、より高い電流を流せるため、堆積速度が向上し、MIG またはスティックのいずれかのビード プロファイルが改善されます。円筒状のワークの場合、ドリフト防止制御を備えた電動回転装置が安定した回転速度を維持し、ワークピースがローラーに沿って移動するのを停止するため、溶接部は一定の角度に保たれます。
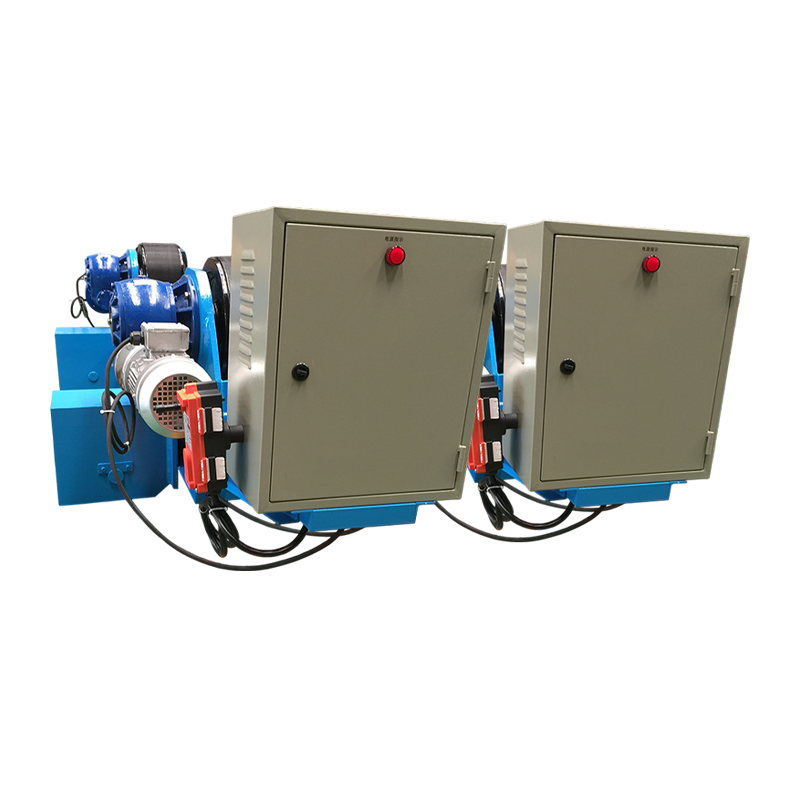 10T 調整可能な溶接回転子、ドリフト防止制御付き この 10 トンの調整可能な回転子は、センサーと PLC ドリフト防止補正を使用して、円筒状ワークピースの円周方向および長手方向のシーム溶接中に安定した回転を保持します。 製品を見る→
従来のポジショナーは、連続回転ではなく傾斜と回転が必要な加工部品に対して同じ目的を果たします。また、重い容器部分の場合は、最初のパスを敷設する前に、フィットアップ回転装置が位置合わせと回転の両方を処理します。
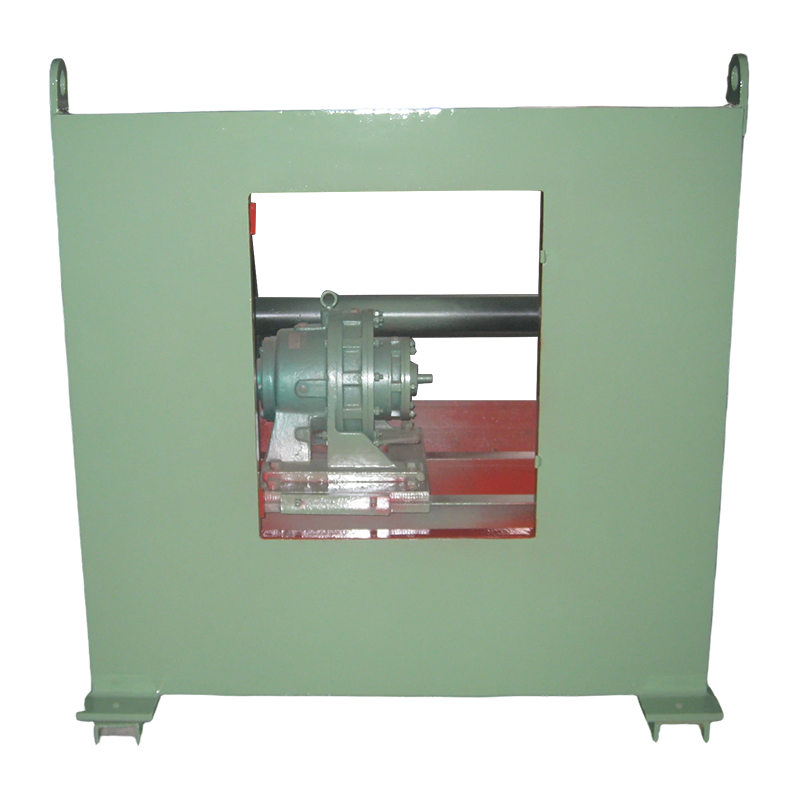 3T 加工部品用の従来型溶接ポジショナー この 3 トンのポジショナーは、可変周波数回転とリモートまたはフット コントロールを使用して、最大 3000 kg のワークピースを傾けて回転させ、縫い目を平らな位置に保ちます。 製品を見る→
サイズ設定は、ワークピースの重量に十分なマージンを持たせて行います。自動調整設計、調整可能な設計、フィットアップ設計のいずれを選択するかは、どの程度の直径変動が予想されるかによって決まります。完全な 溶接回転子の範囲 1 t ~ 1000 t クラスの荷重をカバーしており、タンクとパイプの製造に対する実際的な影響については、この記事で取り上げています。 回転装置がタンクとパイプの製造をどのように変えるか .
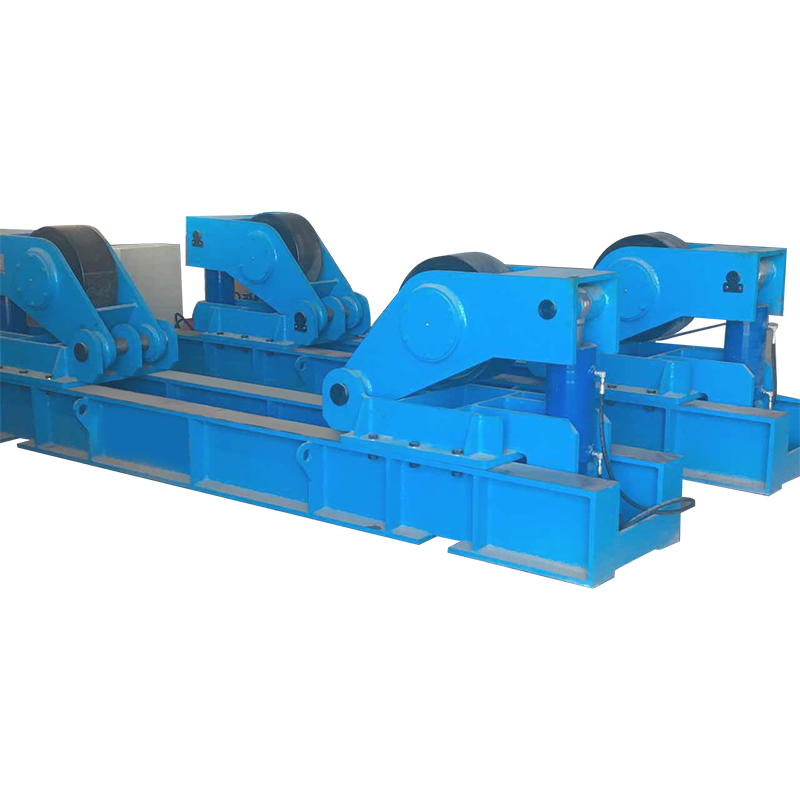 120T 大型円筒ワーク用フィットアップ溶接回転子 この 120 トンのマスター/スレーブ回転子は、調整可能なローラー間隔と可変速ドライブを備えた風力塔や圧力容器の大型シリンダーの組み立てと溶接をサポートします。 製品を見る→
購入チェックリスト: 機械とジョイントを一致させる
自分自身の作業を短く正直に監査することは、一般的な推奨事項に勝ります。
- 厚さの範囲: ジョイントの 70% が 3 mm 未満の場合は、最初に MIG を使用します。ほとんどが 8 mm 以上の場合は、スティックまたはフラックス入りです。
- 場所: 屋内のベンチ作業は MIG に有利です。現場、庭、屋外での組み立てに便利なスティックです。
- 電源: 三相機械を注文する前に、電源、ブレーカーのサイズ、リード線の長さを確認してください。
- 消耗品の供給: ガスの補充は物流チェーンですが、電極ボックスはそうではありません。現地で再入荷できるものをチェックしてください。
- アンペア数に応じたデューティ サイクル: 連続生産にはピーク定格ではなくヘッドルームが必要です。
- マルチプロセスの誘惑: 組み合わせセットは 1 つのワイヤ フィーダを共有し、スティック機能を追加しますが、一部のユニットではスティック パフォーマンスが犠牲になります。ご自身の電極でテストしてください。
MIG とスティック溶接機に関するよくある質問
スティック溶接はMIGより強いですか?
どちらのプロセスも本質的に強いわけではありません。どちらの資格のある手順でも母材の強度を超える可能性があります。スティックは汚染に対してより耐性があり、厚く汚れた鋼に対してより深い貫通力を与えますが、プレート上の不適切に設定された短絡 MIG ビードは、通常、溶融の欠如が現れる場所です。
MIG マシンでもスティック電極を使用できますか?
専用のスティック モードと正しい出力特性を備えたマルチプロセス マシンのみ。標準の MIG 専用セットには定電圧電源が備わっていますが、スティック電極には適していません。
MIGとスティックではどちらが習得しやすいですか?
MIG は、機械がフィラーを供給し、アークが点灯したままになるため、ほとんどの初心者にとって簡単です。スティックはアークの長さ、移動角度、速度を独立して制御する必要があるため、ビーズが安定するまで数週間の練習が必要です。
どのプロセスが厚い鋼に適していますか?
どちらも 10 mm 以上で機能しますが、実際のルートは異なります。 Stick は大きな電極と複数のパスを使用し、その間でスラグを除去します。スプレー転写またはフラックス入りワイヤの MIG は、停止が少なく、より速く堆積します。
MIG にはシールドガスが必要ですか?
ソリッドワイヤにはガスが必要で、通常はアルゴンと CO2 の混合ガス、または炭素鋼をより深く浸透させるにはストレート CO2 が必要です。自己シールドされたフラックス入りワイヤはボトルなしで動作し、風にも耐えられるため、実用的な屋外の貼り付け代替品となります。
どちらがランニングコストが安くなりますか?
ランニングコストは、人件費、ガソリン、充填剤の組み合わせによって異なります。ソリッド ワイヤは重量の約 95 パーセントを溶接金属に変換し、スティックの場合は約 60 ~ 70 パーセントを変換しますが、少量の作業ではガス、レギュレータのレンタル、ボトルの取り扱いによってその利点が損なわれます。
最も頻繁に溶接する接合部に一致するプロセスを選択し、残りの予算をそれらの接合部を平坦で再現性を保つ位置決め装置に費やします。回転するワークピースにセットされた控えめな MIG は、重力と戦う大型の機械よりも優れた生産性を発揮します。また、優れたポジショナーを備えたスティックセットは、重い船舶の作業でも同様の効果を発揮します。厚さ、位置、デューティ サイクルを目の前で判断してください。MIG かスティックかの議論は通常、数分で解決します。
著作権 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. 著作権はすべて留保されています Custom Automatic Welding Equipment Manufacturers
-
-
-
sales@weldnicefactory.com