ロボット溶接アーム 人間の溶接工では一貫して匹敵できない精度、速度、再現性でアーク、MIG、TIG、スポット、またはレーザー溶接作業を実行するプログラム可能な機械システムです。 2025 年の世界市場は、 ロボット溶接 装備を超えた 83億ドル であり、アナリストはそれを超えると予測しています 2031年までに146億ドル — 労働力不足、品質への要求、そして自動車、航空宇宙、造船、重機業界全体にわたる単位あたりの生産コストの削減への執拗な取り組みが原動力となっています。
あなたの施設がまだ手溶接のみに依存している場合は、この記事で正確に説明します。 ロボット溶接 arms それらがどのように機能するか、どのタイプがアプリケーションに適合するか、現実的な投資収益率はどのようなものかを、すべての主張を裏付ける具体的なデータとともに説明します。
ロボット溶接アームとは何ですか?またその仕組みは何ですか?
A ロボット溶接 arm は、溶接トーチ、ワイヤ送給装置、電源、センサースイートを備えた多軸多関節ロボットで、専用のロボットコントローラーと溶接ソフトウェアによって制御されます。このアームは、熟練した人間の溶接工の動作範囲を再現し、通常はそれを超えていますが、何千回もの繰り返しサイクルにわたってミリメートルレベルの精度を維持します。
ロボット溶接システムのコアコンポーネント
- ロボットアーム(マニピュレーター): 通常は、完全な空間的自由を提供する 6 軸多関節アームです。可搬重量の範囲は 6 kg (軽量) から 500 kg 以上 (重量構造溶接) です。リーチはモデルに応じて通常 1,400 mm ~ 3,100 mm です。
- 溶接トーチとワイヤ送給装置: MIG/MAG、TIG、プラズマ、レーザーなどの溶接プロセス用に最適化されています。水冷トーチは、60% を超える高デューティ サイクルの用途には標準です。
- ロボットコントローラー: システムの頭脳。最新のコントローラーは、リアルタイムのパス補正、溶接パラメータの調整、PLC、ビジョン システム、IoT プラットフォームとの統合を提供します。
- 溶接電源: 相乗的なインバータベースの電源は、電圧とワイヤ送給速度を動的に調整して、溶接経路全体で一貫したアーク特性を維持します。
- シームトラッキングとビジョン: レーザー シーム トラッカーと 3D ビジョン システムは、部品のばらつきと治具の公差をリアルタイムで補正し、スクラップ率を最大で削減します。 40% 複雑なアセンブリについて。
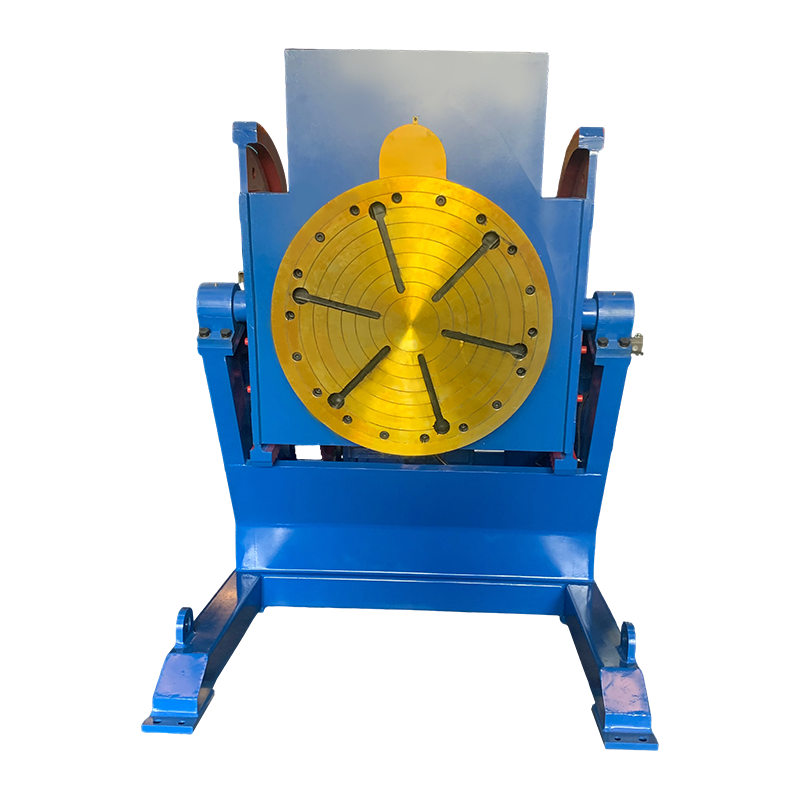
- ポジショナー/フィクスチャ: サーボ駆動のポジショナーがワークピースを回転および傾斜させて溶接接合部を最適な位置 (平坦または水平) に維持することで、溶け込みが向上し、気孔率が減少します。
溶接サイクルの仕組み
プログラムがロードされると、 ロボット溶接 arm がホーム ポジションに移動し、ポジショナが部品を所定の位置に割り出し、トーチがタッチ センシングまたはレーザー三角測量を使用して開始点の位置を特定し、溶接シーケンスが自律的に実行されます。一般的な自動車構造接合部の実行サイクル時間 組み立てごとに 18 ~ 45 秒 、同じ作業を一貫した品質で実行する手動溶接機の場合は 90 ~ 180 秒です。
どのタイプのロボット溶接アームが利用可能ですか?プロセスごとの比較
全部ではない 溶接ロボット は交換可能です。プロセスの選択は最も重要な仕様決定です。以下の表は、ロボット システムで使用される 5 つの主要な溶接プロセスを比較しています。
| 溶接工程 | ベストアプリケーション | 成膜速度 | 接合品質 | 一般的なコストプレミアムと MIG の比較 |
| ミグ/マグ | スチール、ステンレススチール、大量構造 | 3~8kg/h | 良い | ベースライン |
| ティグ(GTAW) | アルミ、チタン、薄ゲージ精度 | 0.5~2kg/h | 素晴らしい | 15~25% |
| スポット溶接 | 自動車ボディパネル、板金 | 該当なし (スポットごと) | とても良い | 10~20% |
| レーザー溶接 | バッテリーエンクロージャー、エレクトロニクス、マイクロジョイント | 変数 | 優れた | 80~200% |
| プラズマアーク | 厚肉部分、航空宇宙用合金 | 2~5kg/h | 素晴らしい | 30~50% |
キャプション: ロボット溶接アーム システムで使用される溶接プロセスの比較。アプリケーションの適合性、溶着速度、溶接品質、相対コストをカバーします。
主要な生産指標のすべてにおいてロボット溶接アームが手動溶接よりも優れている理由
ロボット溶接アーム 生産性、品質、安全性、コストの各側面において、一貫して人間の溶接工より優れたパフォーマンスを示します。ほとんどの生産環境では、僅差ではなく 2 倍から 5 倍も優れています。
生産性とアークオン時間
熟練した手動溶接工は、およそ 1 時間のアークオン時間 (実際に溶接に費やされるシフトの割合) を達成します。 20~30% 。残りの時間は、部品の位置変更、休憩、消耗品の交換、パス間のクリーニングの実行に費やされます。適切に設定された ロボットアーク溶接システム のアークオン時間を達成 60~85% 、シフト時間あたりの生産量が 2 倍以上になります。
溶接の一貫性と欠陥率
人間による溶接の欠陥率は通常、次のとおりです。 2~5% 再加工または不合格が必要な溶接。 自動溶接ロボット リアルタイムのシーム追跡と閉ループアークモニタリングを装備し、定期的に以下の欠陥率を達成します 0.3% 。自動車、圧力容器、医療機器など、溶接の失敗ごとに製品リコールが発生する可能性がある業界にとって、この違いは表面的なものではありません。それは実存的なものです。
作業者の安全
溶接は常に最も危険な産業職業の一つにランクされています。労働衛生データによると、溶接工は、マンガン中毒(マンガンヒュームへの曝露による)、アークアイ、研削による聴覚障害、筋骨格系障害のリスク上昇に直面しています。導入中 ロボット溶接 arms 人間のオペレーターがヒュームやアークに直接さらされることがなくなり、職業病の請求が削減されます。このコストは、多くの場合、保険料や労働者災害補償の和解金に反映されるまで目に見えないものです。
24時間365日稼働しても疲れません
A 溶接ロボットアーム 疲労せず、休憩を必要とせず、10,000 回のサイクルでも最初と同じ溶接品質が得られます。 3 つのシフトを連続して稼働し、1 つのシフトで ロボット溶接 cell の同等の出力を置き換えることができます 3 ~ 5 人の常勤手動溶接工 部品の複雑さと再配置の要件に応じて異なります。
ロボット溶接アームへの投資に対する ROI を計算する方法
のリターン ロボット溶接 system 計算可能であり、通常は以下の範囲内で実現されます。 18~36ヶ月 中量メーカー向け。以下のモデルは、保守的な現実世界の仮定を使用しています。
| 変数 | 手溶接 | ロボット溶接アーム |
| 溶接工コスト (年間、2 交代) | $120,000–$180,000 (溶接工 3 名) | 25,000 ~ 40,000 ドル (オペレーター/プログラマー 1 名) |
| シフトごとに生産される部品数 | ~200 ユニット | ~480 ユニット |
| リワーク/スクラップ率 | 3~5% | 0.2~0.5% |
| 消耗品費(電線、ガス) | 高い (スパッタ損失 ~15%) | 低い (スパッタ損失 ~3%) |
| システム資本コスト | 低い(手工具、備品) | 120,000 ~ 450,000 ドル (フルセル) |
| 推定回収期間 | — | 18 ~ 36 か月 |
キャプション: 主要なコストと生産性変数における手動溶接アーム システムとロボット溶接アーム システムの経済性の比較。
アプリケーションにはどのようなペイロードと軸構成が必要ですか?
誤った可搬質量クラスまたは軸数の選択は、製品購入時の最も一般的な仕様ミスです。 ロボット溶接 arm — そして、インストール後に修正するには多大な費用がかかる間違いです。
6 軸対 7 軸ロボット溶接アーム
大多数の 溶接ロボットアームs グローバルに展開されているのは、 6軸 システム。 6 軸は完全な空間位置決めと方向付けを提供します。ほぼすべての構造溶接、自動車溶接、一般製造溶接に十分です。あ 7軸 (冗長軸) 構成により、リニア トラックまたは追加のリスト軸が追加され、ロボットが障害物の周囲を溶接したり、部品の位置を変更することなく複雑なアセンブリの奥深くに到達したりすることが可能になります。 7 軸のコストプレミアムは通常、 25~40% 、そしてそれは複雑な航空宇宙または重機の用途にのみ正当化されます。
ペイロードクラス
- ペイロード6~20kg: 板金、軽量構造、自動車トリムの MIG/TIG トーチに適しています。ジョブショップ環境で最も一般的なクラス。
- 20 ~ 50 kg のペイロード: より重いトーチ、統合されたワイヤ送給装置、トーチ交換システムを処理します。中構造物やパイプの溶接に適しています。
- 50 ~ 200 kg のペイロード: スポット溶接ガン、ポジショナーに取り付けられた大型部品、またはタンデム溶接トーチを運びます。自動車用ホワイトボディ (BIW) ラインの標準。
協働溶接ロボットと従来のロボット溶接アームの違い
協働溶接ロボット (協働ロボット) は、従来の産業用ロボットに必要な完全な保護筐体なしで、人間のオペレーターと一緒に安全に作業できるように設計された別個のサブカテゴリです。それらの展開プロファイルは根本的に異なります。
| 特徴 | 従来のロボット溶接アーム | 協働溶接ロボット(コボット) |
| 速度 | 最大2,000mm/s(TCP) | 最大 500 ~ 750 mm/s (安全上の制限) |
| 要ガード | はい - 完全な安全セル | 減少(リスク評価に応じて) |
| プログラミング | ティーチペンダント/オフラインソフト | 手動ガイド付き教育ソフトウェア |
| スループット | 高 — 大量生産に最適 | 中 - 少量の混合の場合に適しています |
| 資本コスト | 120,000 ~ 450,000 ドル (フルセル) | $45,000–$120,000 (統合パッケージ) |
| 最適な用途 | 大量の繰り返し部分 | ジョブショップ、中小企業、試作溶接 |
キャプション: 従来のロボット溶接アームと協働溶接ロボット (コボット) の速度、コスト、アプリケーションの適合性に関する機能ごとの比較。
システム統合がロボット溶接の成功の隠れた決定要因である理由
の ロボット溶接 arm それ自体のみを占めます 30~40% セルの総コストと実装リスクのさらに小さな部分を削減できます。システム統合 (治具、ポジショナ、安全保護、プログラミング、生産ライン接続) によって、セルが理論上の出力に達するかどうかが決まります。
- 治具の設計: シームトラッキングを使用しない限り、部品間のばらつきが 1 ~ 2 mm を超えると溶接位置が低下します。堅固で適切に設計された治具は、一貫したサイクルタイムを達成する唯一の最大の要素です。少なくとも予算は 15~25% ロボットセルの固定にかかるコスト。
- オフライン プログラミング (OLP): OLP ソフトウェアを使用すると、仮想環境で溶接プログラムを開発およびシミュレーションできるため、物理的なティーチング時間を最大で削減できます。 70% 。頻繁に切り替えが行われる施設や複雑な形状の施設の場合、OLP は最初の 1 年以内に元が取れます。
- データ接続: モダン ロボット溶接 systems 溶接ごとの詳細なデータ ログ (電流、電圧、ワイヤ速度、アーク時間) を生成し、品質管理システムや予知保全プラットフォームに供給します。このデータを積極的に使用する施設は、次のような方法で計画外のダウンタイムを削減します。 25~35% .
- オペレータートレーニング: 認定ロボット溶接プログラマーには、基本的な能力を身につけるための 40 ~ 80 時間の正式なトレーニングと、複雑なセルを完全に最適化するための 6 ~ 12 か月の実地経験が必要です。トレーニングへの投資不足がパフォーマンス低下の最も一般的な原因である 自動溶接ロボット インスタレーション。
ロボット溶接アームから最も恩恵を受けるのはどの業界ですか?
ロボット溶接アーム 溶接量が多く、公差が厳しく、材料費に比べて人件費が高額な業界で最高の利益をもたらします。
- 自動車: の largest single adopter of 溶接ロボット 。最新の車体には 3,000 ~ 5,000 のスポット溶接と数百メートルの MIG 溶接の継ぎ目があり、大量生産工場では事実上すべてがロボットによって実行されます。
- 造船および海洋: 大型スチールパネルの長い直線溶接はガントリー取り付けに最適です ロボットアーク溶接 システム。一般に、手動溶接と比較して 3 ~ 4 倍の生産性の向上が報告されています。
- 航空宇宙: TIGとプラズマ ロボット溶接 溶接認証とトレーサビリティが法的に義務付けられているチタンおよびアルミニウムの構造部品には不可欠です。
- 重機と農業: ローダー アーム、フレーム、シャーシ コンポーネントには、厚肉部分の隅肉溶接が含まれます。 ロボット溶接 arm 手作業の溶接機では長時間の生産では維持できない一貫した溶け込みを実現します。
- エネルギー容器と圧力容器: パイプラインのスプール、圧力容器シェル、および熱交換器コンポーネントには、文書化された溶接手順認定による完全溶け込み溶接が必要です。ロボットの一貫性により認定が大幅に簡素化されます。
ロボット溶接アームに関するよくある質問
Q: ロボット溶接アームの寿命はどれくらいですか?
産業用 ロボット溶接 arms 高品質メーカーの設計寿命は 80,000~100,000時間 、およそ 20 年間の 2 交代勤務に相当します。トーチライナー、コンタクトチップ、ドライブベルト、ジョイントシールなどの重要な摩耗アイテムは定期的な交換が必要ですが、ロボットアーム自体は通常、複数世代の溶接電源やコントローラーよりも長持ちします。
Q: ロボット溶接アームは、短期間の生産や頻繁な部品交換に対応できますか?
はい、しかし経済的には長期稼働が有利です。以下のバッチサイズについて 50パーツ 、コラボレーション 溶接コボット 多くの場合、手動指導による指導は、従来の産業用セルよりも実践的です。オフライン プログラミング ソフトウェアにより、標準ロボットの切り替え時間が大幅に短縮されます。かつては 4 ~ 8 時間かかっていた切り替えが、 30~90分 適切な OLP ツールと標準化されたフィクスチャ インターフェイスを使用します。
Q: ロボット溶接アームを正当化する最小生産量はどれくらいですか?
実際的なガイドラインとして、設備の溶接数は以下のとおりです。 同一または類似の部品を毎月 500 個 完全な溶接を行う前に、協働ロボットまたは半自動溶接ステーションを評価する必要があります。 ロボット溶接 cell 。繰り返しプログラムで月あたり 1,000 部品を超える場合、現在の労働市場の状況では、専用セルの ROI は 24 か月以内にほぼ常にプラスになります。
Q: ロボット溶接アームは人間の溶接工に完全に取って代わるのでしょうか?
いいえ、少なくとも短期的にはそうではありません。 ロボット溶接 大量の繰り返しジオメトリに優れています。複雑な一回限りの製造、現場での修理作業、独自のアセンブリのマルチパス構造溶接には、依然として熟練した人間の判断が必要です。ほとんどの施設における現実的な結果は、人員の再配置です。溶接工は、反復的なトーチ操作から、ロボット プログラミング、品質検査、およびそのスキルがかけがえのない複雑な手作業に移行します。
Q: ロボット溶接アームにはどのようなメンテナンスが必要ですか?
メンテナンスは 3 つのカテゴリに分類されます。毎日のタスクには、トーチ ライナーとコンタクト チップの検査、スパッタのクリーニング、TCP (ツール中心点) の検証が含まれます。毎週のタスクには、ケーブル ドレス、グリース レベル、治具の状態のチェックが含まれます。毎年、完全なジョイントのバックラッシュチェック、モーターと減速機の検査、およびコントローラーの診断が実行されます。手入れの行き届いた ロボット溶接 arm 通常は費用がかかります 年間 8,000 ~ 20,000 ドル 部品とサービスの費用 - 初期資本コストの約 5 ~ 10%。
Q: AI と機械学習はロボットの溶接パフォーマンスをどのように向上させますか?
AI を活用したアダプティブ溶接が高度な機能で利用可能になりました ロボット溶接 systems 。機械学習アルゴリズムは、溶接池画像 (組み込みカメラ経由) をリアルタイムで分析し、ワイヤ速度、電圧、移動速度を調整して、材料特性がバッチ間で異なる場合でも最適なビード形状を維持します。早期導入者レポート 気孔率とアンダーカット欠陥が 15 ~ 30% 減少 固定パラメータのロボット溶接と比較して、認定された溶接アプリケーションにとっては有意義な改善です。
最終評価: 今がロボット溶接アームに投資する適切な時期なのか?
の convergence of three forces makes this moment particularly compelling for ロボット溶接 arm 投資: 認定手動溶接機の世界的な不足 (不足額は 2027 年までに米国だけで溶接工が 40 万人になる )、ロボットのハードウェアコストの低下(約減少) 2010 年以降実質 40% )、顧客の品質への期待が高まっており、手動プロセスではそれに応えることがますます困難になっています。
現在、溶接を自動化する施設は単にコストを削減しているだけではなく、それを持たない競合他社が提供できる生産能力を構築しています。 自動溶接ロボット 需要が急増した場合、迅速に複製するのは非常に困難になります。完全に統合された製品のリードタイム ロボット溶接 cell — 注文から生産準備完了まで — 通常、 12~24週間 。そのプロセスを今日開始するということは、次の需要サイクルがピークになる前に稼働できることを意味します。
の question is no longer whether ロボット溶接 arms 製造に適しています。問題は、競争上の優位性を最大化するために、どのタイプを、どの規模で、どのような順序で実装するかです。この記事で紹介されているデータは、自信を持って意思決定を行うための明確な枠組みを提供します。