ステンレス鋼と炭素鋼の溶接は一般的ですが、技術的に要求の高い接合作業です。信頼性の高い方法は簡単です。ER309L などの過合金オーステナイト系フィラーを選択し、低入熱手順を使用し、炭素鋼側からの鉄汚染を防止します。実際には、これら 3 つの決定により、ほとんどの亀裂、過度の硬さ、および早期の腐食故障が排除されます。
困難であると認識されているにもかかわらず、ステンレスと炭素鋼の間の異種金属接合は、化学工場、食品ライン、水処理システム、鉄骨構造物などに現れます。重要なのは、2 つの類似した材料を溶接するものと考えないことです。これは、合金化と希釈を管理する制御されたプロセスです。
ステンレスと炭素鋼の溶接が異なる理由
根本的な問題は、炭素鋼とステンレス鋼では化学的性質、熱膨張、機械的応答が異なることです。加熱中に炭素が炭素鋼から溶接部に移動し、溶融線に硬くて脆いマルテンサイト バンドが形成され、炭素鋼側に軟化した脱炭層が形成されることがあります。また、オーステナイト系ステンレス鋼は炭素鋼よりも約 50% 多く膨張するため、冷却後に接合部にかなりの残留応力が発生します。同時に、炭素鋼母材からの希釈により、溶接溶着物中のクロムとニッケルの含有量が減少します。溶加材が過剰合金化されていない場合、完成した溶接部の耐食性が低下したり、靭性が低下したりする可能性があります。
- 炭素の移動により、局所的な硬さと脆化が生じます。
- 熱膨張の不一致により、残留応力が増加し、歪みの危険性が高まります。
- 溶接の希釈により、堆積された金属の化学的性質が変化します。
- ステンレス側の鉄汚染は、後で錆の形成を引き起こす可能性があります。
適切な溶加材の選択
簡単に言うと、ほとんどのステンレスと炭素鋼の接合には 309L または 309Mo を使用することです。この合金は、炭素鋼からの希釈に耐えるのに十分な量のクロムとニッケルを提供し、良好な耐食性を備えたオーステナイト溶接構造を残します。 308L は 304 ステンレスをそれ自体に接合するように設計されており、余分な合金の埋蔵量がないため、異種接合には推奨されません。
| フィラー | 最適な用途 | 主な特徴 | 重要な考慮事項 |
|---|---|---|---|
| 308L | 304 ステンレスを接合する | 高い耐食性と美しい仕上げ | 高希釈には Cr/Ni が不十分です。マルテンサイトを形成する可能性がある |
| 309L/309Mo | ステンレスと炭素鋼の溶接 | 優れた希釈耐性。硬化可能な構造に耐える | ほとんどのサービス環境の第一選択 |
| 316L | 316 ステンレス以上のピッチング用途の接合 | モリブデンにより耐孔食性が向上 | 炭素鋼の希釈にはまだ適していません。代わりに 309Mo を使用してください |
| 312 | 強力な異種組み合わせや溶接が難しい組み合わせ | フェライト含有量が高く、割れにくい | 強度は高いが延性は低い。低入熱を必要とする |
| ERNiCr-3 | 高温使用と熱サイクル | ニッケルベース、低熱膨張ミスマッチ | コストが高くなります。優れた耐疲労亀裂性 |
高温または頻繁なサイクルでの使用には、309L よりも ERNiCr-3 などのニッケルベースの溶加材が適しています。ニッケルを多く含む溶接金属は炭素の移行に対する耐性が高く、膨張係数が炭素鋼に近いため、熱疲労が軽減されます。ただし、一般的なアプリケーションの場合は、309L が実績のあるコスト効率の高いオプションです。
異種接合に最適な溶接プロセス
GTAW は重要なステンレス鋼から炭素鋼への加工に最適なプロセスですが、GMAW、FCAW、SAW はすべて、適切なパラメータで許容可能な溶接を生成できます。制御要因は、入熱、シールドガス、移動速度です。
- GTAW (TIG): 正確な熱制御と低堆積を実現するため、薄肉パイプとルートパスに最適です。 ER309L のフィラーロッドとアルゴンまたはアルゴンヘリウムシールドを使用してください。
- GMAW (MIG): 中厚物の生産に最適です。パルススプレーまたは短絡伝達を使用して、熱入力を制限します。 2 ~ 5% CO2 を含むアルゴンのシールド ガスが一般的です。 100% CO2 を避けます。
- FCAW: 厚板や現場での修理に適しています。平坦溶接および水平溶接には、E309LT1-1 ワイヤとアルゴン/CO2 混合シールドを使用します。スラグはパス間で除去する必要があります。
- SAW: 大型タンクや圧力容器の長い縦方向の継ぎ目に効率的です。 309L ワイヤと中性またはクロムバランスのフラックスを使用します。慎重な熱管理が不可欠です。
接合部の準備と清潔さ
きれいで正しく準備されたジョイントは戦いの半分です。汚れ、グリース、スケール、炭素鋼の研削粉は、ステンレス面に気孔や錆汚れを引き起こす可能性があります。専用のステンレス製ブラシや工具を使用し、炭素鋼に触れたブラシは絶対に使用しないでください。
- 溶接の直前に、接合面を研磨または機械加工して光沢のある金属にします。
- アセトンまたは溶接準備用の溶剤で両面を脱脂します。
- プレートの突合せジョイントの場合は、夾角が 60 ~ 70 度、ルート面が 1 ~ 2 mm のシングル V 溝を使用します。
- ルートパスを溶接するときは、酸化を防ぐためにバッキングバーを使用するか、裏面をアルゴンでパージしてください。
- 取り付け中は炭素鋼側とステンレス側を分離しておいてください。可能であれば別のクランプを使用してください。
予熱、パス間温度、入熱の制御
熱管理は、フィラー選択後の最も重要な変数です。ほとんどの接合部では予熱は必要ありませんが、断面が厚い場合や接合部が強く拘束されている場合は、最大 100°C の予熱が許容されます。予熱を高くすると炭素の移動が促進され、より厚いマルテンサイト バンドが生成されます。パス間の温度は 150°C 未満に保つ必要があり、溶接は幅広の織りではなくストリンガー ビードを使用して構築する必要があります。
| プロセス | 現在 | 電圧 | 移動速度 | 入熱量(約) |
|---|---|---|---|---|
| GTAW | 100~150A | 12~15V | 100~150mm/分 | 0.6~1.5kJ/mm |
| GMAW(パルス) | 180~220A | 22~26V | 300~400mm/分 | 1.0~1.8kJ/mm |
| FCAW | 220~280A | 26~30V | 350~450mm/分 | 1.2~2.0kJ/mm |
有用なルールは、融合の不足を引き起こさずに、入熱を可能な限り低く保つことです。短いパスを使用し、パス間の温度が上昇した場合は、パス間でジョイントを冷却させます。
信頼性の高い溶接のための位置決めと自動化
ワークピースを最も好ましい方向に配置し、機械的な移動速度制御を使用することで、異種金属溶接の欠陥が大幅に減少します。単純な手動溶接でも機能しますが、ジョイントを回転させて平らな位置にする方がはるかに確実です。
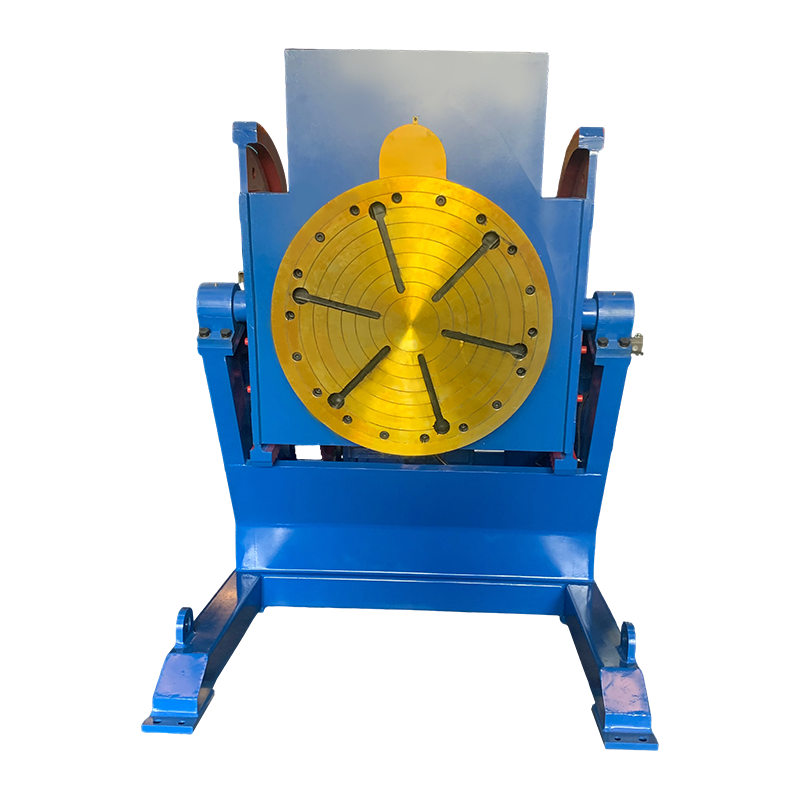
小口径のアセンブリや継手の場合、溶接ポジショナーを使用すると、溶接機がトーチを安定させたまま溶接ポジショナーを使用して接合部を都合の良い角度で回転させ、ワークを回転させることができます。
 小型アセンブリ用の 1 トン従来型溶接ポジショナー この従来の溶接ポジショナーは定格容量 1 トンで、小口径アセンブリを都合の良い角度に回転させるため、溶接工はトーチを安定させて一貫したジョイントの位置決めを実現できます。 製品を見る→
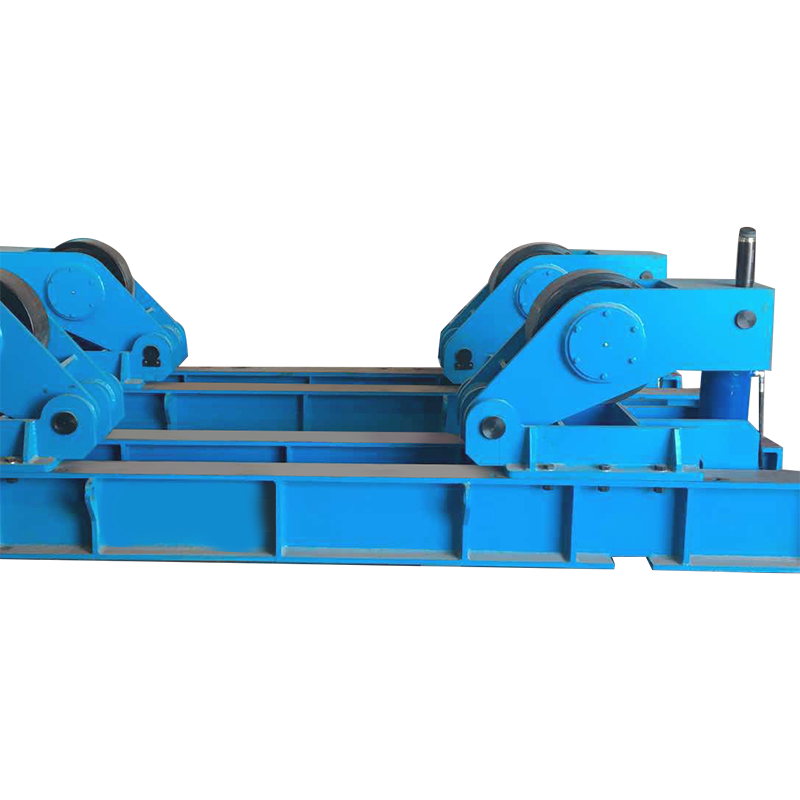
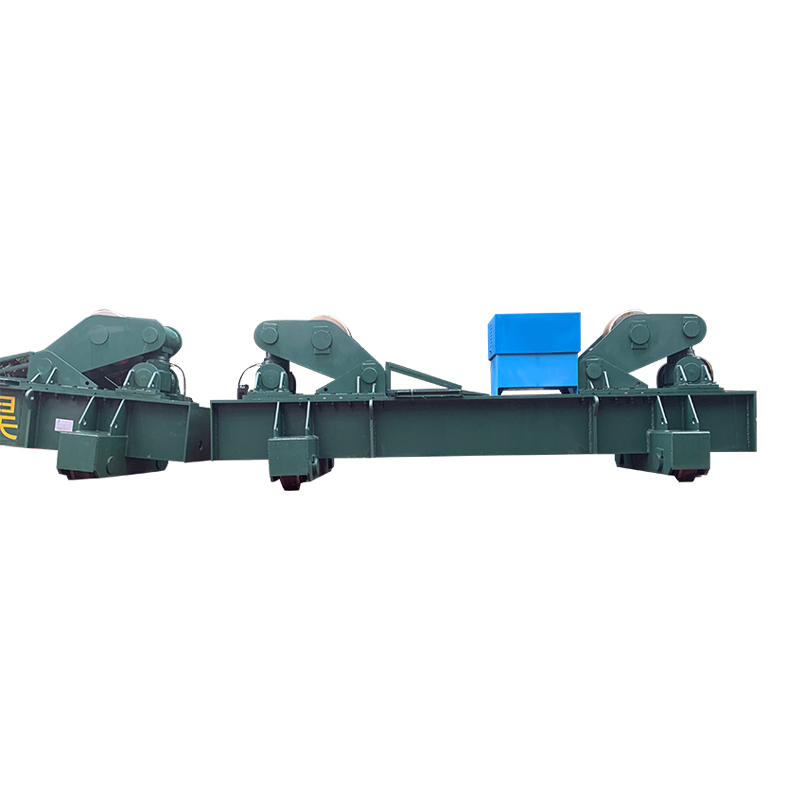
タンクシェル、パイプスプール、円筒部分の場合、溶接回転子が制御された速度で継ぎ目を回転させ、溶接池が一貫した平坦な位置に保たれます。このアプローチは、ステンレスと炭素鋼を組み合わせたワークが重すぎて手で操作できない場合に特に役立ちます。について詳しく読むことができます 回転溶接継手が金属タンクやパイプの製造における手戻りをどのように削減するか .
 電気軌道移動および昇降機能を備えた 10 トン溶接回転子 電気軌道運動と電気リフティングを備えた 10 トンの溶接回転子は、制御された速度で重い円筒形の継ぎ目を回転させ、一貫した結果を得るために溶接池を平らに保つように設計されています。 製品を見る→
GMAW または SAW を必要とする溶接シームが長い場合は、コラムアンドブーム マニピュレータが溶接ヘッドを接合部に沿って均一な速度で移動させ、トーチの角度を固定します。これにより、希釈の急増やコールドラップの原因となる人為的な変動が解消されます。
 電気軌道運動を備えたカスタマイズされた 4030 コラムとブーム 電気軌道運動を備えたカスタマイズされたコラムとブームのマニピュレータは、一定の速度と固定角度で長いシームに沿って溶接ヘッドを移動させ、GMAW または SAW の人によるばらつきを軽減します。 製品を見る→
これらの設定によって適切な手順が不要になるわけではありませんが、309L が依存するパス間温度の低下、入熱量の低減戦略を維持することがはるかに容易になります。
溶接後の検査と表面処理
溶接後、接合部、特に炭素鋼側の融着線を注意深く検査してください。そのゾーンで 350 HV を超える硬度測定値は、入熱が高すぎるか、充填剤が間違っていたことを示していることがよくあります。浸透探傷試験による表面検査は亀裂や気孔を明らかにすることができますが、コンポーネントが重要な場合には超音波検査または放射線検査が使用されます。
ステンレス面が腐食性媒体に面する場合は、酸洗いまたはワイヤーブラシで溶接の変色と酸化層を除去し、表面を不動態化します。炭素鋼の粒子がステンレス側に残らないようにしてください。炭素鋼の粒子が錆びて集中的な腐食セルが発生する可能性があります。アプリケーション コードで応力緩和が必要な場合は、炭素の拡散を制限するために、温度を低く短時間 (理想的には 350 ~ 400 °C 程度) に保ちます。
よくある不連続性とそれを回避する方法
この材料の組み合わせにおけるほとんどの欠陥は、309L またはニッケル合金を使用し、熱を制御し、接合部を清潔に保つことで回避できます。以下の表に、一般的な問題と解決策を示します。
| 欠陥 | 考えられる原因 | 是正措置 |
|---|---|---|
| 気孔率 | 湿ったフラックス、油っぽい表面、シールドの欠如 | 脱脂、消耗品の乾燥、ガス流量とノズル距離の確認 |
| 熱間割れ | 卑金属中の硫黄またはリンが多い。高い入熱量 | ジョイントエッジをきれいにしてください。 309L または 312 フィラーを使用します。より低い熱入力 |
| マルテンサイト形成 | 高希釈、高いパス間温度 | 過合金フィラーを使用します。パス間温度を 150°C 未満に保ちます。織りを減らす |
| アンダーカット | 過大な電流または移動速度 | 溶接電流を減らします。少し速度を落とすか、銃の角度を調整してください |
| ステンレス面の錆び | ブラシや研削による鉄汚れ | 専用のステンレス製ツールを使用してください。溶接後の洗浄と不動態化 |
よくある質問
308L を使用してステンレス鋼を炭素鋼に溶接できますか?
できますが、それは良い考えではありません。炭素鋼は 308L 溶接池を希釈し、クロムとニッケルの含有量を低下させてマルテンサイトを形成し、耐食性を低下させます。 309L は、この異種の組み合わせに推奨される最小フィラーです。
ステンレスを炭素鋼に溶接する前に予熱が必要ですか?
通常はいいえ。厚い部分や強く拘束された接合部の場合は、最大 100°C の予熱が許容されます。温度が高くなると炭素の移動が加速され、溶融線に脆い層が形成されます。
溶接部分が錆びてしまいますか?
炭素鋼側は保護されていないと錆びます。表面が洗浄および不動態化され、鉄による汚染が防止されていれば、ステンレス側は耐食性を維持する必要があります。外装サービス用に炭素鋼側をコーティングまたはペイントします。
100% CO2 シールドガスで MIG 溶接を使用できますか?
お勧めしません。純粋な CO2 は溶接部に炭素を加え、クロムを酸化させ、ステンレス側の耐食性を低下させます。 2 ~ 5% の二酸化炭素と混合したアルゴン、または 1 ~ 2% の酸素と混合したアルゴンを使用します。