短い答え: プラズマ アークは、固体金属ではなくイオン化ガスの柱を通って伝わる放電です。小さなノズルオリフィスによって絞り込まれると、その柱はおよそ 15,000 ~ 30,000 °C のジェットとなり、あらゆるエンジニアリング金属を溶かすのに十分な高温になります。そして、その単一の特性が、1 つの物理的効果によって 40 mm のプレートをせん断し、6 mm のステンレスチューブ内にきれいなルートパスを敷設できる理由です。
製造装置を指定、購入、または実行する場合、役に立つ質問は、プラズマ アークとは何かということはほとんどなく、ほとんどの場合、どのアークが、どのような電流で、どのガスを使用し、どの機械で必要かということになります。以下に、アークの定義、アークの形成方法、作業現場で実際に現れるバリエーション、切断と溶接の作業が分岐する場所、および注文書に署名する前にサプライヤーと議論する価値のある仕様について説明します。
プラズマアークとは実際には何ですか
プラズマ アークは、自由電子、陽イオン、中性粒子に分裂するまで加熱されたガスの導電経路が発生する持続的な放電です。アークが発生すると、電極とワークピースの間に機械的接触は必要ありません。
TIG やスティック アークとは異なる 2 つの設計上の特徴があります。アークは機械的に狭められます。銅製のノズルが狭いオリフィスを通して放電を強制し、電流密度と中心温度を自由燃焼アークよりもはるかに高くします。また、電極はワークピースから離れたトーチ本体の内側に設置されるため、アーク雰囲気ではなくシールドガスが溶接池や切断面を保護します。
見積もりを比較するときに役立つ数値は次のとおりです。
- 中心温度: およそ 15,000 ~ 30,000 °C。
- アーク柱の直径: 約 1 ~ 5 mm、オリフィス サイズ、ガス流量、電流によって設定されます。
- 切断範囲: 30 ~ 400 A は薄板から約 50 mm の炭素鋼をカバーします。高解像度システムはステンレスのさらに奥深くまで到達します。
- 溶接範囲:箔約0.1mmから上はマイクロプラズマ。キーホール溶接は 1 パスで約 10 ~ 12 mm まで溶接できます。
アークがどのように形成されるか、段階的に説明
形成は固定された順序に従い、どのステップでも障害が発生すると、開始の失敗、または安定した状態を維持できないアークとして現れます。
- ガスが経路を確立します。圧縮空気、窒素、アルゴン、またはアルゴンと水素の混合物が、制御された速度と旋回でトーチ内を流れます。
- イオン化が始まります。高周波スパーク、または電極とノズルの短時間の接触により、最初の電子が解放されます。
- 現在が引き継ぎます。 DC 電源が放電を維持し、高周波回路がオフになります。
- くびれと視準。ノズルとガスの渦は、アークを圧縮してエネルギー スポットが集中します。
- ワークに転写します。切断およびプラズマアーク溶接では、アークルートがプレートに付着し、戻り経路が作業リードを通過します。その瞬間まではパイロット アークにすぎません。
あなたが遭遇するプラズマアークの亜種
本番環境での障害のほとんどは、これらのモードの混乱に遡ります。これらは交換可能ではなく、二重アークはまったくプロセスではなく、リアルタイムで発生する損傷です。
| アークタイプ | 現在のパス | 一般的な産業用途 |
|---|---|---|
| 転写アーク | 電極からワークまで | プラズマ切断、プラズマアーク溶接、ガウジング |
| 非転写アーク | 電極からノズルまで | プラズマ溶射、トーチ加熱、ガス処理 |
| パイロットアーク | 電極からノズルまで at low current | 始動補助。塗装された、錆びた、またはコーティングされたプレートを切断する |
| ダブルアーク | ノズルからワークまでの寄生アーク | ノズルを侵食し、切断面を弱める欠陥 |
| 滑空弧 | 速いガスの流れの中で発散する電極に沿って伸びるアーク | 表面活性化、ガスコンディショニング、実験室作業 |
切断と溶接: 同じアーク、異なる役割
1 つの電源ファミリーで両方の機能を利用できますが、動作ウィンドウはまったく異なります。切断によりエネルギー密度とガス流が最大化されるため、ジェットが溶融金属を切り口から吹き飛ばします。溶接では、乱流が少なく、穴を開けずに溶ける、厳密に制御された柱が必要です。 2 つのデューティ サイクルを混合するのが、消耗品を最も早く使い切る方法です。
| パラメータ | プラズマ切断 | プラズマアーク溶接 |
|---|---|---|
| アークモード | 転写、高電流密度 | 移動、狭窄、低乱流 |
| 標準電流 | 30~400A | 0.1 ~ 200 A、マイクロプラズマからキーホール PAW まで |
| ガス | 空気、窒素、酸素、アルゴン水素 | アルゴン、アルゴン水素、ヘリウム混合物 |
| 材質 | あらゆる導電性金属 | ステンレス、チタン、ニッケル合金、炭素鋼 |
| 厚さ | 0.5mm~50mm以上 | 0.1mmのホイルから約12mmの鍵穴まで |
| 重要な品質問題 | ドロス、ベベル角度、カーフ幅 | 気孔率、キーホール崩壊、ビードプロファイル |
プラズマアークが活きる場所
円形の接合部を切断または溶接する必要がある場所ならどこでも、機械化プラズマ アークは再現性の点で優れています。たとえば、貯蔵タンクや圧力容器、プロセス パイプのスプール、風力塔のセクション、H 形鋼や構造用鋼、計器や航空宇宙の作業用の薄板などです。
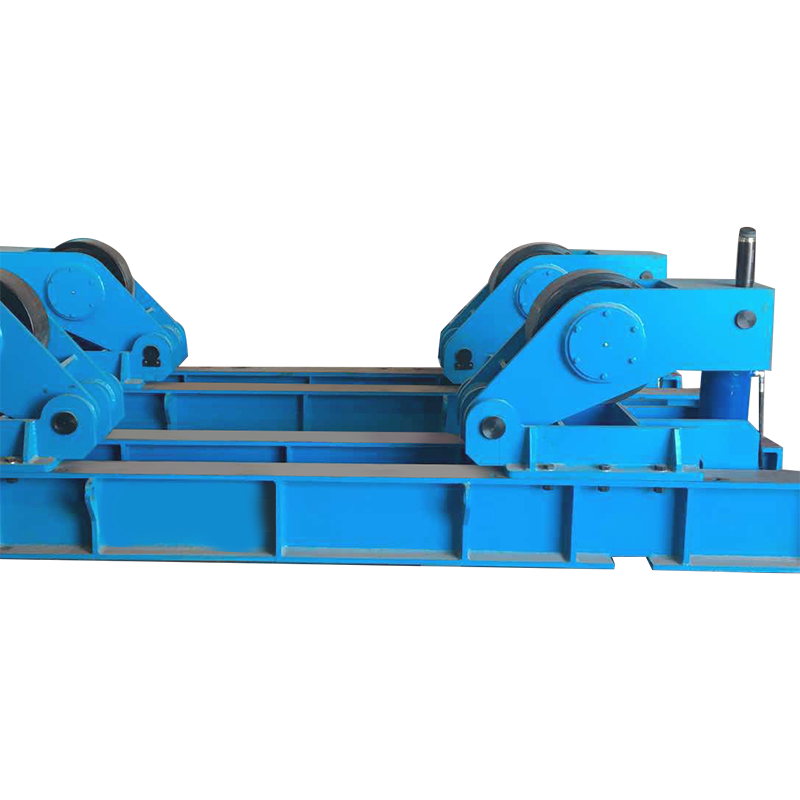
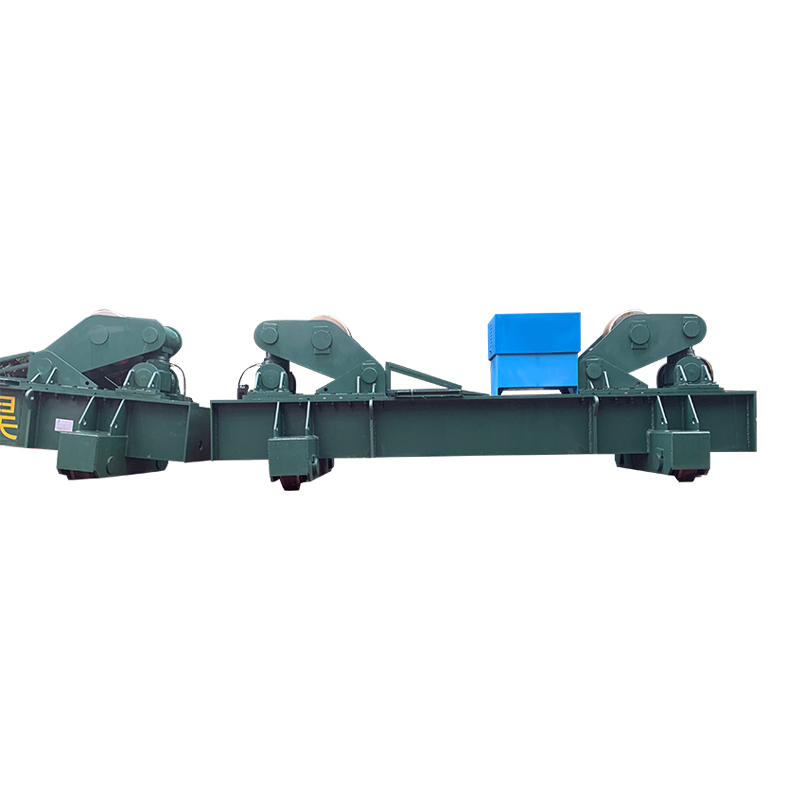
タンクとシェルの作業は典型的なケースです。プラズマまたはサブマージド アーク ヘッドが継ぎ目に沿って走り、その下でシェルが回転するため、アーク ルートはすべてのパスで同じ場所に着地します。これにより、回転自体に負担がかかります。ローラーの振れ、ドライブの滑らかさ、速度の保持はすべてビードの外観に直接現れます。油圧リフティングを備えたフィットアップ回転子は、ほとんどの中型船舶の直径をカバーします。その選択の背後にある製造現場の推論は、このノートで説明されています。 溶接回転子によるタンクとパイプの製造変更 .
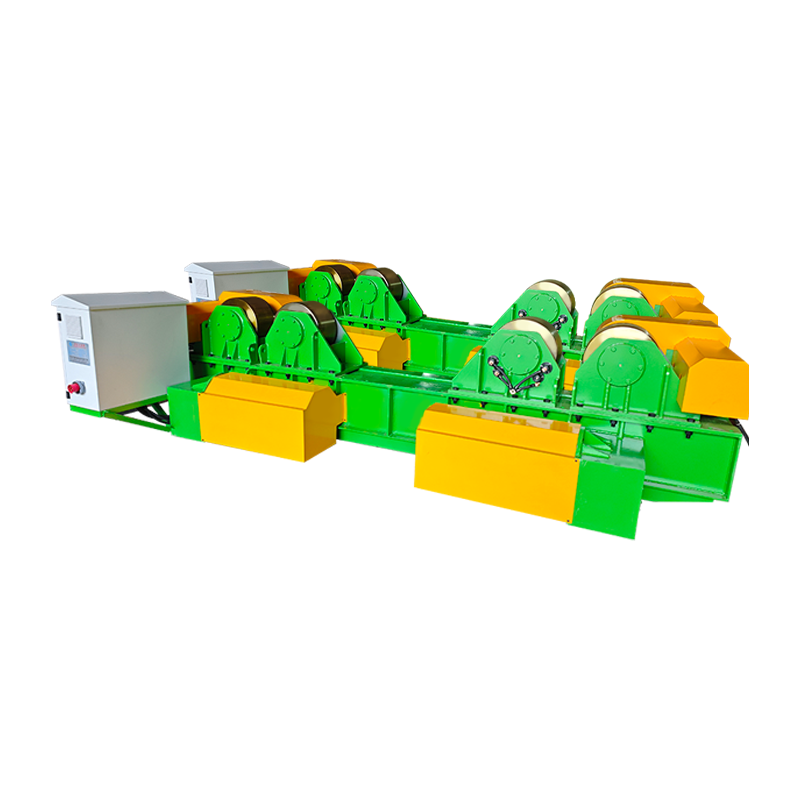 油圧リフティングと手動軌道運動を備えた 40T フィットアップ溶接回転子 油圧による高さ調整、手動レール移動、タンクと容器の継ぎ目の可変速回転を使用して、40 トンの円筒形ワークの取り付けと溶接を処理します。 製品を見る→
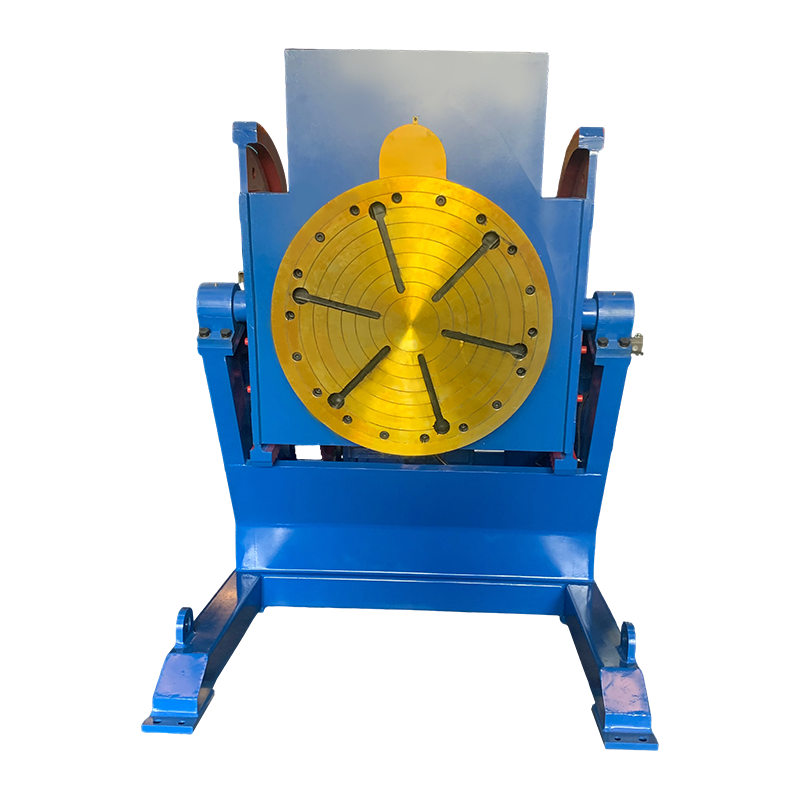
すべてのワークピースが円筒形であるわけではありません。ポンプ ハウジング、フレーム、バルブ本体の場合、溶接ポジショナーが接合部を収縮した円弧が好む平らまたは水平の位置に変え、サーボ制御の傾斜と回転により角度を数分の 1 度以内に保ちます。これは、鍵穴の幅がわずか数ミリメートルの場合に重要です。
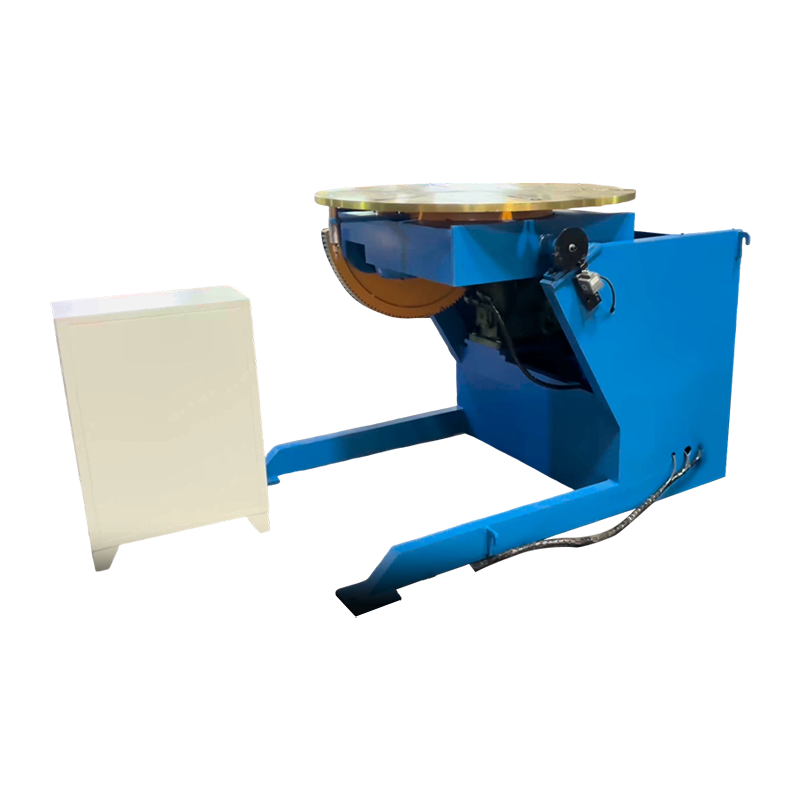 1T サーボ制御溶接ポジショナー 非円筒部品用の 1 トンのサーボ ポジショナー。0 ~ 105°の傾斜と連続 360° 回転を提供し、自動溶接でトーチの位置合わせを保持します。 製品を見る→
長い直線の縫い目は通常、ベッドまたは一連のローラーの上のコラムとブームに乗せられたトーチを使用して実行されます。電気的な軌道運動により、ヘッドは負荷のためにスムーズにスイングし、プログラムされた同じ角度に戻ることができるため、部品間のセットアップ時間が短縮されます。
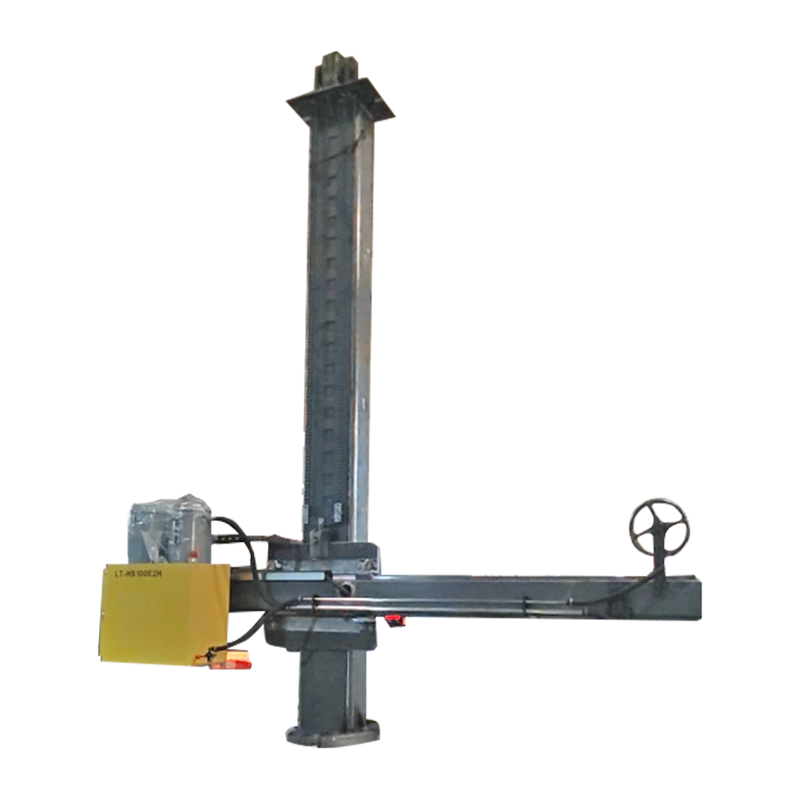 4030 電気軌道運動を備えたカスタマイズされたコラムとブーム 自動溶接用にカスタマイズされたコラムとブーム。電動軌道運動により長い直線の継ぎ目を位置決めし、部品間のセットアップを高速化します。 製品を見る→
風力タワーの製造では、3 つすべてが組み合わされます。シェルは回転子に取り付けられ、縦方向の継ぎ目はブームの下で実行され、アーク プロセス (プラズマ、サブマージド アーク、またはハイブリッド) は貫通力と移動速度に合わせて選択されます。プロセスのトレードオフについては、この記事で説明されています。 風力発電用溶接技術 .
購入前に確認すべきこと
プラズマ アークの品質は、デモ部分ではなく仕様書で決まります。 6 つの項目が最も重要です。
- 実際の電流でのデューティサイクル。 60 パーセントのデューティで定格される 200 A のマシンは、100 パーセントの定格で定格されるマシンとは異なります。
- 切断距離 1 メートルあたりのトーチの冷却と消耗品のコスト。水冷式トーチはコストが高く、約 100 A を超えると寿命がかなり長くなります。
- ガスの供給と純度。汚染と圧力低下は、アークが不安定になる最も一般的な原因の 2 つです。
- 動きの正確さ。機械溶接の場合は、±0.1 mm 以上のサーボ位置決めと、負荷がかかった状態での再現可能な速度を求めてください。
- 余裕のある耐荷重。平均的なものではなく、最も重いワークピースと工具に合わせて回転子とポジショナーのサイズを決定します。
- 認証と文書。 CE マーキング、テスト記録、工場訪問からは、パンフレット以上のことがわかります。
一般的なプラズマアーク障害の診断
ほとんどの障害には原因の短いリストがあり、通常は最も安価な修正が正しいものになります。
- カットの下側のドロス: 移動速度が遅すぎる、電流が低すぎる、またはスタンドオフが過剰です。
- 二重アーク発生: ノズルの摩耗または不適切、スタンドオフの不足、またはガスライン内の湿気。
- 消耗品の寿命が短い: 冷却剤の流れが悪い、ガスが汚染されている、または高さが低すぎる穴あけ。
- 溶接時のアークのふらつきやキーホールの崩壊:不適切なガスの流れ、ワークピース内の磁気の蓄積、または準備されていない接合ギャップ。
- PAW 溶接部の多孔性: シールド被覆率の喪失、水素の吸収、またはアーク長が長すぎます。
よくある質問
プラズマ アークは TIG アークよりも熱いですか?
はい、通常は 2 倍以上です。自由燃焼 TIG アークは約 10,000 ~ 11,000 °C に留まりますが、収縮プラズマ アークは 15,000 °C 以上に達します。利点は熱だけではなく、集中することです。エネルギーが狭い柱に到達します。
プラズマ アークはどんな材料でも切断できますか?
いいえ。転写アーク切断には、電流がワークリード線を通って戻る必要があるため、導電性のワークピースが必要です。ガラス、セラミック、およびほとんどのプラスチックはこの方法では切断できません。
なぜトーチにはパイロット アークが必要なのでしょうか?
パイロット アークは低電流でガス経路をイオン化するため、トーチがプレートに到達した瞬間にメイン アークが移動します。また、トーチを始動できなくなるような塗装面、錆びた面、またはコーティングされた面でもトーチを始動させることができます。
プラズマ アーク溶接は TIG の単なるバリエーションですか?
いいえ、TIG ではアークが自由に広がるのに対し、PAW ではアークがノズルを通過します。その結果、カラムの密度が高まり、シングルパス貫通用のキーホール モードが実現し、アーク長に対する感度が大幅に低くなります。
プラズマ切断は水中でも機能しますか?
はい。水中切断は騒音、煙霧、紫外線放射を軽減するため、造船所やステンレス板や塗装板の切断工場で一般的です。
結論
プラズマ アークはイオン化されたガスによる収縮された放電であり、その 2 つの産業上の仕事は切断と溶接です。切断には最大のエネルギー密度とガス流が必要です。溶接には、安定した正確に位置決めされたコラムが必要です。この 2 つの間には、手順で定められた位置に正確にアーク ルートを保持する回転装置、ポジショナ、コラム ブームといった機構が配置されています。円弧パラメータを正しく取得し、モーションを再現可能にすると、プロセスが部分ごとに予測可能になります。