購入者が溶接機器を評価するとき、最初の質問がデューティ サイクルやアンペア数についてになることはほとんどありません。 It is about which process fits the workpiece.先に結論を述べておきます。MIG は、より厚い鋼材セクションをより速く、より簡単に、より低コストで処理するプロセスです。 TIG は、薄い加工や美観が重要な加工に適した、正確で高品質なプロセスです。構造的な理由は単純です。 MIG は消耗品のワイヤ電極をガンに連続的に供給するため、ワイヤは電極とフィラーの両方になります。 TIGは消耗品のないタングステン電極を使用し、オペレータが手動でフィラーロッドを供給します。
MIG 溶接と TIG 溶接の違いは電極だけではありません。それは、堆積速度、熱制御、オペレーターのスキル、メートルあたりのコスト、および予想される欠陥を左右します。 MIG is a production process; TIGはクラフトプロセスです。この違いを理解しているショップは、間違った機械を購入したり、間違った手順を引用したり、正しい方法で溶接された部品を拒否したりすることを避けます。
MIG溶接とは何ですか?
MIG 溶接、正式にはガスメタル アーク溶接 (GMAW) は、スプールされたワイヤ電極があらかじめ設定された速度で溶接ガンを通して駆動される半自動プロセスです。ワイヤは電極と溶加材の両方の役割を果たします。アークによってワイヤが接合部に溶け、ノズルからのシールドガスが溶融池を空気中の酸素や窒素から保護します。
MIG溶接のしくみ
- ワイヤ送給装置が電極をガンライナーとコンタクトチップに押し込みます。
- アークはワイヤとワークピースの間に形成され、両方を溶かします。
- シールドガス (通常、鉄鋼の場合はアルゴン/CO2) が溶接プールをカバーします。
- The operator guides the gun; the machine controls wire speed and arc length.
Advantages of ミグ溶接
- 成膜速度が高いため、厚肉の作業も素早く完了します。
- 初心者に優しい操作: 片手でガンをガイドし、機械が送りとアーク長を操作します。
- TIGよりも軽いミルスケールと錆に耐えます。
- 炭素鋼製造の運用コストの削減。
- 連続ワイヤ送給により、長時間中断のない溶接が可能になります。
Disadvantages of MIG Welding
- スパッタが発生します。化粧接合部は通常、研磨またはブラッシングが必要です。
- 入熱の微調整が難しいため、1.5 mm 未満のシートは簡単に焼き切れてしまう可能性があります。
- パルス電源または相乗電源がなければ、定位置溶接はより困難になります。
- ガスの適用範囲やワイヤの設定が間違っていると、すぐに気孔が発生します。
TIG溶接とは何ですか?
TIG 溶接、正式にはガス タングステン アーク溶接 (GTAW) は、アークを維持するために非消耗品のタングステン電極を使用します。 The tungsten does not melt into the joint.代わりに、溶接工はフット ペダルで熱を制御しながら、別のフィラー ロッドを溶融池に送り込みます。
TIG溶接の仕組み
- The tungsten electrode establishes the arc;それは消費されません。
- シールドガス、通常は純粋なアルゴンが溶接池の上を流れます。
- オペレーターは手動でフィラーロッドをプールの前縁に送り込みます。
- フットペダル制御により、溶接部の熱を継続的に調整します。
TIG溶接のメリット
- 最高の溶接品質: スパッタのないきれいで高密度のビードで、X 線基準を頻繁に満たしています。
- 0.5mm以上の精密な熱とフィラーコントロールスーツ素材。
- アルミニウム、ステンレス、チタン、銅など、ほぼすべての金属を溶接します。
- フラックスやスラグがないため、完成した溶接は滑らかで掃除が簡単です。
- エッジやコーナーの接合部にフィラーを使用せずに自己溶接が可能です。
Disadvantages of TIG溶接
- 堆積速度が遅いと、重い部分の溶接が現実的ではなくなります。
- 学習曲線は急峻で、両手とフットペダルの協調的な操作が必要です。
- タングステン、ガスレンズ、カップ、高純度アルゴンなどの消耗品のコストが高くなります。
- スピードとメートルあたりのコストが重要な厚い炭素鋼には経済的ではありません。
MIG 溶接と TIG 溶接: 並べて比較
同じ作業現場の基準で評価すると、違いが明らかになります。
| 因子 | MIG Welding | TIG Welding |
|---|---|---|
| 電極 | Consumable wire electrode | Non-consumable tungsten electrode |
| フィラーメタル | ワイヤー自体は自動で供給されます | Separate rod, manually fed |
| シールドガス | Argon/CO2 mix or CO2 for steel | Pure argon, sometimes argon-helium |
| 熱制御 | 機械設定、限定的な調整 | フットペダルの連続調整 |
| 一般的な厚さ | 1.5mm~25mm以上 | 0.5mm~6mmが理想 |
| 移動速度 | 高 | 低から中程度 |
| スキルレベル | 基本的な短いトレーニング | 先進的で安定した手 |
| 溶接外観 | スパッタ、研磨が必要な場合あり | きれい、滑らか、飛び散りなし |
| 相対コスト | Lower equipment and consumables | 高er gas, torch, and labor cost |
| こんな方に最適 | 形鋼、フレーム、生産工程 | ステンレス、アルミ、薄板、継ぎ目が見える |
MIG溶接とTIG溶接のどちらを選択するか
ジョイントが厚く、パーツが繰り返し、速度がコストを左右する場合は、MIG を選択してください。サイクルタイムよりも外観、冶金、または薄い材料が重要な場合は、TIG を選択してください。
選択基準
- 材料の厚さ: 3 mm 以上、MIG の堆積速度が効果的です。 3 mm 未満の場合、TIG は母材の金属を保持します。
- 溶接の可視性: 目に見える研磨された接合部は TIG に有利です。塗装または隠された構造溶接は MIG に有利です。
- 生産量: 大量生産は MIG に有利です。少量生産で価値の高い部品は TIG を正当化します。
- アルミニウムとステンレス: TIG は薄い部分の酸化物と熱を制御します。パルス MIG は厚いアルミニウムに適しています。
- オペレーターのスキル: MIG は一般的な溶接工に適しています。 TIG には訓練を受けたオペレーターが必要です。
迅速な決定フィルター
- 素材は3mmより薄いですか? TIGを使用します。
- 溶接は目に見えますが、外観は重要ですか? TIGを使用します。
- 部品が大きい、厚い、または量が多いですか? MIGを使用します。
- X 線やコードの品質が必要ですか? TIG は認定された手順で使用してください。
- 鋳造アルミニウムを修理していますか? TIGを使用します。
一貫した溶接のためのワークの位置決めと自動化
どちらのプロセスを選択しても、難しい位置から接合部を取り除くと、溶接の品質が大幅に向上します。溶接ポジショナーは部品を回転および傾斜させて、オペレーターが MIG または TIG ビードを最も生産性が高く、欠陥が最も発生しにくい平らな位置で実行できるようにします。これは、手送りフィラーが安定した作業角度を必要とする TIG にとって特に重要です。
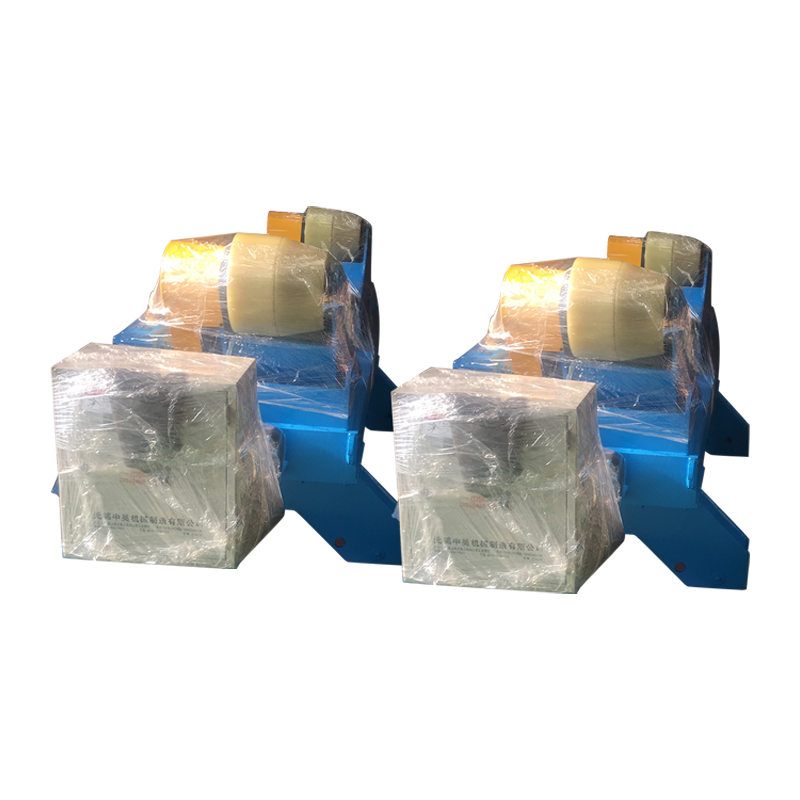
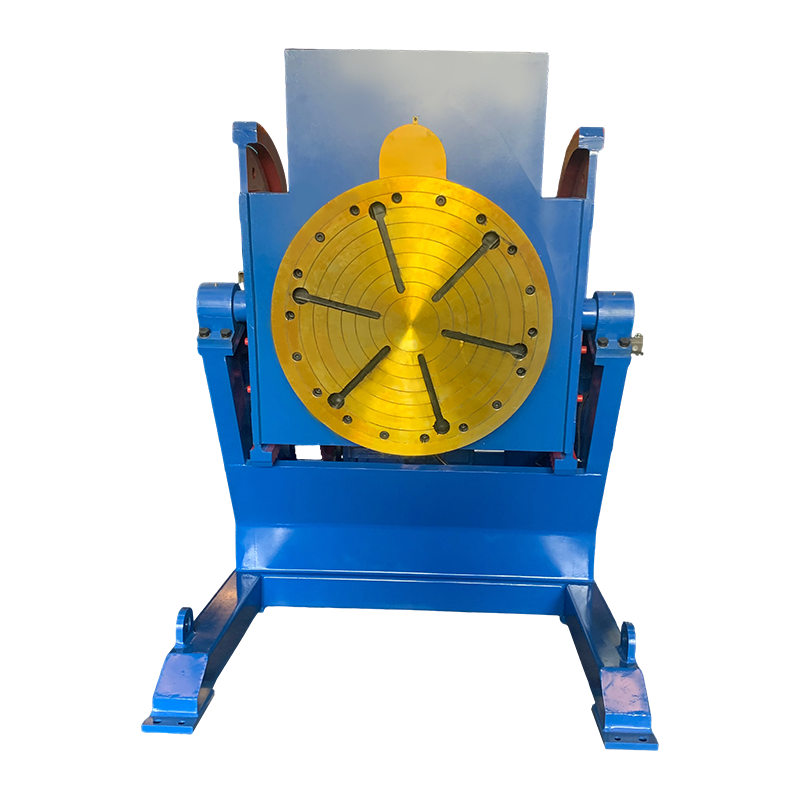
 安定した平位置溶接を実現する 1T 従来型溶接ポジショナ このコンパクトなポジショナーは、最大 1 トンのワークピースを回転および傾斜させ、オペレーターが MIG または TIG ビーズを平らな位置で実行できるようにします。一貫したトーチ角度と移動速度が溶接品質を向上させる小型および中型部品に適しています。 製品を見る→
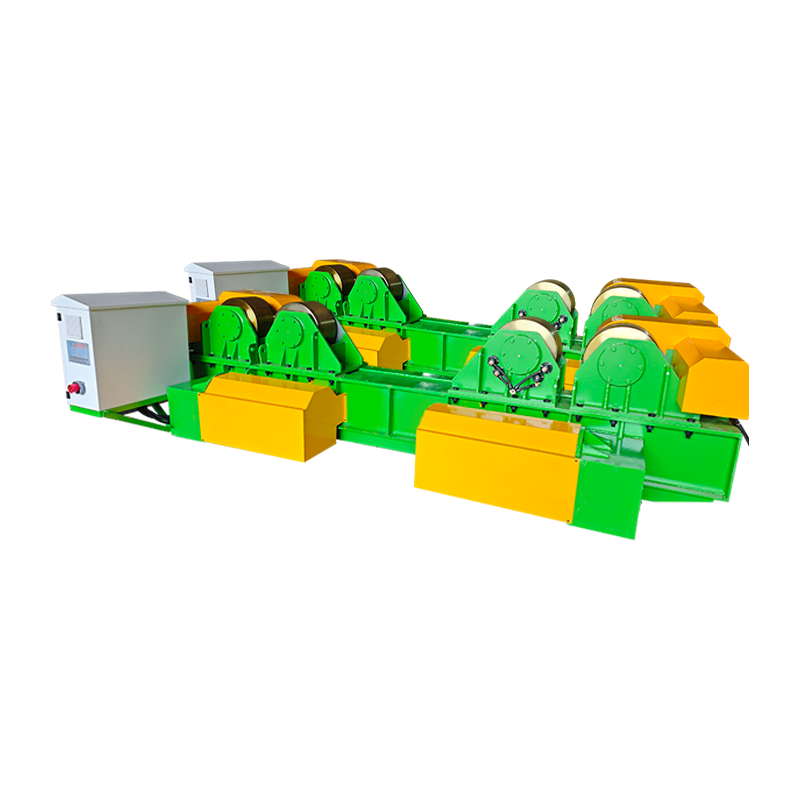
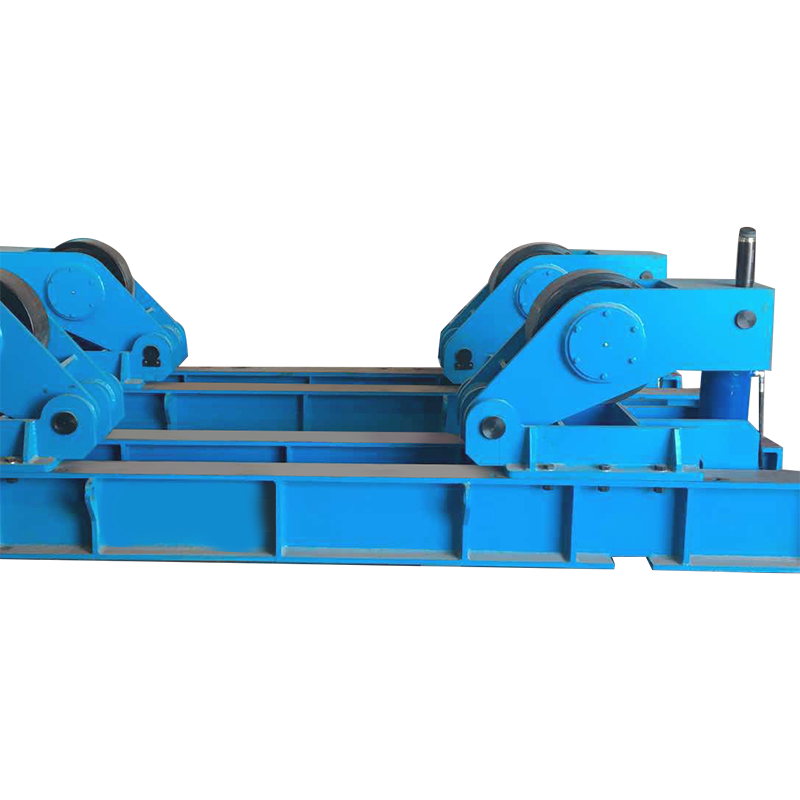
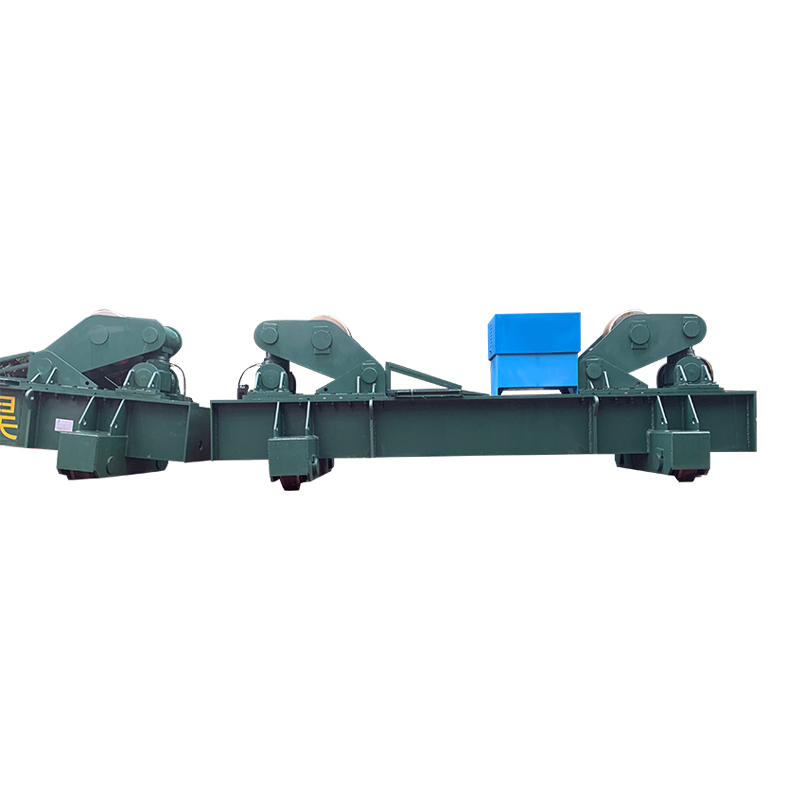
タンク、パイプ、圧力容器、風力塔セクションなどの円筒形のワークピースの場合、トーチを固定したまま溶接回転装置がシェルを回転させ、長い円周方向の継ぎ目を連続的な平らな位置の溶接に変換します。 MIG フィル パスと TIG ルート パスは、安定した移動速度の恩恵を受け、ドリフト防止設計により継ぎ目の位置が一定に保たれます。これが理由です タンクおよびパイプ製造における回転子の溶接 最新の製造ラインでは標準です。
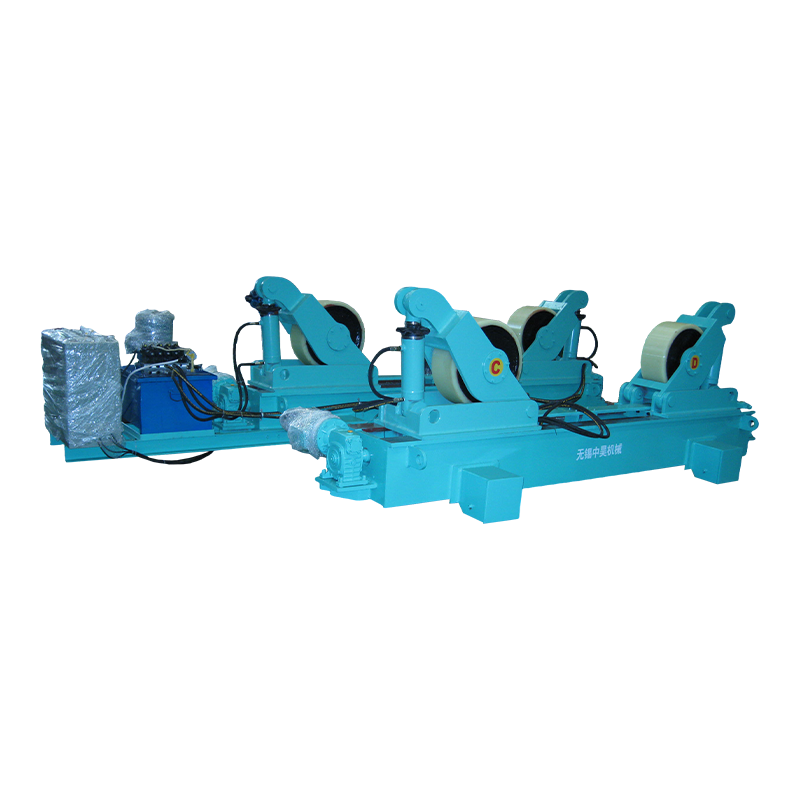
 円筒継ぎ目用のドリフト防止機能付き 10T 調整可能な溶接回転子 この回転装置は 10 トンの円筒形ワークを扱い、トーチが固定されたままシェルを安定して回転させます。そのドリフト防止システムは、長い円周方向の継ぎ目を整列させて維持するため、連続的な平坦な位置での溶接が必要なタンク、パイプ、圧力容器に最適です。 製品を見る→
大規模なアセンブリでは、コラム ブームが固定の高さとリーチでトーチを運び、オペレータの腕の重量を計算から排除します。 TIG コラム ブームは、正確なフィラー供給とガス適用範囲を実現するように構成されており、これは大型部品の再現性のある溶接にとって重要です。いずれかのプロセスの自動化を計画する場合、最初に検討すべき投資は位置決め装置です。
 トーチの正確な位置決めと自動化のための TIG コラムとブーム トーチの位置、移動、揺動を高精度に調整することでTIG溶接をサポートするコラム&ブームユニットです。これは、大規模なアセンブリでアルゴンの適用範囲と再現可能なビード品質を維持し、手作業の労力を軽減し、自動生産の準備に役立ちます。 製品を見る→
新しい生産ラインを指定する場合は、ワークピースの範囲について担当者と話し合ってください。 溶接機器メーカー 早期に行うことで手戻りを防ぎ、認定を迅速化します。
コストに関する考慮事項
設備コストに関しては、MIG が最も低いエントリーポイントです。固体 MIG マシンは、AC 出力を備えた同等の TIG マシンよりもコストが低く、ワイヤ消耗品はタングステンや高純度アルゴンよりも安価です。ただし、主な生産コストは労働時間です。 TIG 溶接には、MIG で作成した同じ接合より 3 ~ 4 倍の時間がかかる場合があります。完成した溶接のメートルあたりのコストを比較すると、炭素鋼では MIG が勝ちます。 MIG が再作業を必要とする欠陥を作成する場合、TIG が勝ちます。
よくある質問
1 台のマシンで MIG と TIG の両方を実行できますか?
多くのマルチプロセス機械は MIG と DC TIG を提供していますが、切り替えにはトーチの交換、ガスの変更、バルブ付き TIG トーチの追加が必要です。アルミ用AC TIGはAC出力の機械が必要となりコストが高くなります。マルチプロセスユニットは小規模な店舗に適しています。生産ラインでは専用の機械が好まれます。
TIGはMIGより強いですか?
正しく行われた MIG 溶接と正しく行われた TIG 溶接はどちらも同じ強度要件を満たすことができます。違いは一貫性です。TIG では内部欠陥が少なく、熱影響ゾーンの制御が向上します。これはコード作業にとって重要です。通常の炭素鋼でも、健全な MIG 溶接は同様に強力です。
初心者にとってどちらが簡単ですか?
MIG は、機械がワイヤの送り量とアークの長さを制御するため、簡単です。初心者は何時間も練習すれば許容範囲の MIG 溶接を行うことができますが、TIG 溶接には数週間の継続的な練習が必要です。
なぜアルミニウムにはTIGがよく使われるのでしょうか?
アルミニウムには、母材金属のはるか上に溶ける酸化層があります。 TIG 交流は正確な熱制御を行いながら酸化物を洗浄し、薄いアルミニウムの焼き付きを防ぎます。 MIG はアルミニウムを溶接できますが、薄い部分では気孔が発生しやすくなります。
材料の厚さは選択にどのように影響しますか?
約 3 mm 未満では、TIG によって焼き付きや歪みを回避するために必要な制御が行われます。 3 mm を超えると、MIG の堆積速度により生産性が明らかに向上します。多くの製造業者は、薄肉チューブを TIG で溶接し、構造プレートを MIG またはフラックス入りに変更します。
MIG 溶接と TIG 溶接の違いは、どちらのプロセスが優れているかということではありません。プロセスを材料、接合部、生産量、利用可能なスキルに適合させることが重要です。 MIG は、厚い鋼材に対してスピード、シンプルさ、低コストを実現します。 TIG は、薄い金属や反応性の金属に精度、高品質、きれいな外観の結果をもたらします。機械を購入する前にワークを評価し、位置決め装置に早めに投資してください。他のどの製造現場のアップグレードよりも両方のプロセスを改善します。